El problema no es la pieza. Es la parada.
Cuando falla un componente crítico y el OEM lo declara descatalogado, mantenimiento conoce las opciones: buscar inventario antiguo, llamar a distribuidores, considerar una solución temporal impresa en 3D o aceptar seis meses para una máquina nueva que puede superar el presupuesto anual de mantenimiento.
Ninguna opción recupera por sí sola la definición de ingeniería perdida. Son soluciones provisionales.
Una encuesta Fluke de 2025 a más de 600 responsables y profesionales de mantenimiento en Estados Unidos, Reino Unido y Alemania indicó que el 61 % de fabricantes sufrió paradas imprevistas el año anterior. Fluke estimó pérdidas de hasta 852 millones USD por semana, un costo promedio de 1,7 millones USD por hora e incidentes de hasta 42,6 millones USD. Son resultados de una encuesta, no una tarifa horaria universal para cada fábrica. Leer el informe original de Fluke.
El contexto real de una pieza descatalogada es restablecer producción antes de que las pérdidas aumenten. La pregunta no es solo si se puede escanear una pieza, sino si un componente desgastado, dañado y sin documentación puede convertirse en un repuesto fabricable, verificable y funcional.
Qué se intenta primero y por qué no basta
Buscar piezas recuperadas
Mercados, distribuidores y almacenes pueden ganar tiempo, pero no reconstruyen una cadena de suministro que dejó de respaldar la pieza. El inventario encontrado todavía requiere comprobar estado y adecuación.
La impresión 3D «rápida»
La fabricación aditiva puede servir para prototipos y determinadas aplicaciones de repuestos. Cargas, temperaturas y ajustes críticos exigen material, proceso y acabado cualificados. Una solución no cualificada puede causar una segunda falla en lugar de ahorrar.
La trampa de «solo copiarla»
Usar la pieza desgastada como plano sin considerar deformación, corrosión y desgaste traslada los daños al repuesto. Estos enfoques tratan el síntoma, no el sistema. Un proceso controlado empieza por la función, no por copiar sin cuestionar la superficie actual.
Ingeniería inversa controlada: de la evidencia a datos de fabricación
Este proceso se basa en proyectos Mechonus de energía hidroeléctrica, minería, vehículos comerciales y equipos de semiconductores. Cada aplicación necesita criterios de aceptación propios y aprobación del cliente.
Etapa 1: identificar el componente — función antes que geometría
Antes de escanear, identificar función, interfaces asociadas, condiciones de servicio y modo de falla. La evaluación de ingeniería determina las características decisivas y dónde hace falta evidencia adicional.
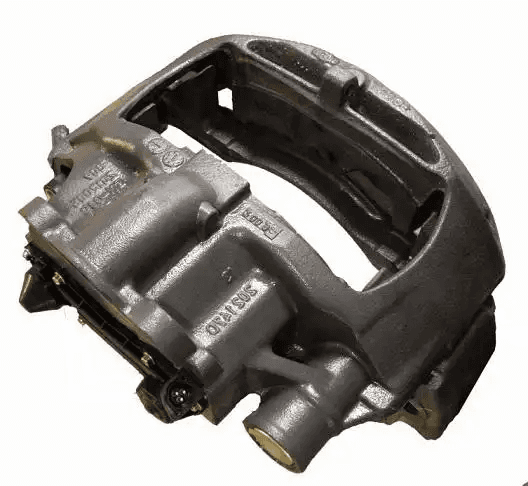
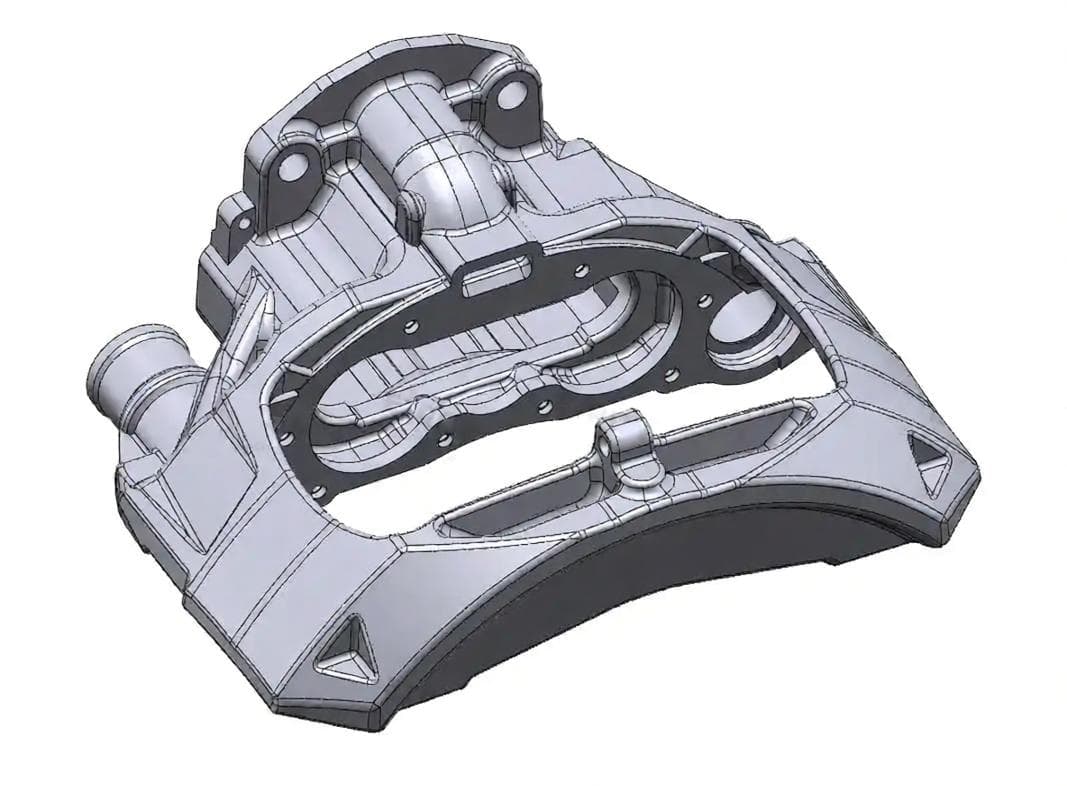
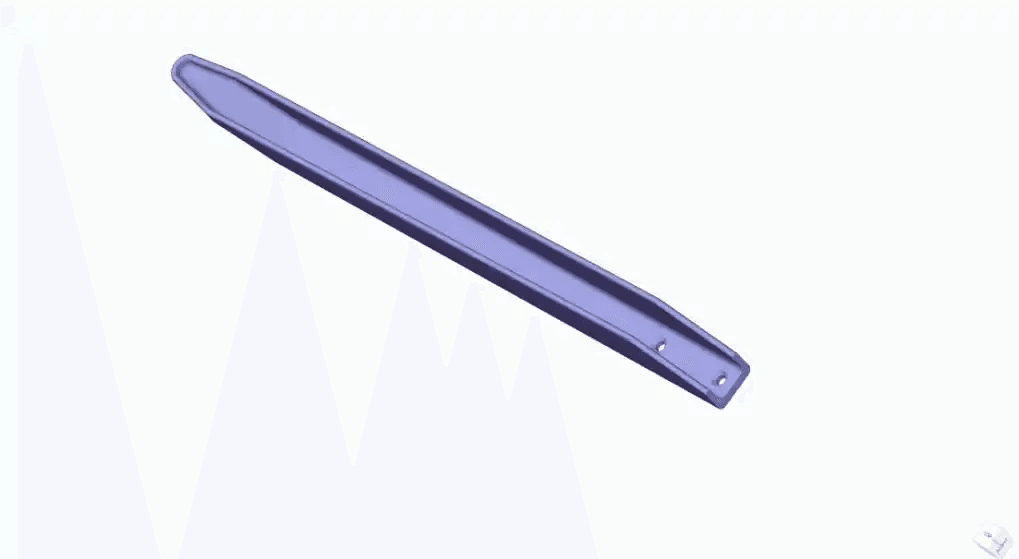
Ejemplo: tapa de pinza de freno de camión pesado. En lugar de copiar superficies fundidas desgastadas, se priorizaron espesor de pared, taladros, relaciones de montaje y requisitos estructurales. Las zonas principales de mecanizado se controlaron a ≤ 0,1 mm; las superficies fundidas no críticas usaron márgenes de aproximadamente 0,2–0,3 mm. Exigir tolerancias estrechas en todo aumenta costos sin mejorar necesariamente la función. Ver el caso de la pinza de freno.
En un componente de frenado crítico para la seguridad, cumplir dimensiones no autoriza su puesta en servicio. También deben establecerse material, resistencia, ensayos y aprobaciones aplicables.
Etapa 2: medición de precisión — capturar geometría real
El escaneado 3D industrial de luz azul registra el estado actual para entender la geometría nominal previa al desgaste, no reproducir daños. Montaje, calibración, superficie y accesibilidad afectan la confianza de medición.
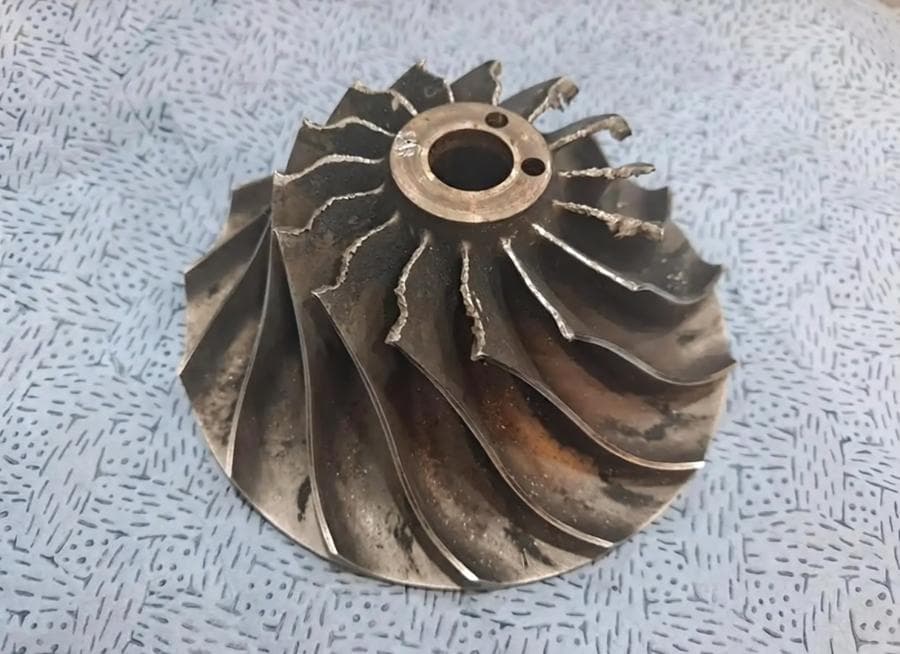
Ejemplo: álabe de turbina Kaplan de 3 MW. La cavitación severa había reducido la potencia a unos 2 MW. El escaneado completo, incluidas zonas dañadas, sirvió para reconstrucción y optimización, no mera réplica. Ver el proyecto Kaplan.
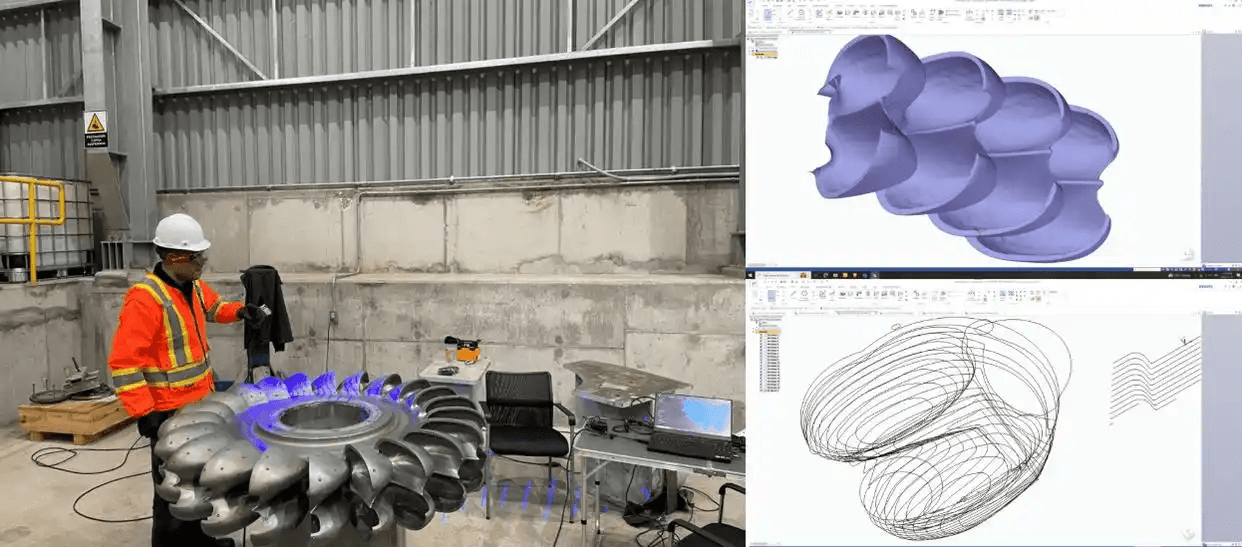
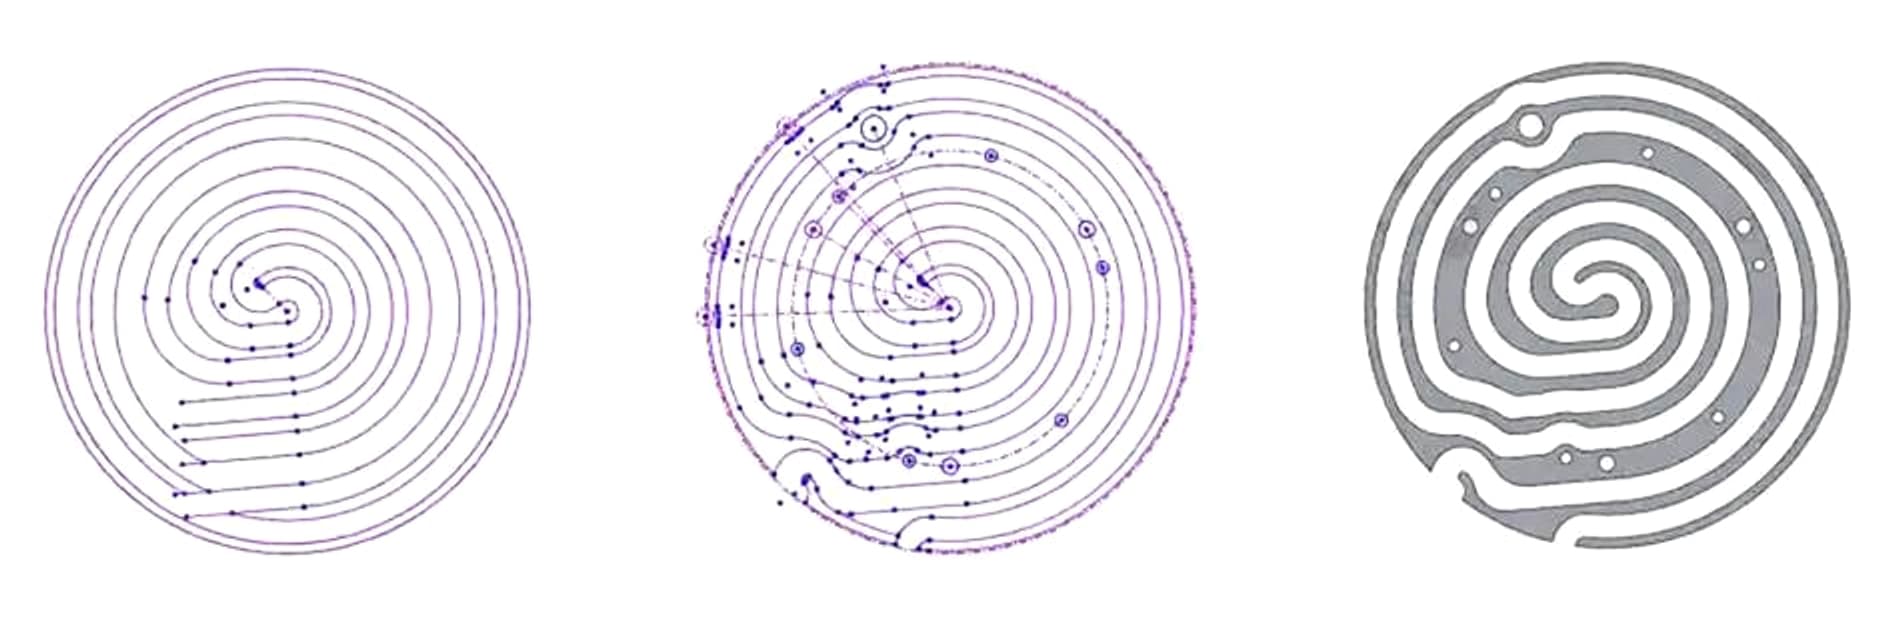
Ejemplo: disco calefactor de obleas Ø374 mm. Al perderse los planos, ZEISS GOM Scan 1 capturó canales espirales y relaciones entre taladros. El proyecto describe capacidad de clase 0,01 mm y seis millones de puntos por captura. La capacidad instrumental no es una tolerancia general de pieza acabada; las características críticas requieren verificación adecuada. Revisar la reconstrucción del disco calefactor.
Etapa 3: reconstrucción CAD — de nube de puntos a modelo fabricable
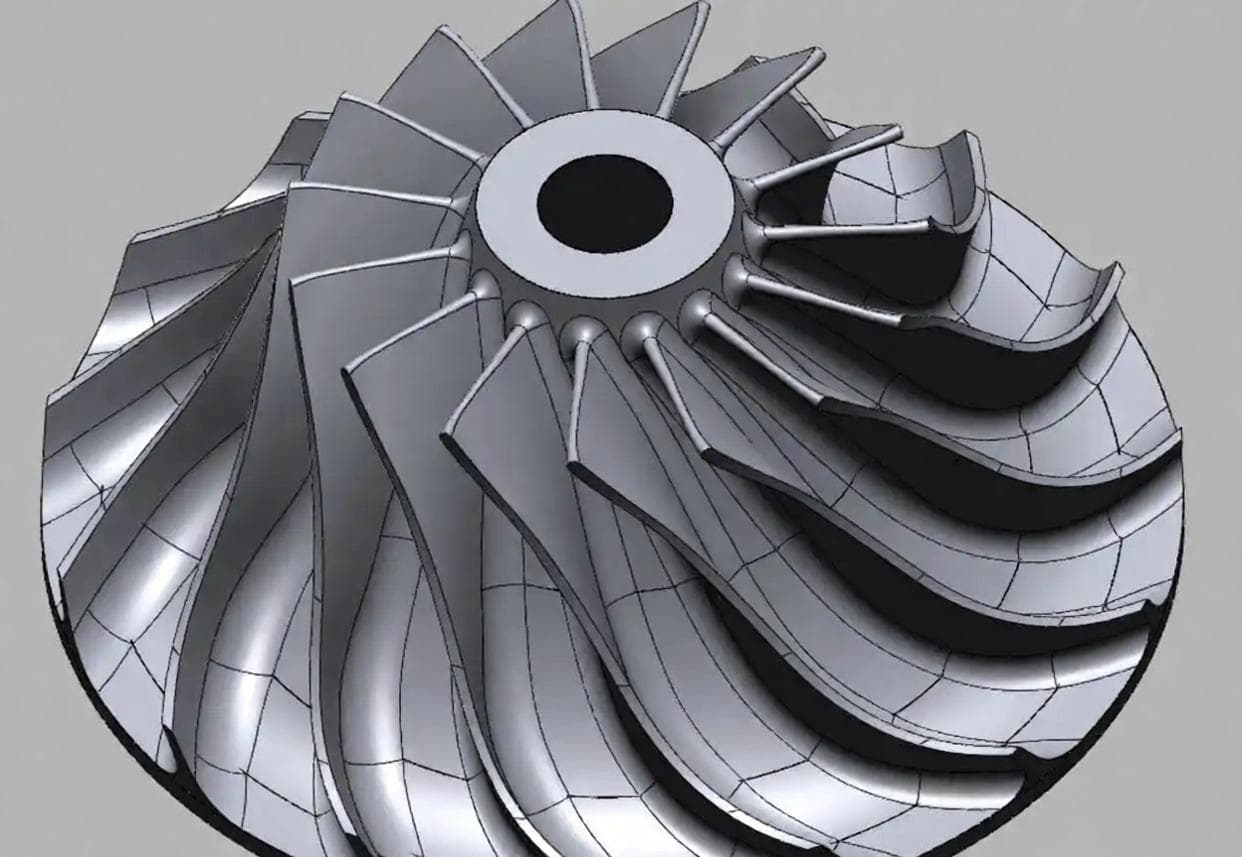
El escaneado no es una definición de fabricación completa. Debe reconstruirse geometría nominal en CAD editable con referencias funcionales, ajustes y tolerancias geométricas (GD&T).
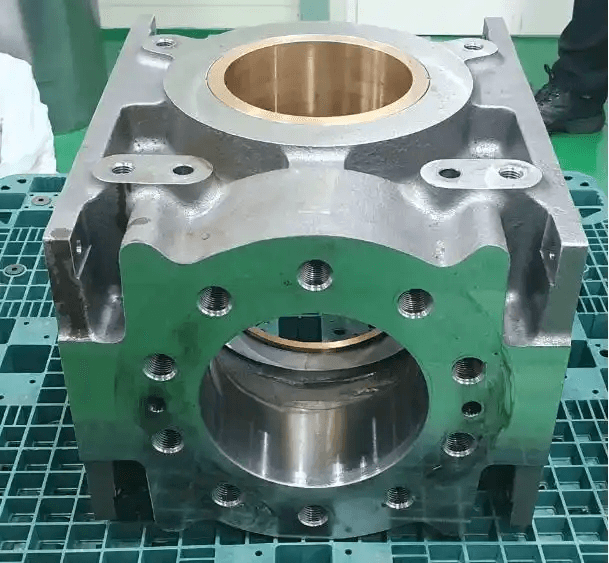
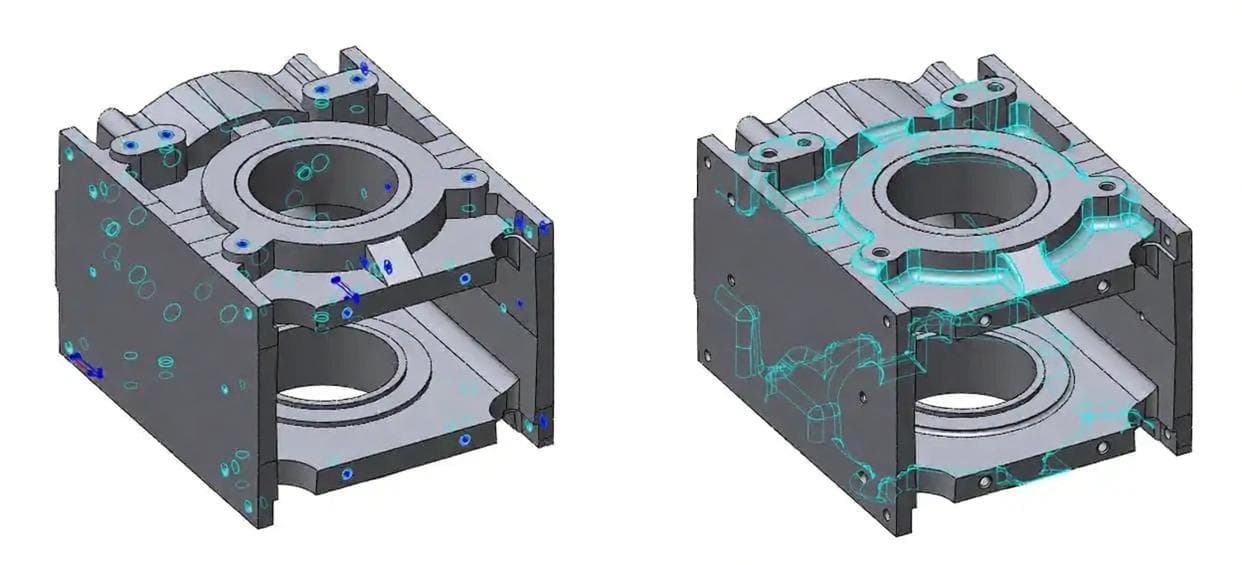
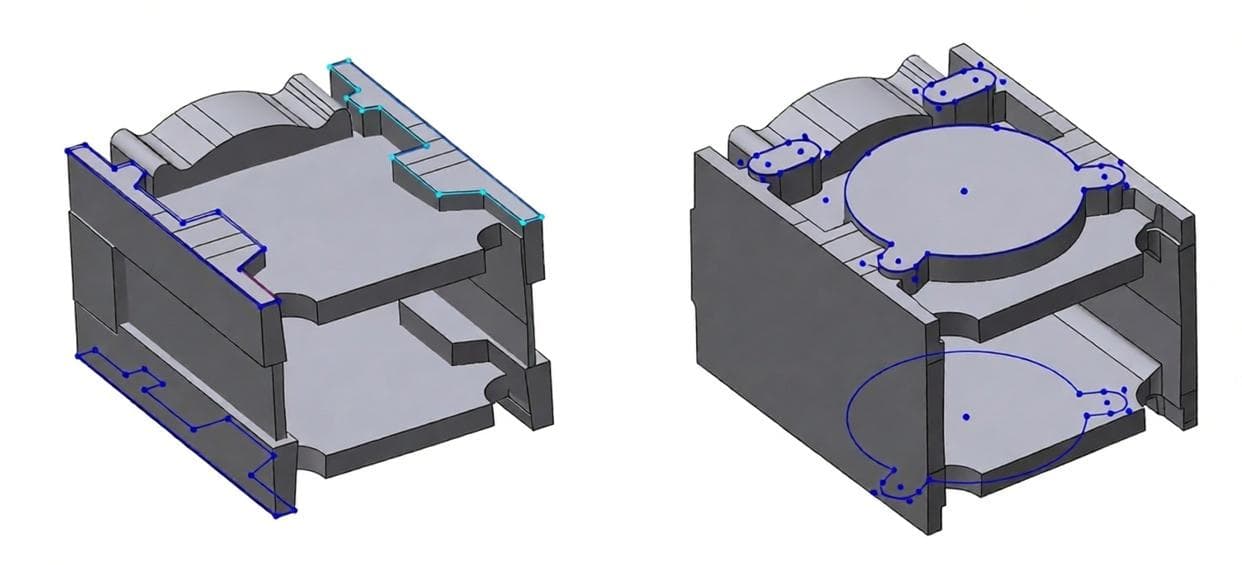
Ejemplo: cuerpo de bomba fundido de 600 × 500 mm. La carcasa descatalogada exigía recuperar el centro del manguito del eje y controlar perpendicularidad y paralelismo dentro de 0,1 mm. La geometría CNC se preparó sin ángulos de desmoldeo. Una ruta de fundición requiere definir por separado desmoldeo, contracción y sobrematerial de mecanizado. Seguir las decisiones de reconstrucción del cuerpo de bomba.
Una malla representa una superficie. CAD controlado, planos y requisitos de inspección definen cómo fabricar y verificar. STEP o IGES son útiles para intercambio; el historial paramétrico nativo debe solicitarse por separado cuando sea necesario.
Etapa 4: validación — material, ajuste y función
La validación conecta el modelo reconstruido con requisitos de servicio. Puede incluir identificación de material, inspección dimensional, pruebas de montaje, simulación y ensayos específicos.
Ejemplo: optimización del álabe Kaplan. Varias iteraciones CFD ajustaron la línea central para reducir cavitación. Un anillo guía en el cubo mejoró el flujo. Tras fundición e instalación, la unidad recuperó 3 MW nominales y la eficiencia de diseño comunicada. Fue una mejora específica del proyecto, no simplemente una copia.
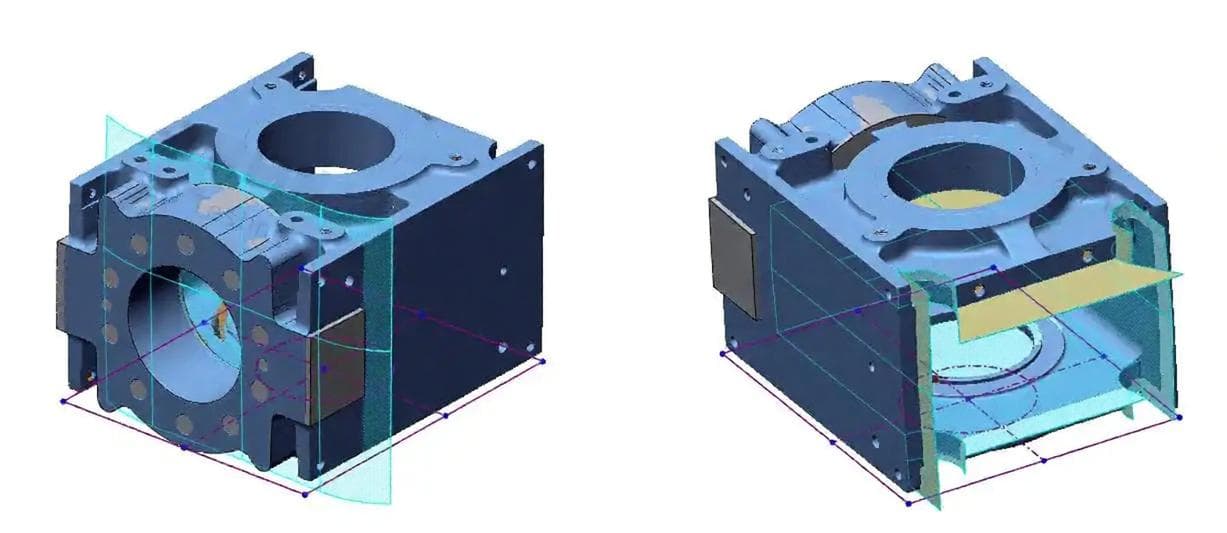
Ejemplo: validación del cuerpo de bomba. El CAD se comparó con el escaneado mediante mapa de desviaciones. Las zonas principales de mecanizado se controlaron dentro de 0,1 mm y se comunicó una eficiencia de montaje triplicada. Son resultados del caso, no garantías para todos los proyectos.
Qué significa para su operación
Los proyectos no empezaron preguntando «¿qué podemos escanear?», sino «¿qué falla, por qué y qué restablecerá la función?»
- Reducir exposición a paradas. Un plan acordado de ingeniería y fabricación ofrece una alternativa a búsquedas inciertas de inventario y plazos OEM prolongados. El calendario depende del alcance.
- Evitar reemplazos completos. Recuperar técnicamente un componente puede evitar sustituir una turbina o una bomba completa.
- Datos de fabricación reutilizables. El CAD controlado permite utillaje, mecanizado CNC y futuros repuestos, no solo una reparación puntual.
“Pensábamos abandonar este negocio de reparación. Mechonus no solo recuperó los datos, sino que entregó CAD preparado para utillaje. Ahora podemos reparar y fabricar nuestros propios repuestos.”
Comentarios anonimizados del cliente del proyecto de pinza de freno
Lista práctica antes de desechar una pieza obsoleta
- Documentar el modo de falla. Registrar qué falló, por qué y bajo qué condiciones. El desgaste muestra zonas de carga, no automáticamente la intención de diseño.
- Identificar interfaces críticas. Taladros, alojamientos, sellos, roscas y caras asociadas determinan ajuste y función.
- No confundir la pieza desgastada con el plano. Desgaste, deformación y corrosión son daños, no detalles de diseño.
- Pedir entregables fabricables. Acordar CAD editable, planos GD&T, requisitos de material y evidencia de inspección, no solo una malla.
- Consultar pronto a un socio de ingeniería. Revisar viabilidad y validación antes de invertir recursos en la ruta de repuesto.
Envíe fotos, dimensiones aproximadas, detalles de piezas asociadas, material, cantidades e historial de falla. Contactar con ingeniería de Mechonus para revisar el proyecto.
Preguntas frecuentes
¿Qué es la ingeniería inversa en fabricación?
Recupera datos de ingeniería desde una pieza física mediante escaneado 3D, reconstrucción CAD, identificación de material y validación. Busca intención de diseño y un repuesto fabricable, no copiar desgaste de servicio.
¿Cuándo conviene?
Cuando el OEM descataloga piezas, faltan planos, los plazos son inaceptables o cesa el soporte. La viabilidad depende de material, servicio, evidencia y validación, especialmente en componentes críticos para la seguridad.
¿Es posible sin planos?
Sí. Medidas de precisión, interfaces asociadas, simetría e historial pueden permitir reconstrucción. Los detalles ausentes o dañados exigen revisión de ingeniería, no supuestos sin respaldo.
¿Qué archivos se entregan?
El expediente acordado puede incluir CAD paramétrico nativo editable, STEP/IGES, planos 2D con dimensiones críticas y GD&T, e informe de inspección. Los formatos neutros no siempre conservan el historial nativo. Documentación y formatos se acuerdan al cotizar.
¿Cómo se asegura precisión dimensional?
Con equipos calibrados, luz azul y metrología dirigida como inspección CMM. El mapa de desviaciones apoya validación superficial; alojamientos, ajustes y referencias críticas requieren controles específicos. Las tolerancias se asignan por función, no uniformemente.
¿Qué sectores atienden?
Energía hidroeléctrica, minería, automoción, equipos de semiconductores, mantenimiento industrial y maquinaria pesada. El requisito común es un componente crítico no disponible o sin documentación utilizable.
Sobre este artículo
El artículo sintetiza documentación anonimizada de Mechonus en energía hidroeléctrica, minería, vehículos comerciales y semiconductores. Parámetros y resultados corresponden a proyectos individuales, no capacidades, ahorros o certificaciones universales. Las condiciones de mecanizado varían con equipo, herramientas, material y geometría.
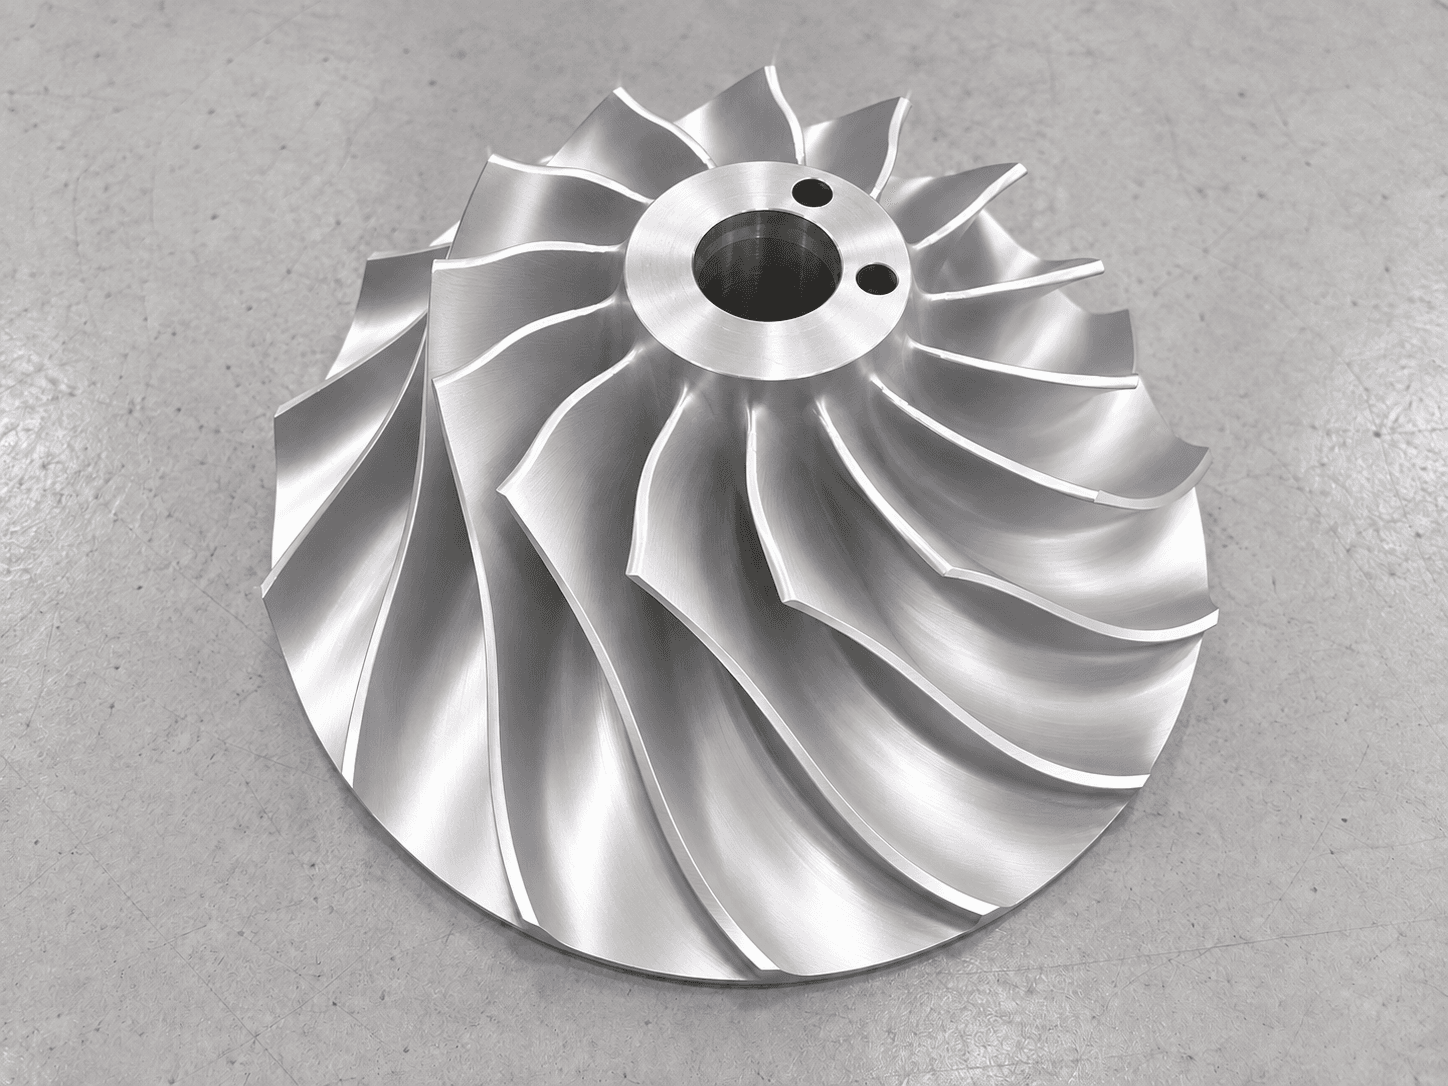
Las ilustraciones reutilizan imágenes de los casos correspondientes. No son registros independientes de inspección ni pruebas de desempeño.
Fuentes
- Fluke Corporation: encuesta multinacional de 2025 sobre paradas industriales, publicada el 30 de octubre de 2025.
- Documentación Mechonus anonimizada y resumida: Turbina Kaplan, Carcasa de bomba, Pinza de freno, Disco calefactor de obleas.
Capacidades relacionadas: Ingeniería inversa, Mecanizado CNC, Calidad e inspección.