Estructura principal
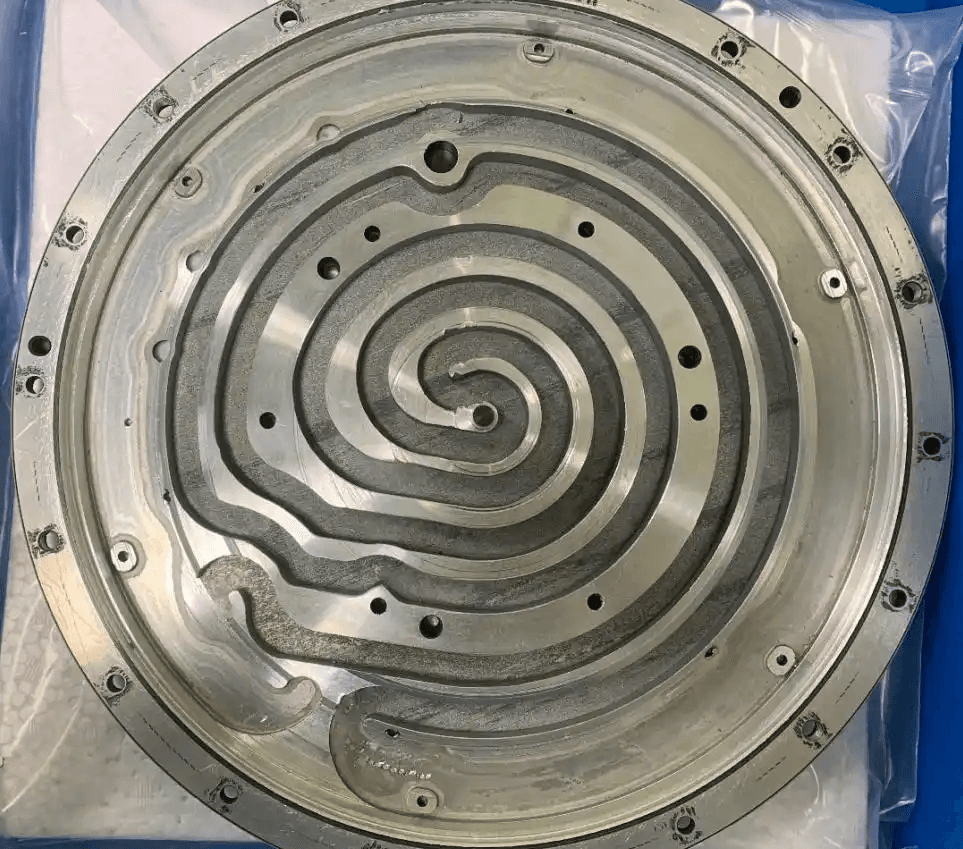
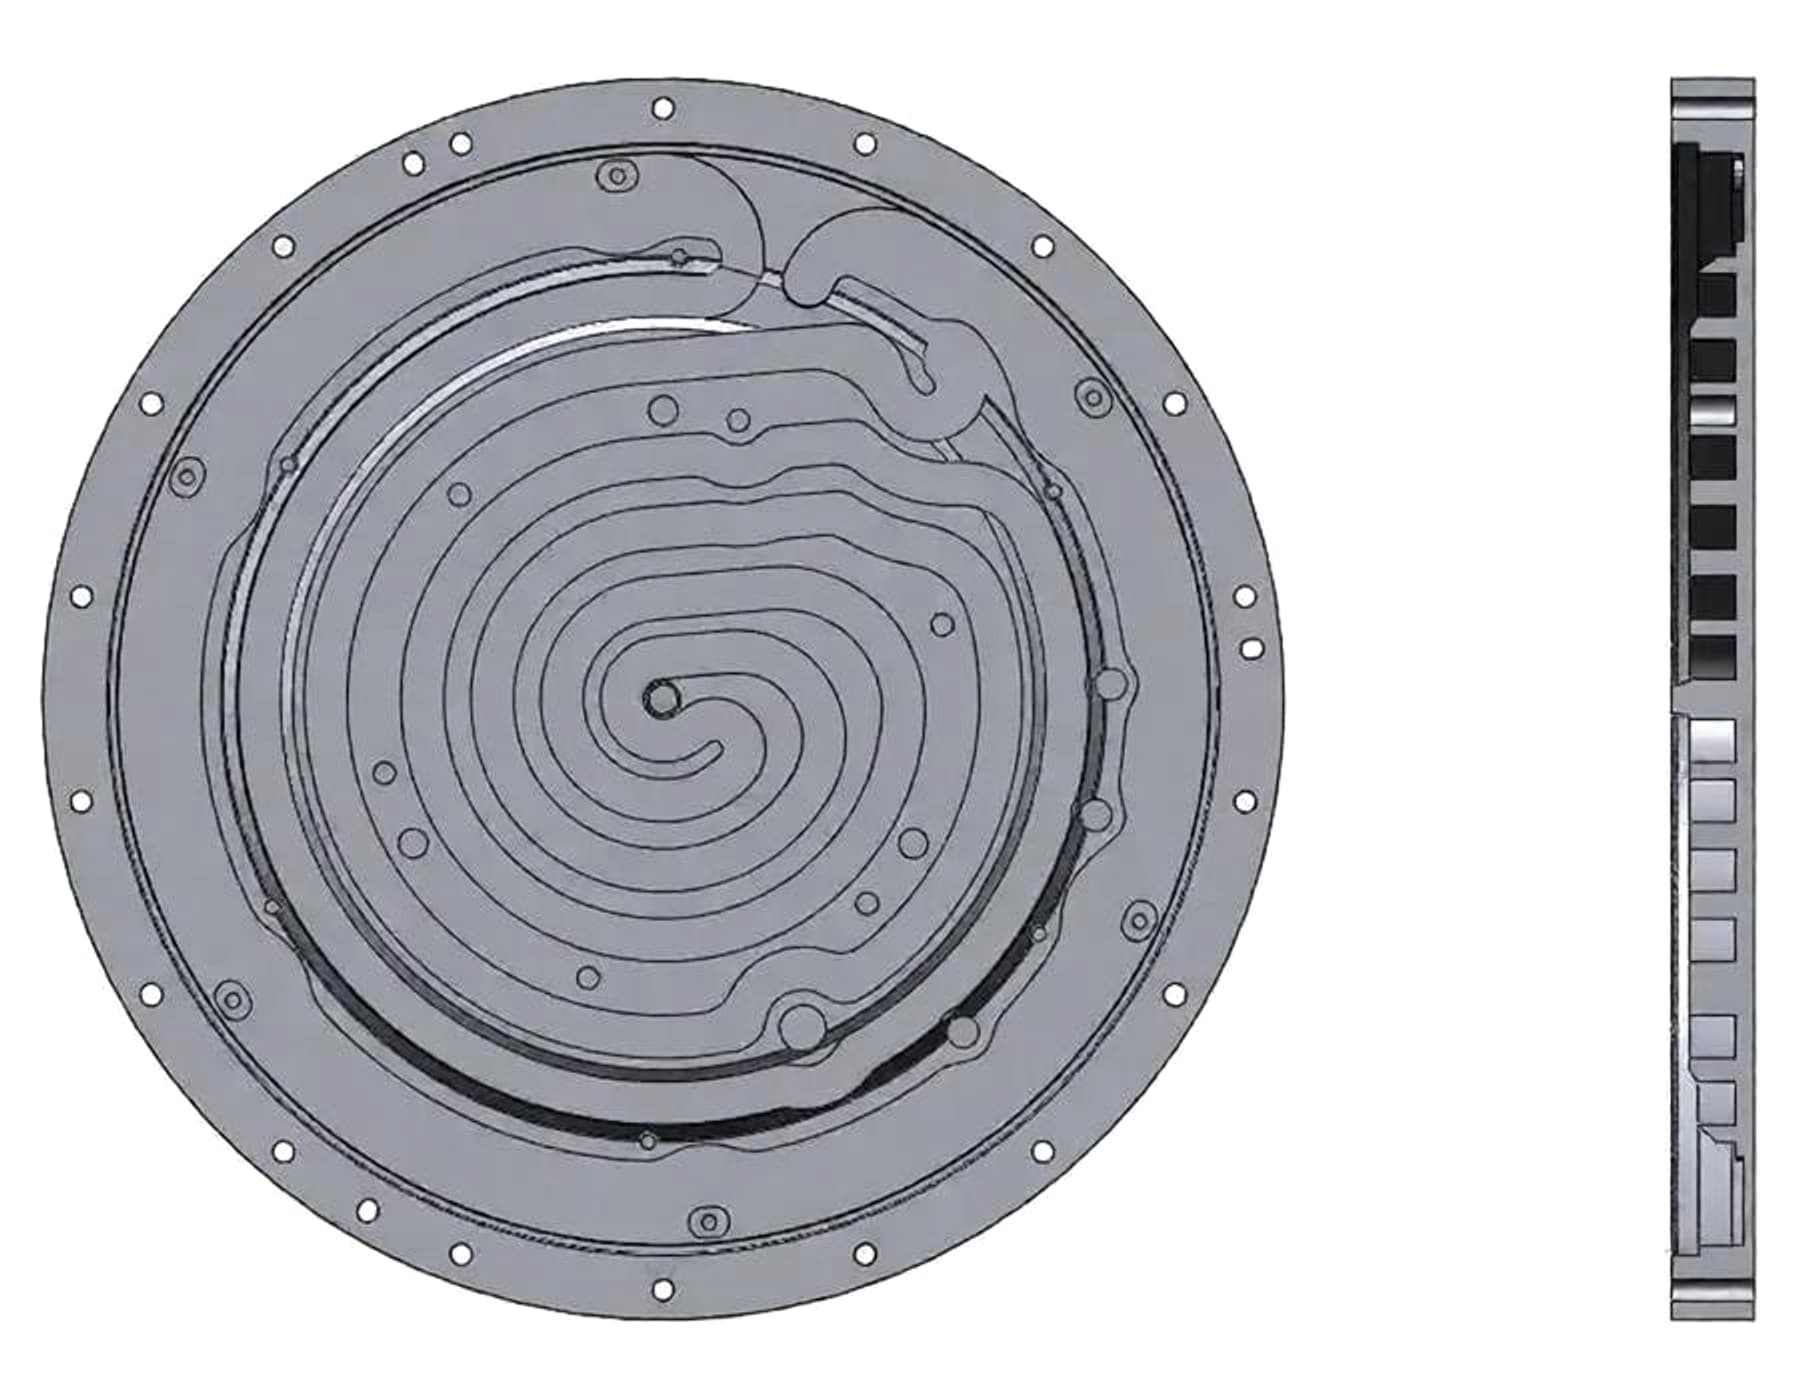
Arquitectura de canales calefactores espirales y disposición circular concéntrica de alta precisión.
Caso representativo de ingeniería inversa · equipos de semiconductores
Se reconstruyó un disco de Ø374 mm con canales calefactores espirales, geometría concéntrica y numerosos taladros asociados al sellado para un proveedor europeo de mantenimiento. La pieza sin documentación se convirtió en datos de fabricación inspeccionables y preparados para CNC.
El reto
El disco calefactor forma parte del control térmico de un equipo de proceso de semiconductores. Los canales espirales, la concentricidad y las interfaces de sellado deben funcionar como una única geometría controlada. Al perderse el plano OEM, el repuesto importado implicaba un suministro prolongado y un costo inaceptable para el cliente.
La muestra de Ø374 mm reunía tres riesgos: pequeños errores de concentricidad pueden alterar el campo térmico; las posiciones de los numerosos tornillos afectan el sellado y la estabilidad; copiar superficies del escaneado no genera el modelo sin ángulos de desmoldeo, orientado al mecanizado y apto para programación CNC directa. Medidas aisladas con calibre o CMM punto a punto no describen con fiabilidad todas estas relaciones espaciales.
Especificación
Se priorizaron canales espirales, concentricidad de alta precisión y taladros críticos para el sellado. Debían conservarse sus relaciones funcionales en una definición inspeccionable, programable y mecanizable, no solo mostrarse como escaneado 3D.
Arquitectura de canales calefactores espirales y disposición circular concéntrica de alta precisión.
La coaxialidad y la posición de los taladros de fijación afectan directamente el sellado y la estabilidad del proceso.
ZEISS GOM Scan 1 con luz azul estructurada, capacidad de clase 0,01 mm y hasta seis millones de puntos por captura.
CAD paramétrico sin ángulos de desmoldeo, plano 2D controlado, STP/IGS y datos directamente utilizables en CNC/CAM.
El enfoque
El entregable no es un STL aislado. Es una definición editable e inspeccionable que fija el eje común, conserva relaciones entre canales, taladros y caras de apoyo, y proporciona a CNC/CAM e inspección una referencia de fabricación inequívoca.
Se registraron orientación, caras de apoyo, alojamientos, puertos y taladros de la pieza devuelta. Los canales espirales y relaciones concéntricas se documentaron antes de que limpieza o captura alteraran la evidencia. El plano principal de montaje y el eje de rotación definieron la jerarquía de referencias.
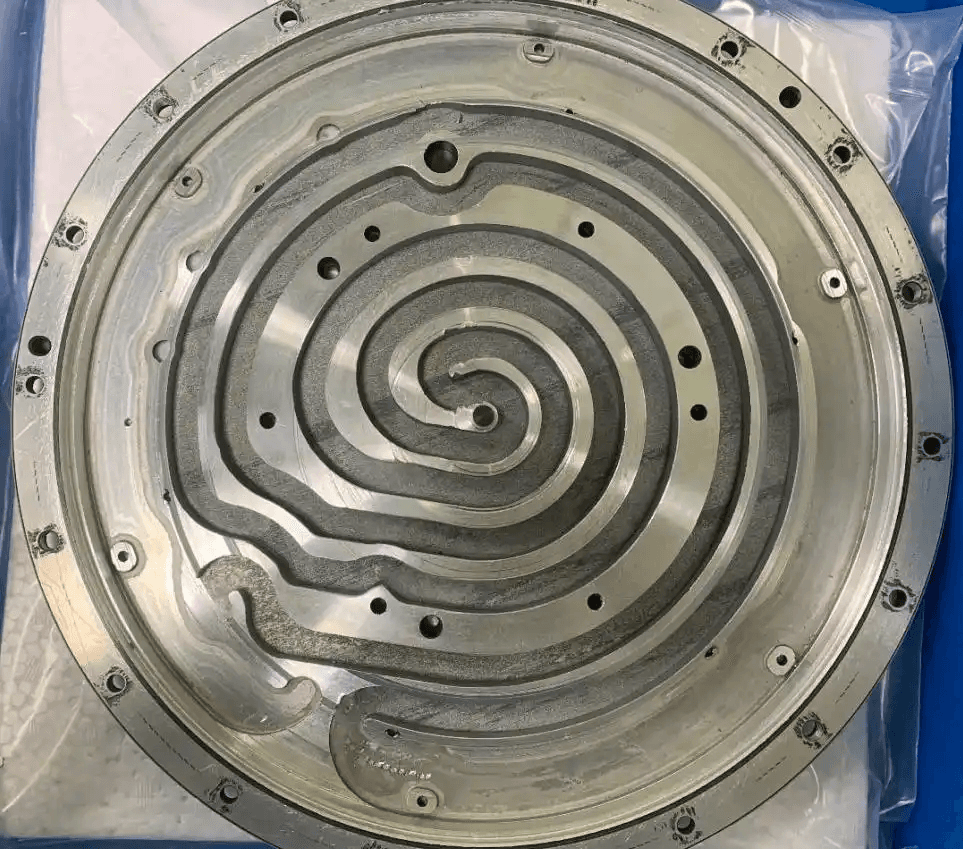
ZEISS GOM Scan 1 capturó forma exterior, elementos circulares, canales y posiciones de taladros. Con capacidad de clase 0,01 mm y hasta seis millones de puntos por captura, vistas solapadas, marcadores y preparación superficial controlada conservaron los detalles del disco grande y reflectante.
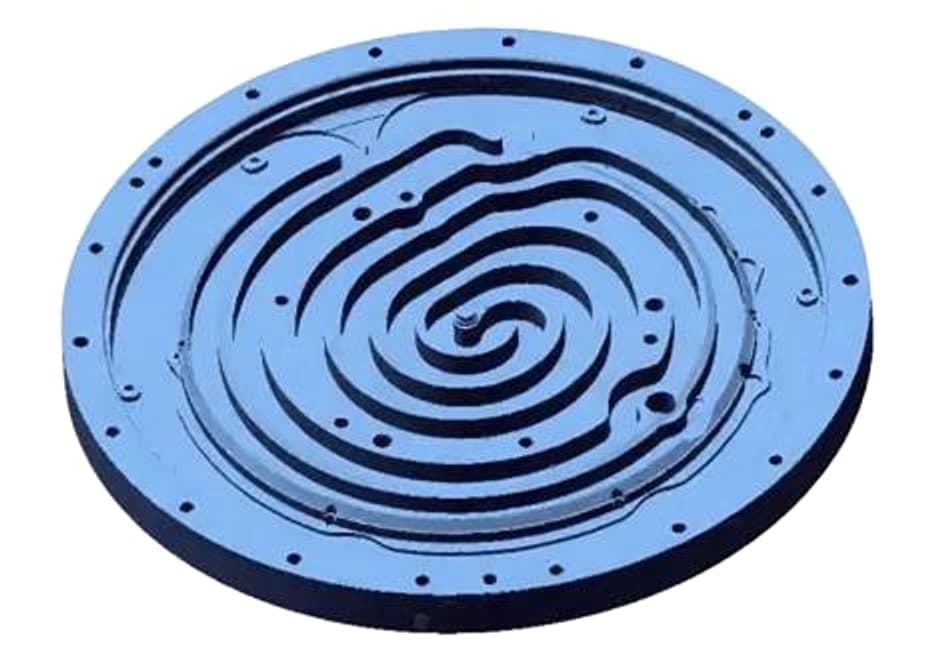
El tratamiento redujo ruido preservando bordes mecanizados, límites de canales y taladros pequeños. Secciones alrededor del eje establecido permitieron extraer recorridos, anillos concéntricos, cajeados, elementos de posicionamiento y centros de fijación antes del modelado paramétrico.
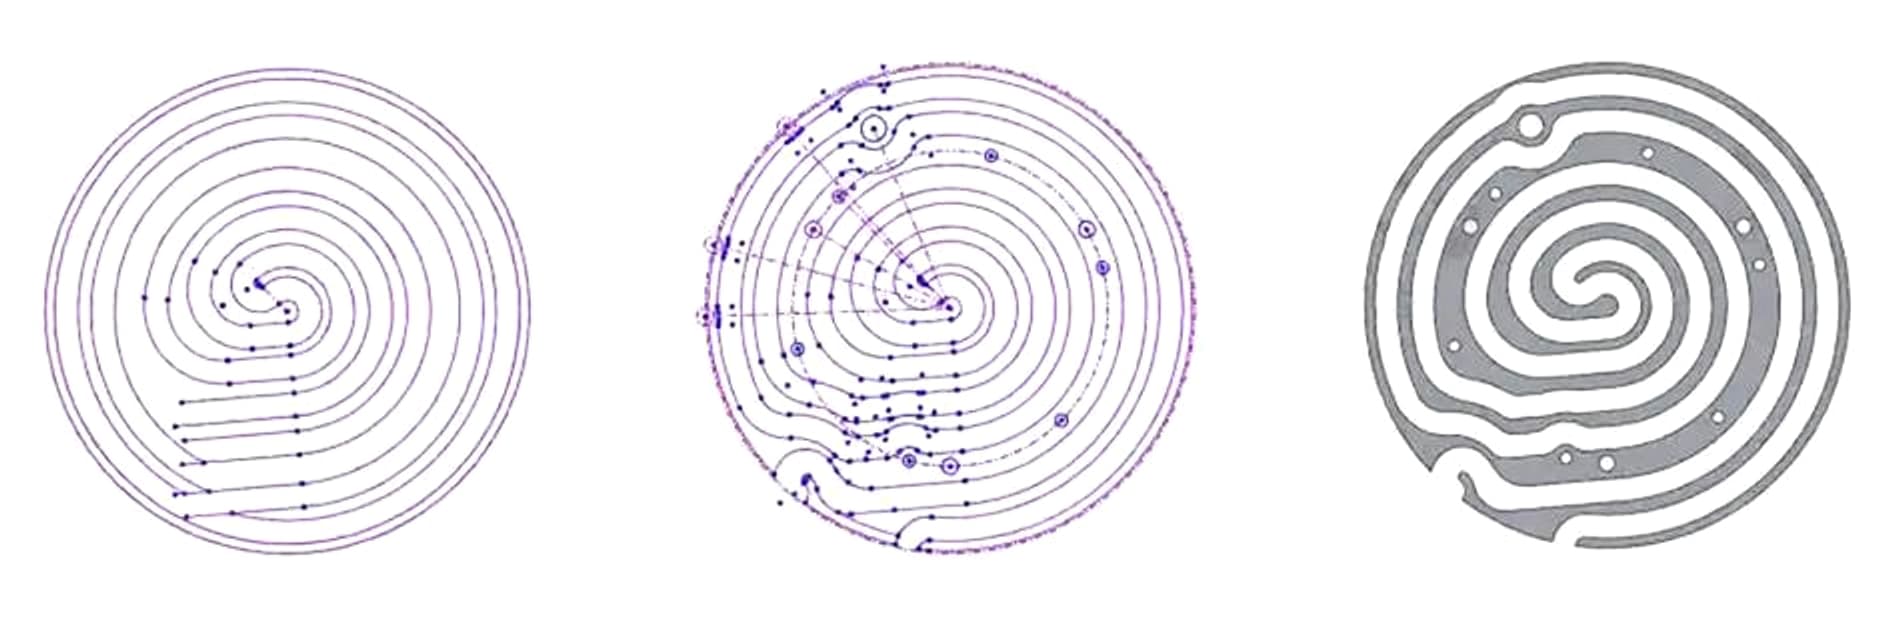
No se ajustaron simplemente superficies libres a la nube. Se derivaron croquis concéntricos de las secciones, se reconstruyó la placa 1:1 como sólido nativo y se recuperaron relaciones entre canales, posicionamientos y tornillos según distancias medidas entre centros. El modelo sin ángulos de desmoldeo se estructuró para programación CNC directa.
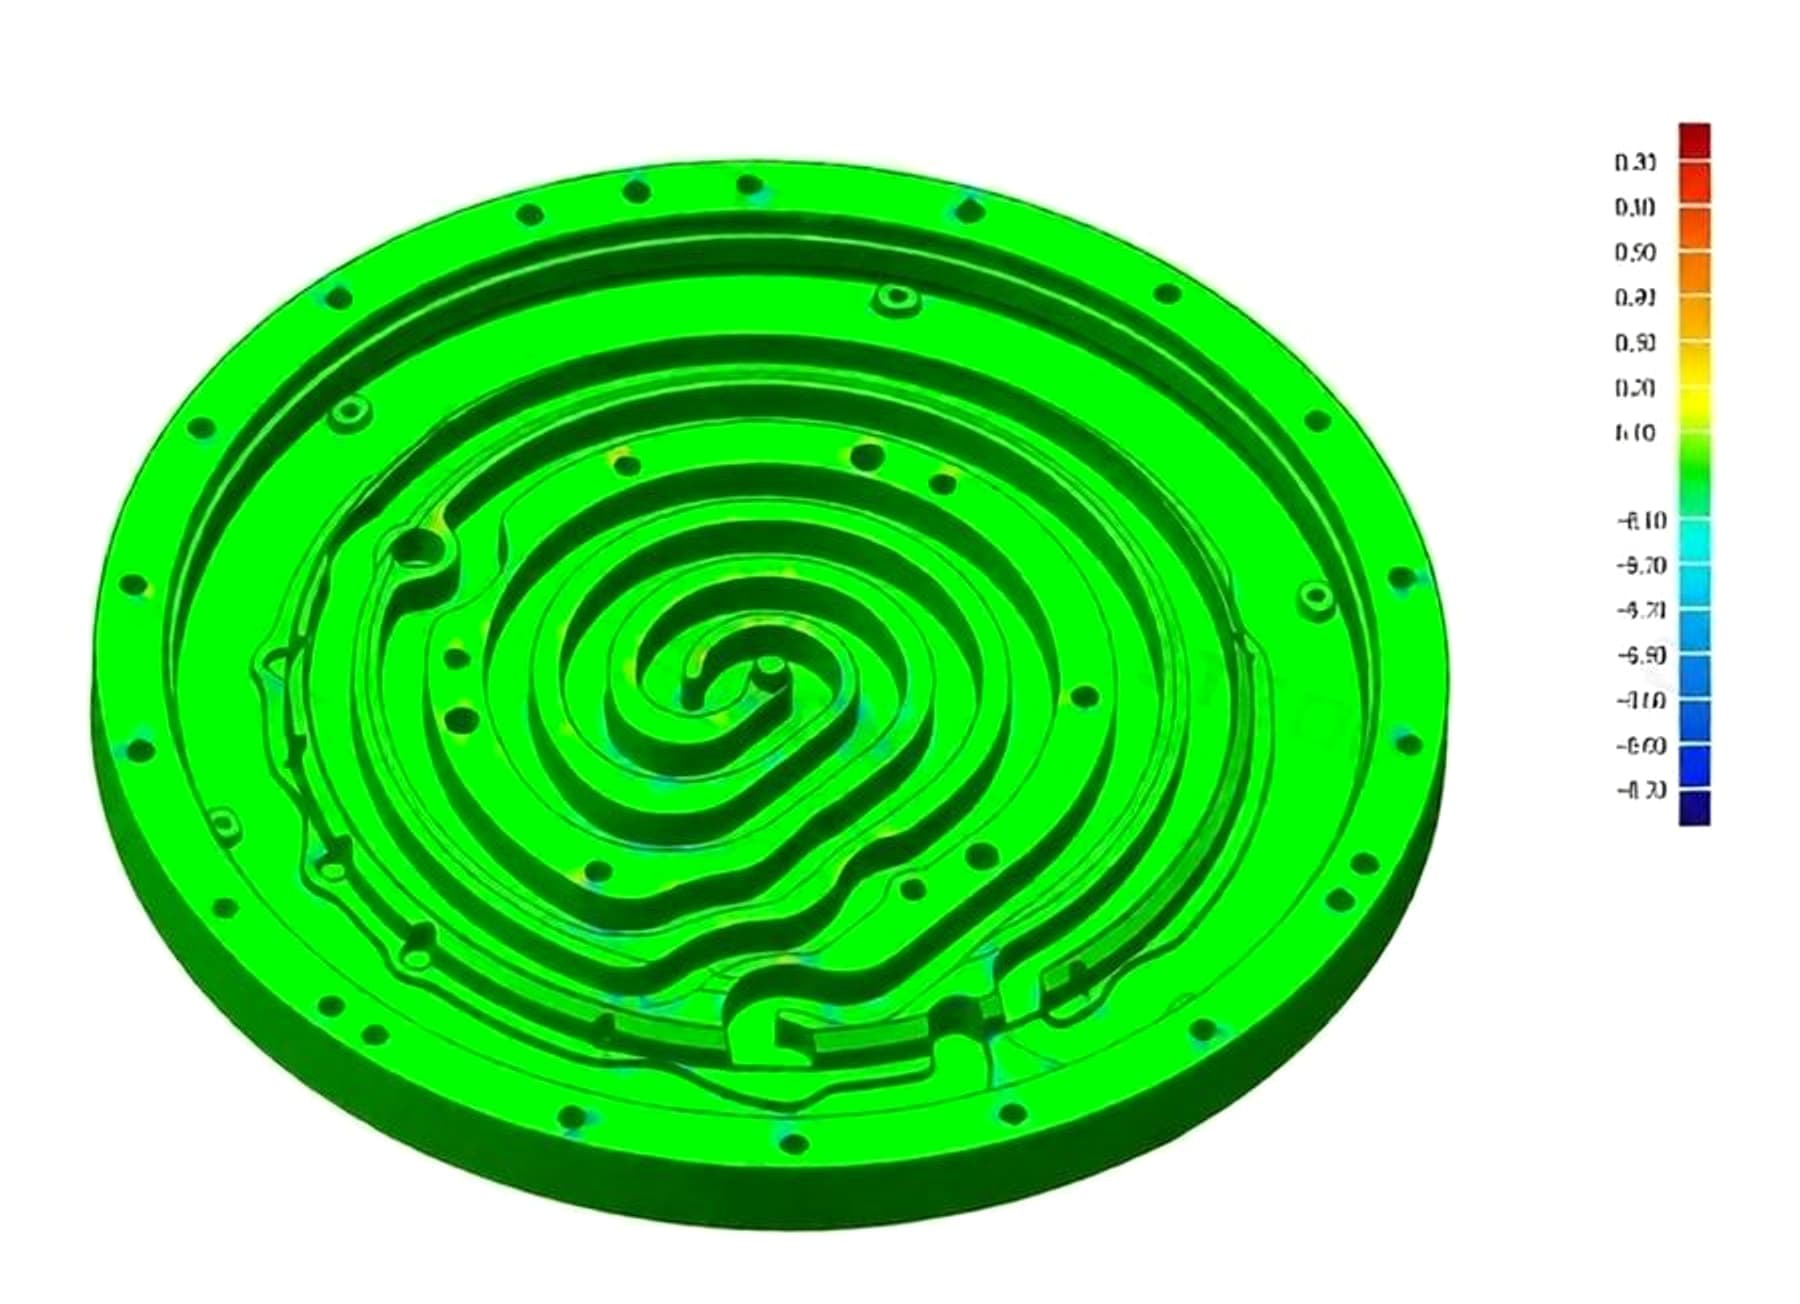
El CAD se comparó con el escaneado mediante mapa de colores, complementado por medidas dirigidas a caras de sellado y taladros. Forma, concentricidad y posiciones críticas se evaluaron en un intervalo controlado ≤ 0,01–0,10 mm, según accesibilidad y método acordado, antes de liberar CAD y plano.
Proceso de ingeniería detallado
Cada etapa reduce una incertidumbre: alineación, captura de superficies reflectantes, identificación de características, intención paramétrica, aceptación o preparación de fabricación. La evidencia permanece vinculada a la revisión liberada.
Documentar función del equipo, temperaturas, interfaces, estado de muestra, historial disponible y criterios de aceptación. Identificar lo que debe recuperarse y lo que requiere confirmación.
EntregableInformación de aplicación y registro de muestraSeleccionar plano principal de montaje, eje y posicionamientos. Definir orientaciones, marcadores, preparación antirreflejo y controles independientes de taladros, puertos y zonas ocultas.
EntregableEstrategia de referencias y plan de capturaRecoger vistas solapadas, validar alineación y conservar nube y malla brutas. Añadir medidas específicas cuando el escaneado no permita confirmar una referencia crítica o condición interna.
EntregableDatos alineados y registro de mediciónReducir ruido sin alterar límites mecanizados; aislar círculos, relaciones de planos, cajeados y centros de taladros. Comparar patrones repetidos y secciones antes de suponer geometría CAD.
EntregableMalla procesada y mapa de característicasReconstruir mediante croquis, planos, ejes y sólidos nativos controlados. Conservar editables relaciones concéntricas, fijaciones y geometría de mecanizado para mantenimiento, revisiones y producción futura.
EntregableModelo CAD paramétrico editableCrear plano 2D con referencias, dimensiones críticas, tolerancias de posición y pautas de inspección. Definir evidencia para inspección de primera pieza y pedidos repetidos.
EntregablePlano 2D y plan de inspecciónRevisar CAD, plano, supuestos pendientes y comparación dimensional antes de fabricar. Las revisiones aprobadas son la única fuente para CAM y programación de inspección.
EntregableExpediente aprobado por el clienteEntregar modelos nativos y neutros y documentación compatible con el flujo del cliente. Permitir programación CNC/CAM directa sin repetir la ingeniería inversa en el taller.
EntregableSTP/IGS, plano y datos CNC/CAMEntregables
La ingeniería inversa termina en el taller, no en un visor. Producción y calidad reciben una referencia inspeccionable sin que otro proveedor tenga que redibujar o reinterpretar una malla bruta.
“El plano perdido se había convertido en el cuello de botella. El modelo recuperado dio a nuestro socio de producción una definición utilizable y a nosotros una referencia de inspección para futuras intervenciones.”Responsable técnico, proveedor de mantenimiento de equipos de semiconductores
Este caso se basa en un proyecto realmente entregado. Se han anonimizado datos del cliente y ciertos parámetros técnicos. Envíe la información de su pieza mediante nuestro sitio para una evaluación técnica inicial.
La falta de planos no cierra la vía de ingeniería
Comparta fotos, dimensiones, contexto de máquina, condiciones de servicio y registros disponibles de inspección o mantenimiento. Definiremos la evidencia necesaria para un repuesto controlado.