Caso representativo de ingeniería inversa · minería
Bomba de lodos: de la fundición desgastada al componente acabado por CNC
Una carcasa descatalogada de una mina norteamericana se convirtió en un componente aprobado con inspección completa y una referencia digital reutilizable. La eficiencia de montaje se triplicó.
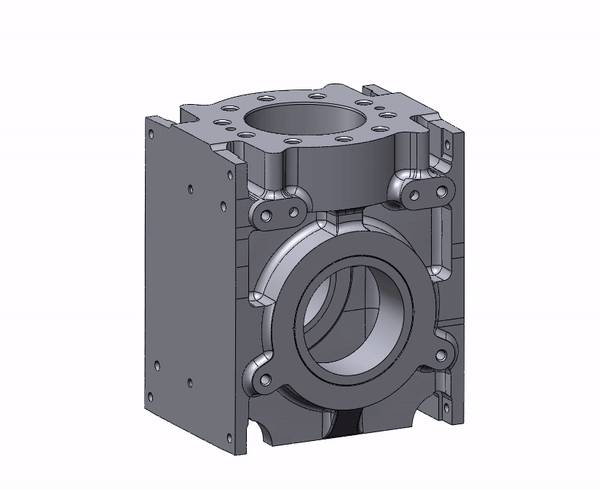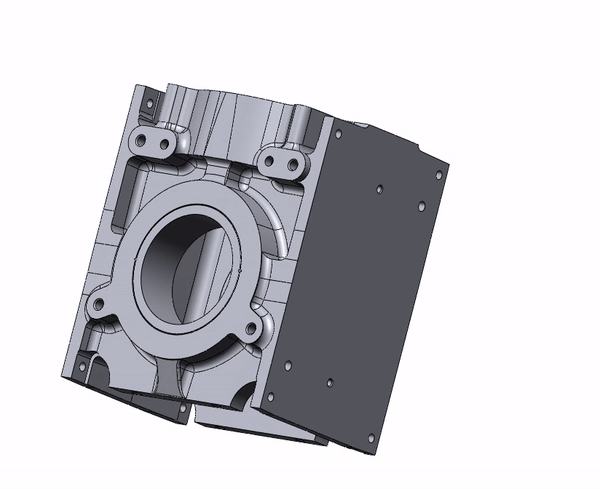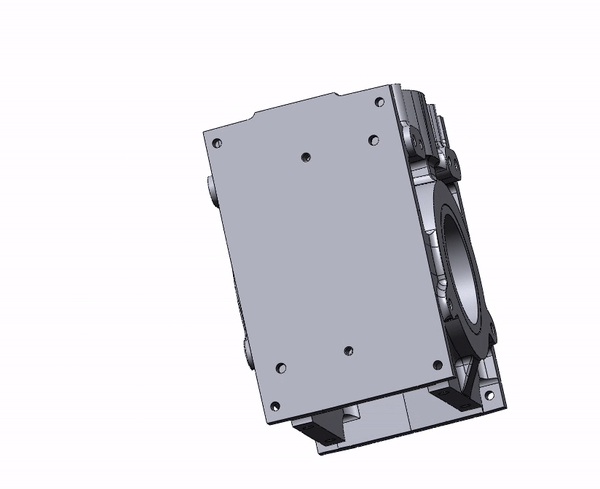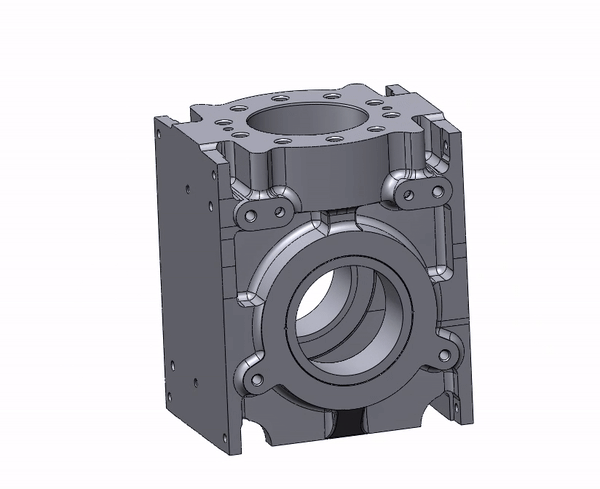
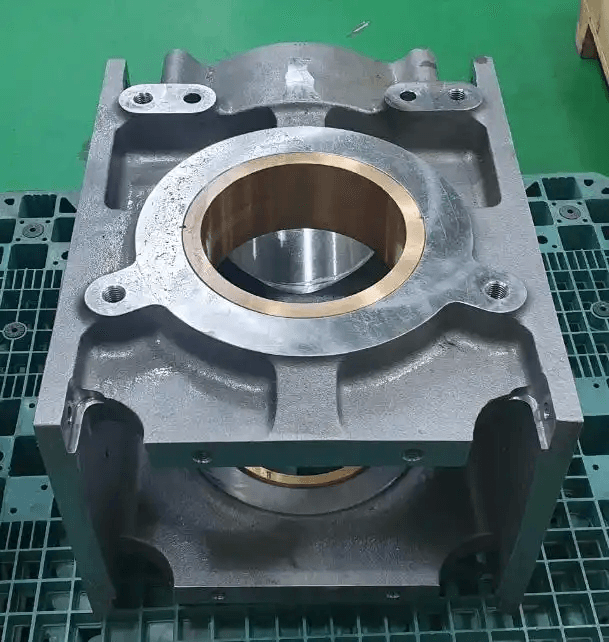
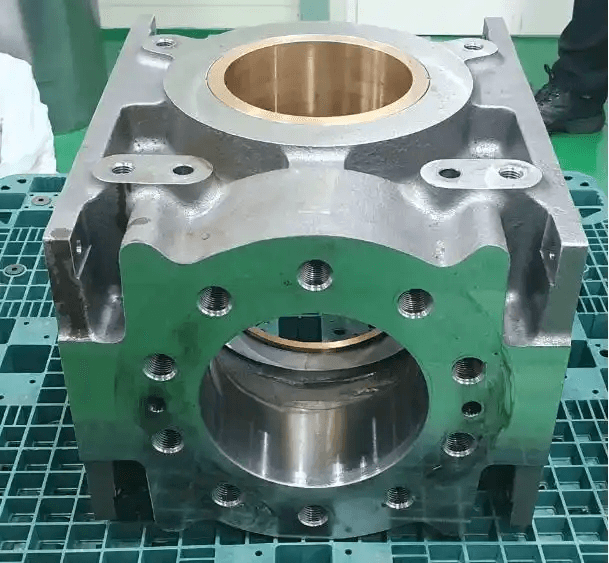
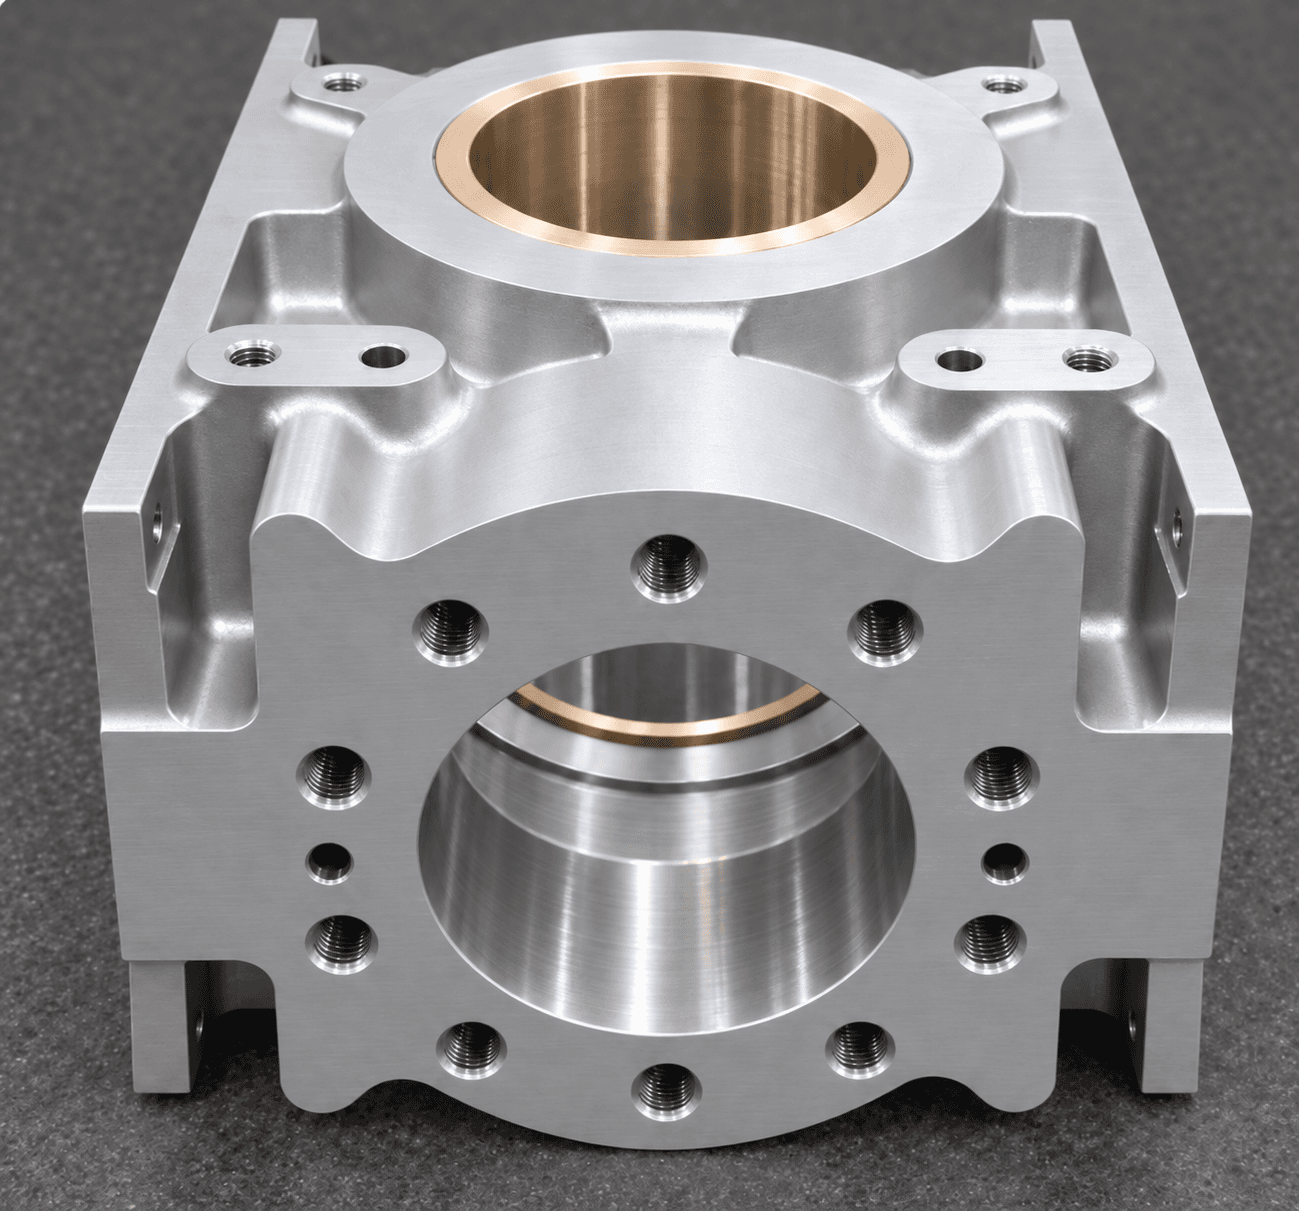
Vistas de la muestra y del repuesto recién fabricado.
El reto
Una bomba de lodos crítica queda fuera de servicio.
Las vibraciones intensas obligaron a detener la bomba. La carcasa interna de transmisión estaba muy desgastada y agrietada en zonas puntuales; no podía seguir operando.
La bomba transportaba lodos del molino a los ciclones. Una parada superior a 48 horas amenazaba el procesamiento. El modelo de los años noventa estaba descatalogado, no había repuestos y la única muestra estaba demasiado desgastada para medirla directamente con fiabilidad. La mina debía elegir entre una bomba nueva costosa y una reconstrucción controlada de la carcasa.
El reto
Desgaste, grietas y planos ausentes en un equipo esencial.
La muestra conservaba la única evidencia geométrica, pero también daños que no debían reproducirse. Había que recuperar interfaces funcionales, conductos internos y relaciones de montaje sin trasladar el desgaste al repuesto.
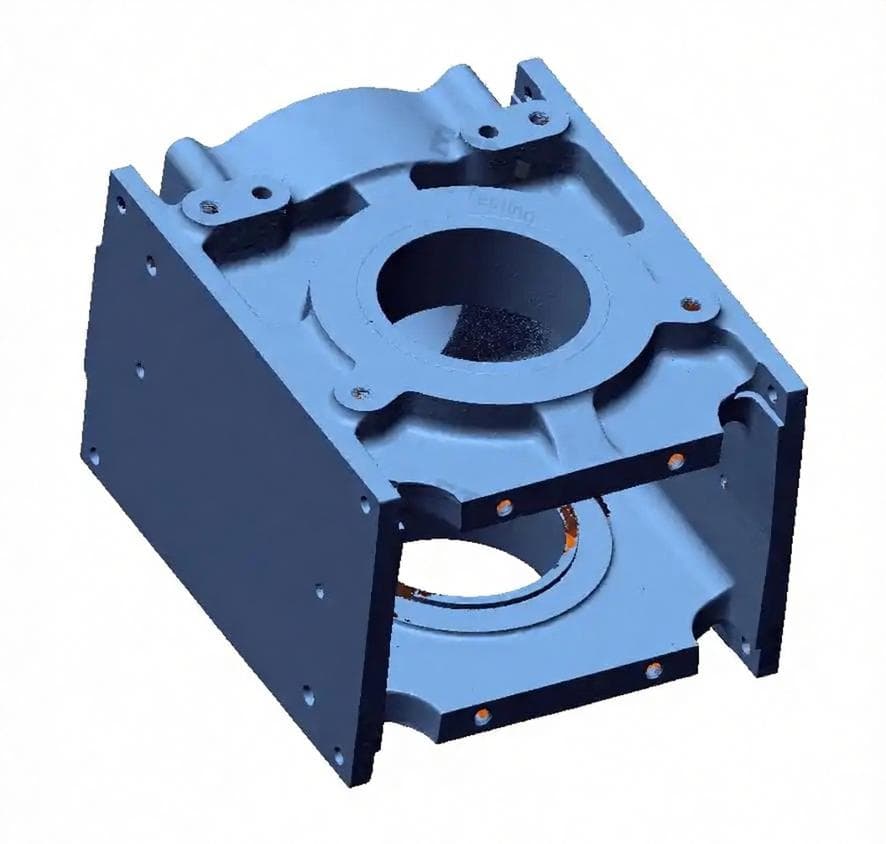
Comparación superior de la muestra y el CAD recuperado.
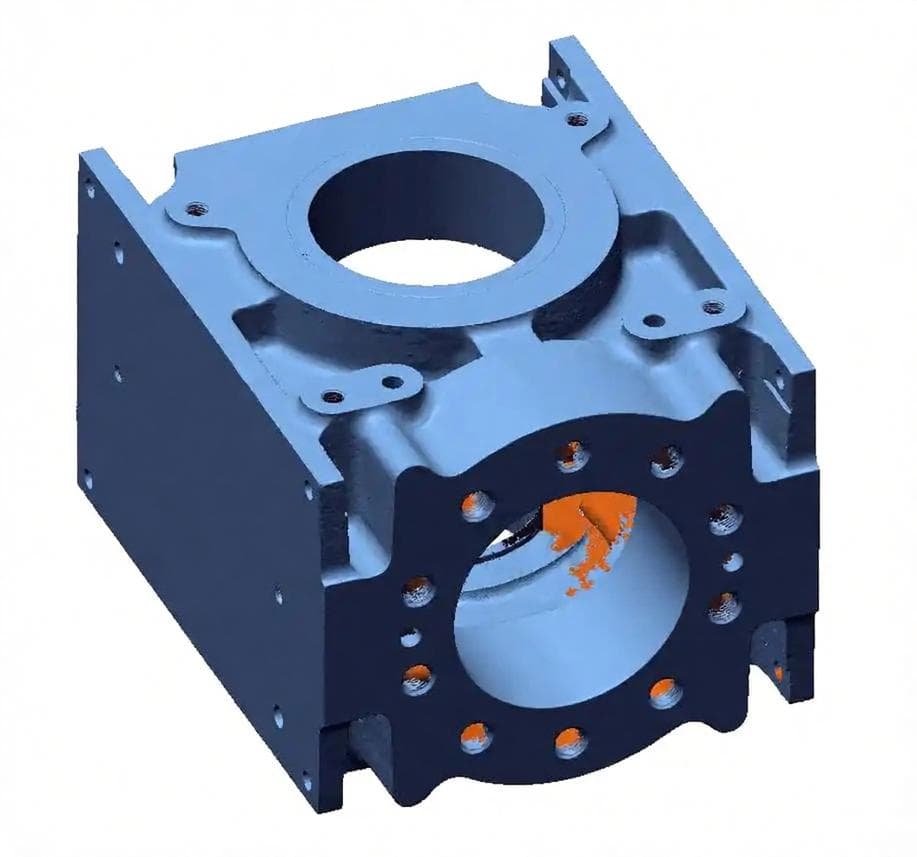
Comparación frontal de la muestra y el CAD recuperado.
El enfoque
De la muestra física al componente listo para instalar.
Seis etapas controladas conectaron muestra, CAD aprobado, fundición, acabado CNC, inspección y entrega. Cada decisión quedó vinculada a la revisión autorizada.
01
Capturar la geometría real
La luz azul registró formas externas, conductos internos y detalles pequeños. En la superficie rugosa de fundición se priorizó la geometría funcional, no picaduras, textura ni otras variaciones no funcionales.
Capacidad de medición de clase 0,01 mm
Más de cinco millones de puntos con resolución de 0,03 mm
Cobertura de conductos internos y taladros pequeños
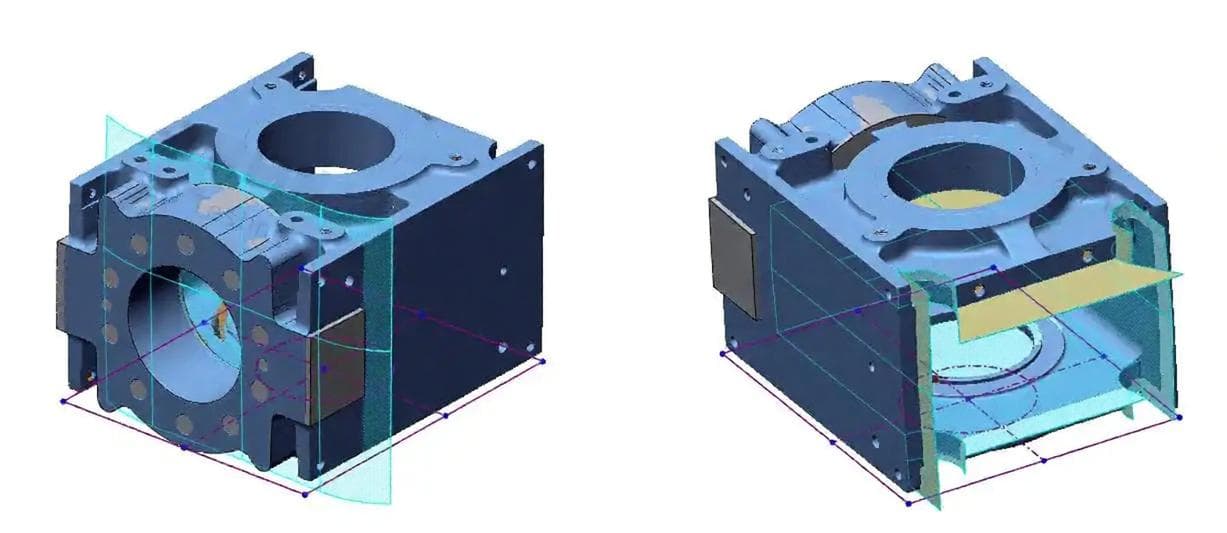
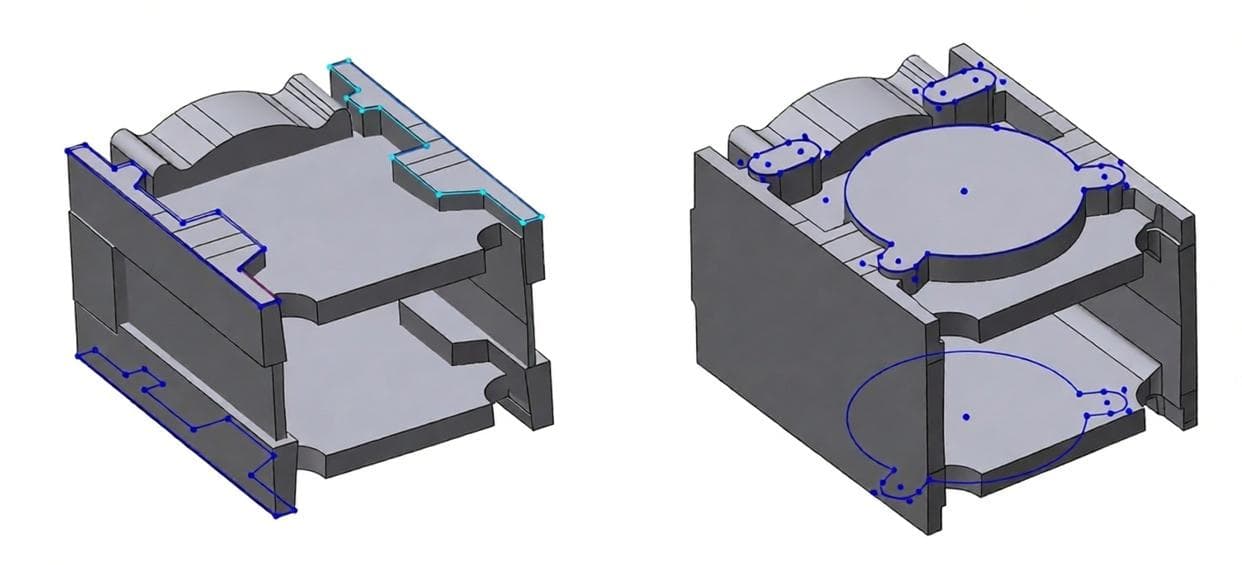
Análisis de secciones y planos de medición para recuperar geometría.
Estructura CAD recuperada y perfiles controlados.
02
Reconstruir un CAD apto para fundición y fabricación
La nube de puntos no era un modelo terminado. El análisis de secciones definió referencias y croquis concéntricos. Cuerpo, elementos de posicionamiento y taladros de fijación se reconstruyeron como geometría paramétrica nativa según la función. Se recuperó la intención de diseño para dirigir fundición y mecanizado, en lugar de trazar visualmente las superficies.
Referencias funcionales obtenidas de secciones medidas
Reconstrucción sólida 1:1 con detalles de fundición
Compensación medida de distancias entre centros de posicionamiento y fijación
Reconstrucción paramétrica con interfaces recuperadas.
03
Obtener aprobación del cliente antes de fabricar
El cliente revisó CAD, dimensiones críticas, tolerancias geométricas e interfaces de montaje. La fabricación comenzó únicamente tras aprobar la revisión, evitando incorporar supuestos sin registrar.
Revisión de CAD y planos
Confirmación de interfaces críticas
Revisión aprobada como referencia de producción
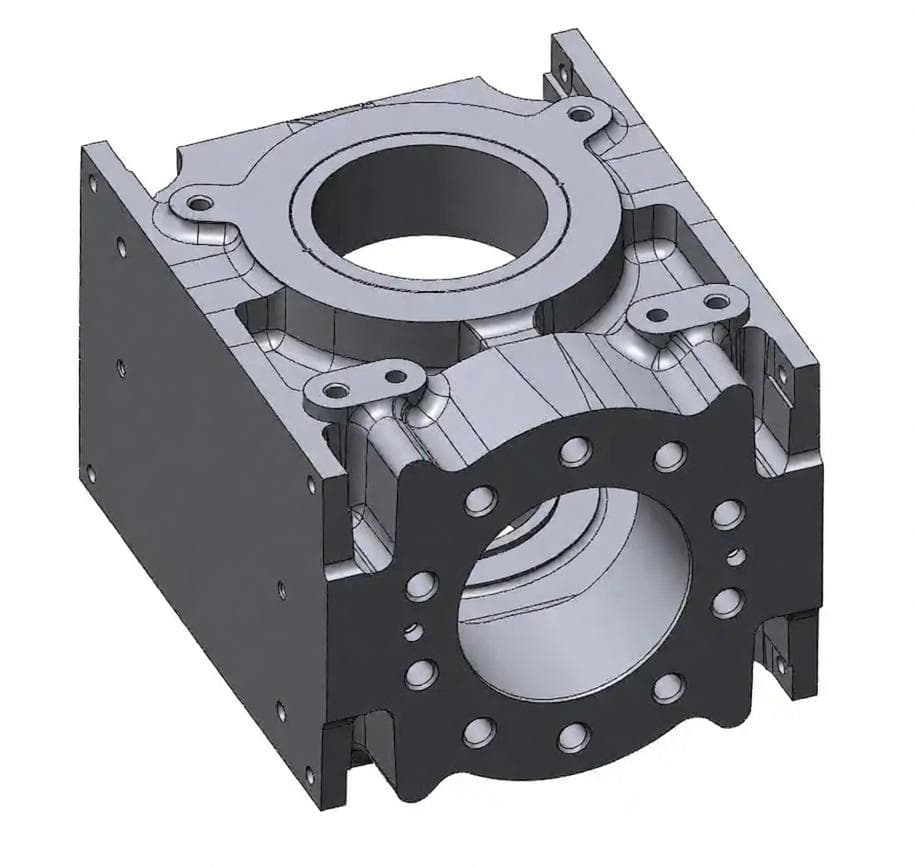
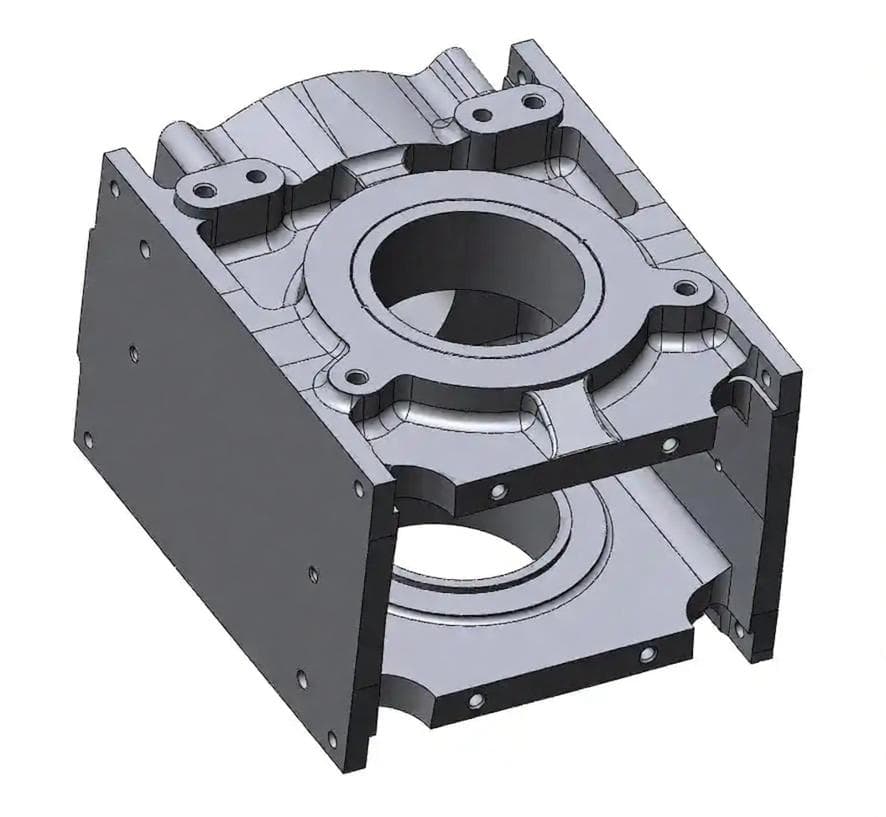
Vistas CAD aprobadas antes de fabricar.
04
Fabricar e inspeccionar la fundición en bruto
El CAD aprobado se entregó al socio de fundición para modelos, utillaje y colada. Antes del mecanizado se comprobaron inclusiones de arena, porosidad de contracción y otros defectos relevantes.
Modelos y utillaje definidos por CAD
Fundición del repuesto en bruto
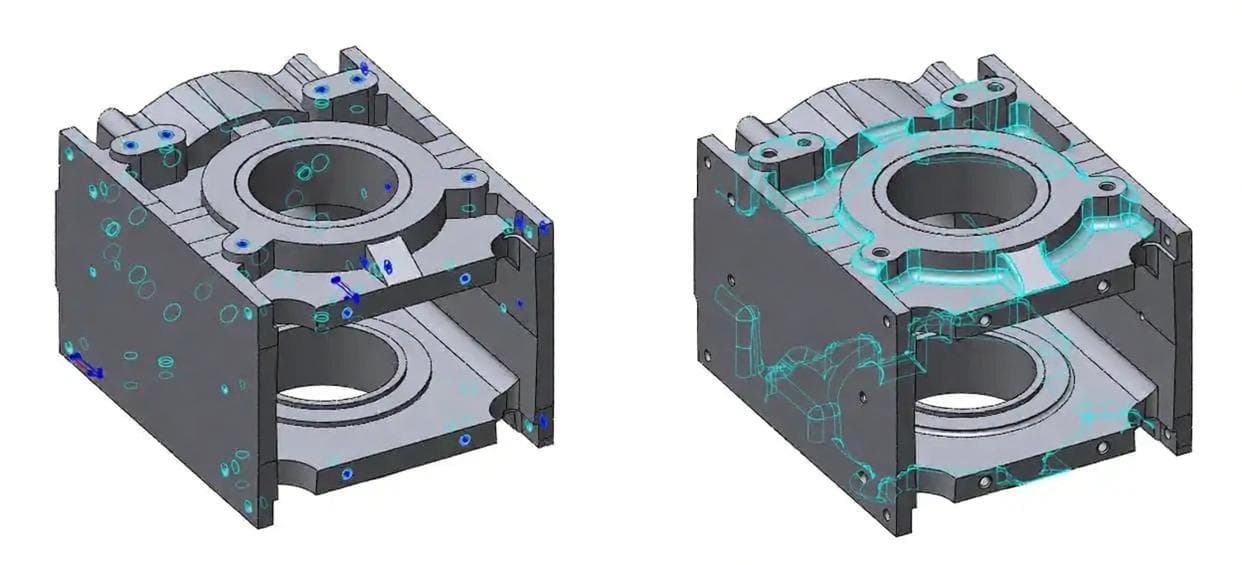
Inspección inicial de porosidad y defectos
Mapa de inspección de la fundición antes del mecanizado.
05
Acabar la fundición mediante CNC
Tras inspeccionar la pieza en bruto, una fijación específica aseguró rigidez y posicionamiento. Ajustes, alojamientos, superficies de sellado y taladros se mecanizaron, desbarbaron y acabaron según el plano aprobado.
Fijación dedicada rígida y precisa
Mecanizado de ajustes y superficies funcionales
Desbarbado y acabado superficial según plano
Modelo de carcasa preparado para CNC.
06
Inspeccionar y entregar para instalar
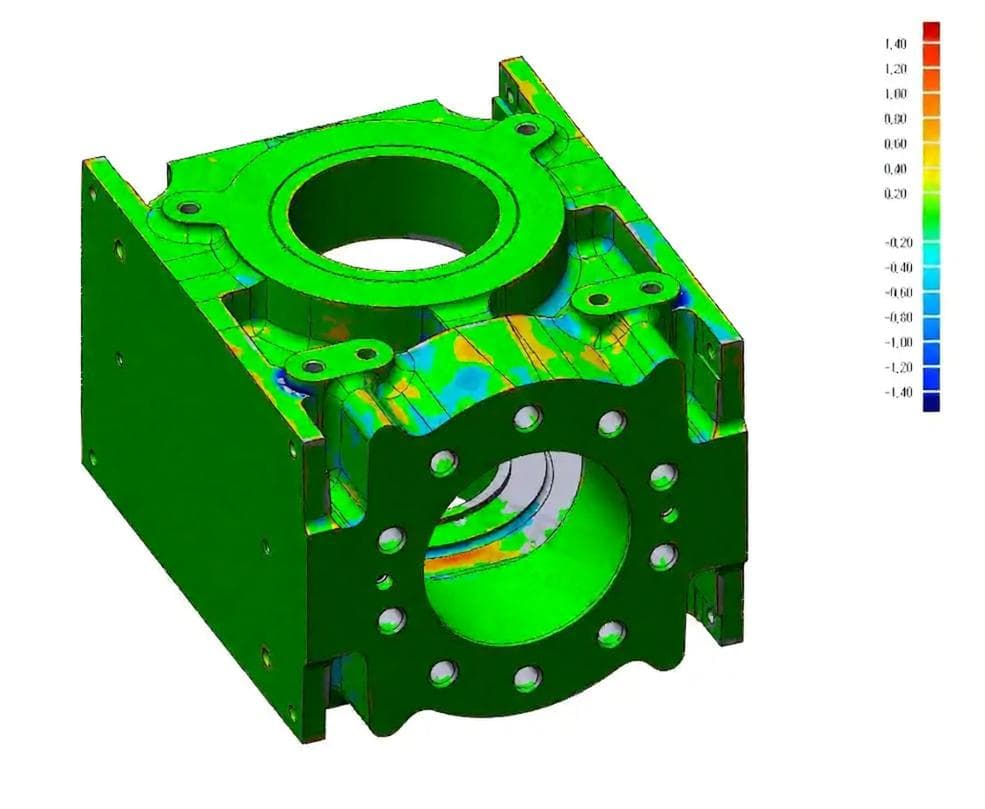
Dimensiones, tolerancias e interfaces se comprobaron antes de liberar la pieza. La entrega incluyó evidencia de inspección, mapa de desviaciones y embalaje para transporte internacional.
Inspección del 100 % de interfaces críticas
Desviación de características principales ≤ 0,1 mm
Pieza acabada, informe y embalaje
Repuesto acabado por CNC listo para inspección y entrega.
El resultado
Montaje tres veces más eficiente, sin ajustes repetidos.
La geometría controlada sustituyó sucesivos ajustes manuales por una instalación definida. La carcasa aportó precisión, documentación y repetibilidad al mantenimiento.
Desviación de características principales≤ 0,1 mmEficiencia de montajeTriplicadaInstalaciónDe ajustes repetidos a instalación a la primeraEntregaComponente acabado por CNC e informe completo
Entregables
Componente CNC instalable y expediente completo.
El cliente recibió el repuesto físico y una referencia digital trazable. Las intervenciones futuras pueden partir de un CAD controlado y no depender de la memoria de un técnico.
01
Componente acabado por CNC
Mecanizado según CAD aprobado, con características funcionales principales controladas a ≤ 0,1 mm.
02
Datos CAD normalizados
Modelo paramétrico con dimensiones clave, tolerancias geométricas y referencias de fabricación.
03
Informe dimensional completo
Mapa de desviaciones y evidencia dimensional del componente liberado para instalación.
Comentarios del cliente
“La eficiencia de montaje se triplicó. Nuestro equipo ya no pasa horas ajustando la pieza a mano. Esta vía digital nos ha llevado de reparar por experiencia a mantener con datos.”Responsable de mantenimiento, explotación minera norteamericana
Nota de publicación
Este caso se basa en un proyecto realmente entregado. Se han anonimizado datos del cliente y ciertos parámetros técnicos. Envíe la información de su pieza a través de nuestro sitio para evaluar inicialmente un proyecto similar.
Qué demuestra este caso
De la evidencia física al componente CNC instalable.
Captura densa de superficies de fundición rugosas, reconstrucción paramétrica funcional y proceso completo hasta CNC y evidencia de inspección.
01
Captura pese a las irregularidades
La luz azul de clase 0,01 mm registra las funciones sin dejar que picaduras y rugosidad definan el repuesto.
02
CAD guiado por la función
Paralelismo, concentricidad, referencias e interfaces críticas dirigen la reconstrucción, no el trazado visual de curvas.
03
Del escaneado a la entrega CNC
El cliente recibe un componente instalable y datos controlados para mantenimiento futuro repetible, no solamente un informe de escaneado.
Su fundición desgastada sigue siendo evidencia técnica
Empiece por la muestra, las interfaces y el problema de instalación.
Comparta fotos, dimensiones, material, condiciones de servicio y documentación de la bomba. Definiremos captura, reconstrucción y validación antes de fabricar.