Le problème n’est pas la pièce. C’est l’arrêt de production.
Lorsqu’un composant critique casse et que le constructeur annonce son abandon, la maintenance connaît les options : chercher des stocks anciens, appeler les distributeurs, envisager un dépannage imprimé en 3D ou accepter six mois de délai pour une machine neuve dépassant parfois le budget annuel de maintenance.
Aucune de ces options ne reconstitue à elle seule la définition technique manquante. Ce sont des contournements.
Une enquête Fluke de 2025 auprès de plus de 600 décideurs et professionnels de maintenance aux États-Unis, au Royaume-Uni et en Allemagne indique que 61 % des fabricants avaient subi des arrêts imprévus l’année précédente. Fluke estime les pertes jusqu’à 852 millions USD par semaine, rapporte un coût moyen de 1,7 million USD par heure et des incidents atteignant 42,6 millions USD. Ces résultats d’enquête ne constituent pas un tarif horaire universel pour chaque usine. Lire le rapport Fluke d’origine.
L’enjeu d’une pièce abandonnée est de rétablir la production avant que les pertes ne s’accumulent. La question n’est pas simplement de savoir si l’on peut numériser une pièce, mais si un composant usé, endommagé et non documenté peut devenir un remplacement fabricable, vérifiable et fonctionnel.
Les premières tentatives — et leurs limites
La recherche de pièces de récupération
Marchés d’occasion, distributeurs et entrepôts peuvent gagner quelques mois, mais ne rétablissent pas une chaîne d’approvisionnement qui ne soutient plus la pièce. Les stocks retrouvés nécessitent encore un contrôle de leur état et de leur adéquation.
L’impression 3D « rapide »
La fabrication additive convient aux prototypes et à certaines pièces de remplacement. Charges élevées, températures et ajustements critiques exigent matière, procédé et finition qualifiés. Un dépannage imprimé non qualifié peut provoquer une deuxième panne plutôt qu’une économie.
Le piège du « copiez-la simplement »
Prendre la pièce usée comme plan sans tenir compte de déformation, corrosion ou usure transfère les dommages au remplacement. Ces approches traitent le symptôme plutôt que le système. Un processus maîtrisé commence par la fonction, pas par une copie aveugle de la surface actuelle.
Une rétro-ingénierie maîtrisée : des preuves aux données de fabrication
Ce processus s’appuie sur des projets Mechonus en hydroélectricité, mines, véhicules industriels et équipements semi-conducteurs. Chaque application exige ses critères d’acceptation et l’approbation du client.
Étape 1 : identifier le composant — comprendre la fonction avant la géométrie
Avant la numérisation, identifier fonction, interfaces avec les pièces associées, conditions de service et mode de défaillance. Le jugement technique détermine les caractéristiques décisives et les preuves supplémentaires nécessaires.
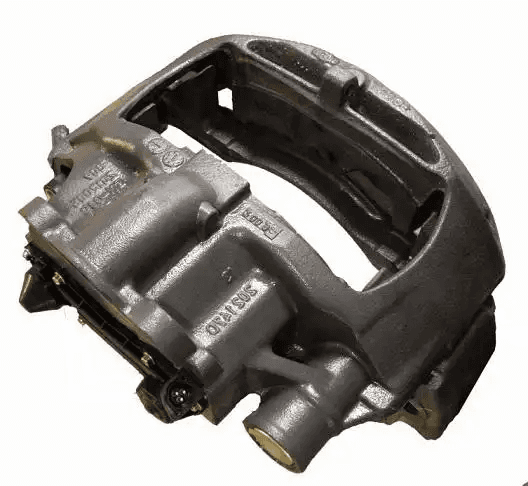
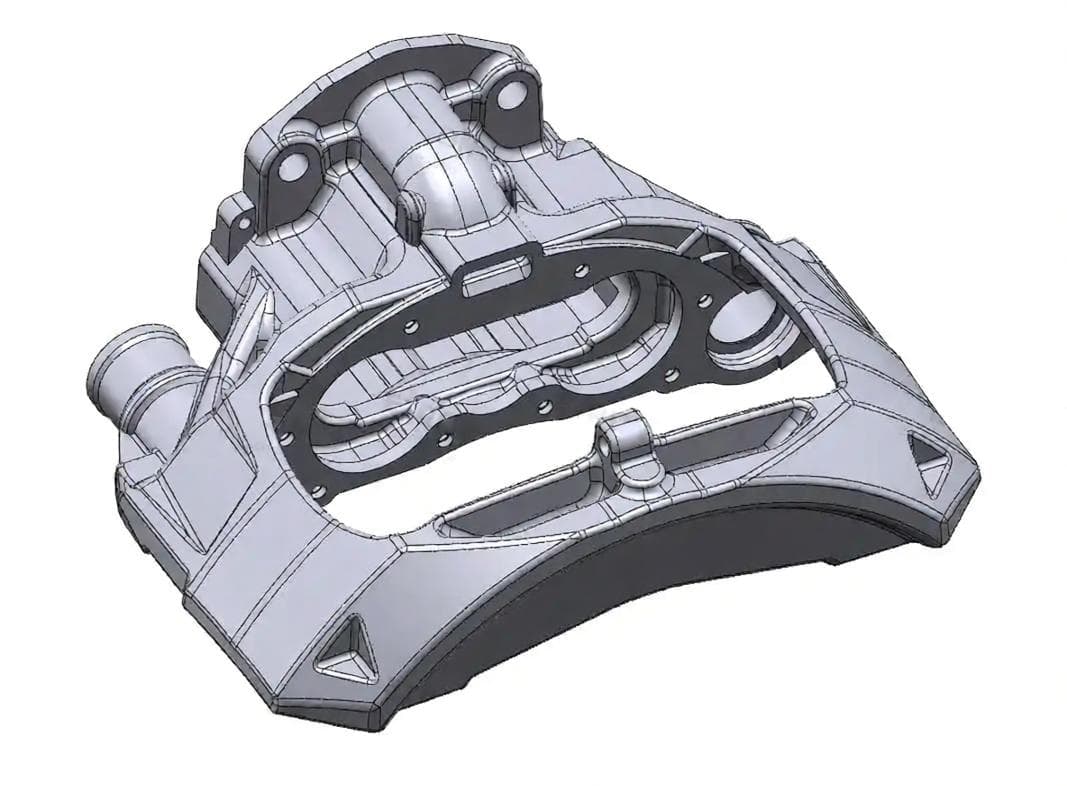
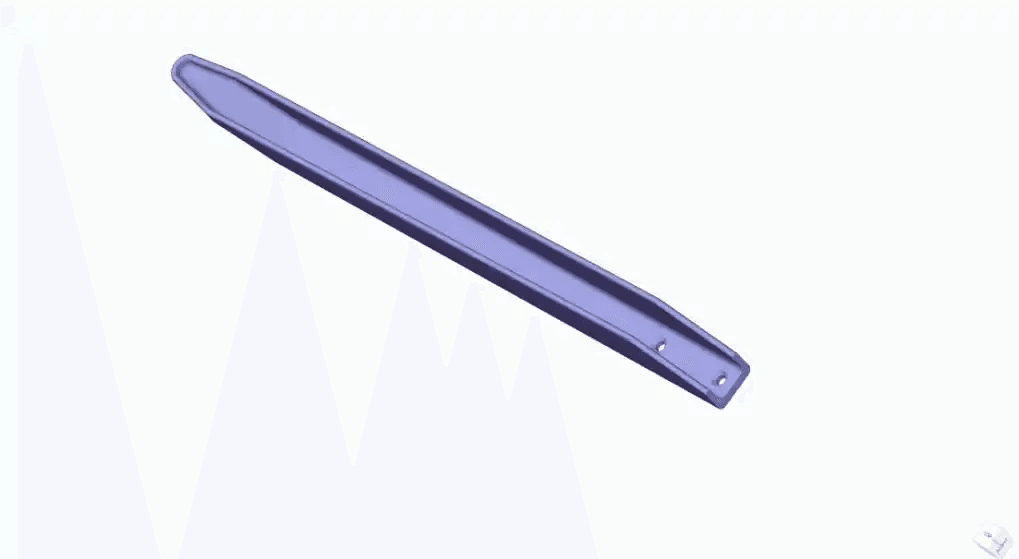
Exemple : couvercle d’étrier de frein de poids lourd. Au lieu de copier les surfaces moulées usées, l’équipe a privilégié épaisseur de paroi, perçages de montage, assemblage et exigences structurelles. Les zones principales d’usinage étaient maîtrisées à ≤ 0,1 mm ; les surfaces moulées non critiques utilisaient environ 0,2–0,3 mm de marge. Des tolérances serrées partout augmentent le coût sans nécessairement améliorer la fonction. Découvrir le cas de l’étrier de frein.
Pour un composant de freinage critique pour la sécurité, la conformité dimensionnelle ne suffit pas à autoriser la remise en service. Matière, résistance, essais et approbations applicables doivent aussi être établis.
Étape 2 : mesure de précision — capturer la géométrie réelle
La numérisation 3D industrielle par lumière bleue enregistre l’état actuel pour comprendre la géométrie nominale avant usure, non reproduire les dommages. Montage, étalonnage, état de surface et accessibilité influencent la confiance dans les mesures.
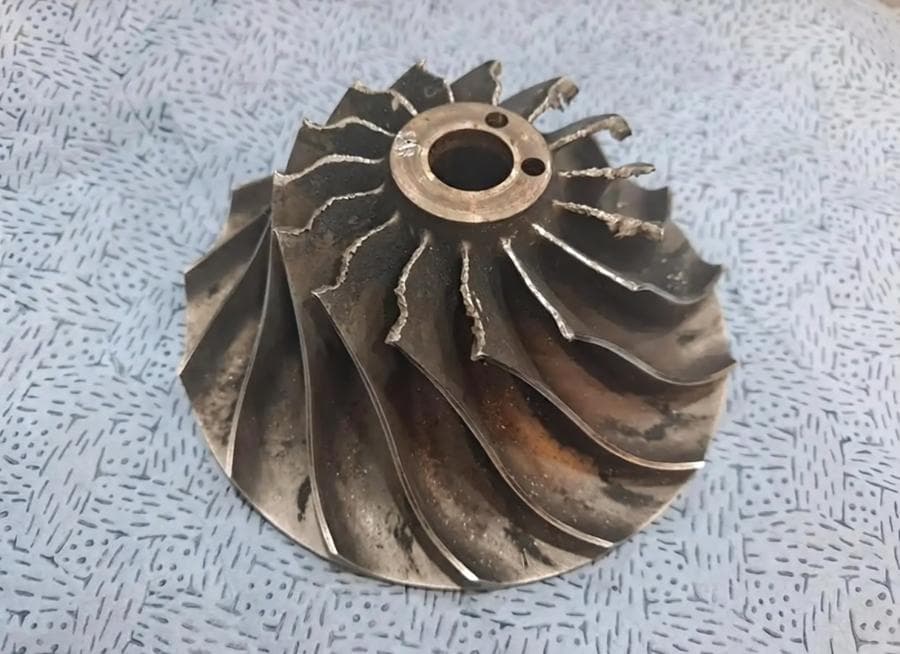
Exemple : pale Kaplan d’une turbine de 3 MW. La cavitation sévère avait réduit la puissance à environ 2 MW. La numérisation complète, zones endommagées comprises, a fondé la reconstruction et l’optimisation, plutôt qu’une simple réplication. Voir le projet de pale Kaplan.
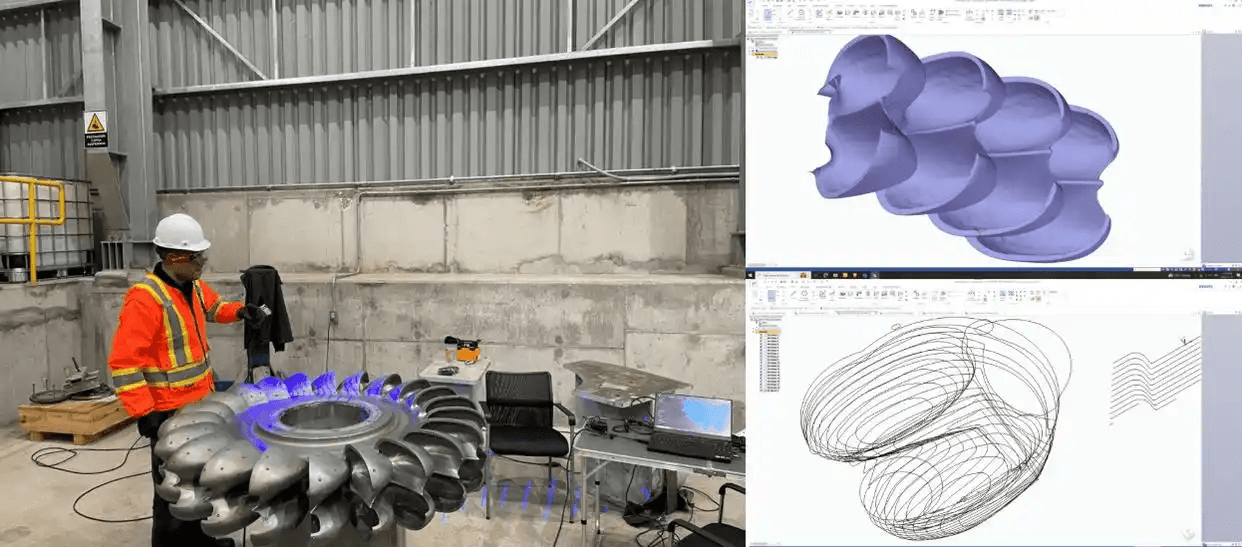
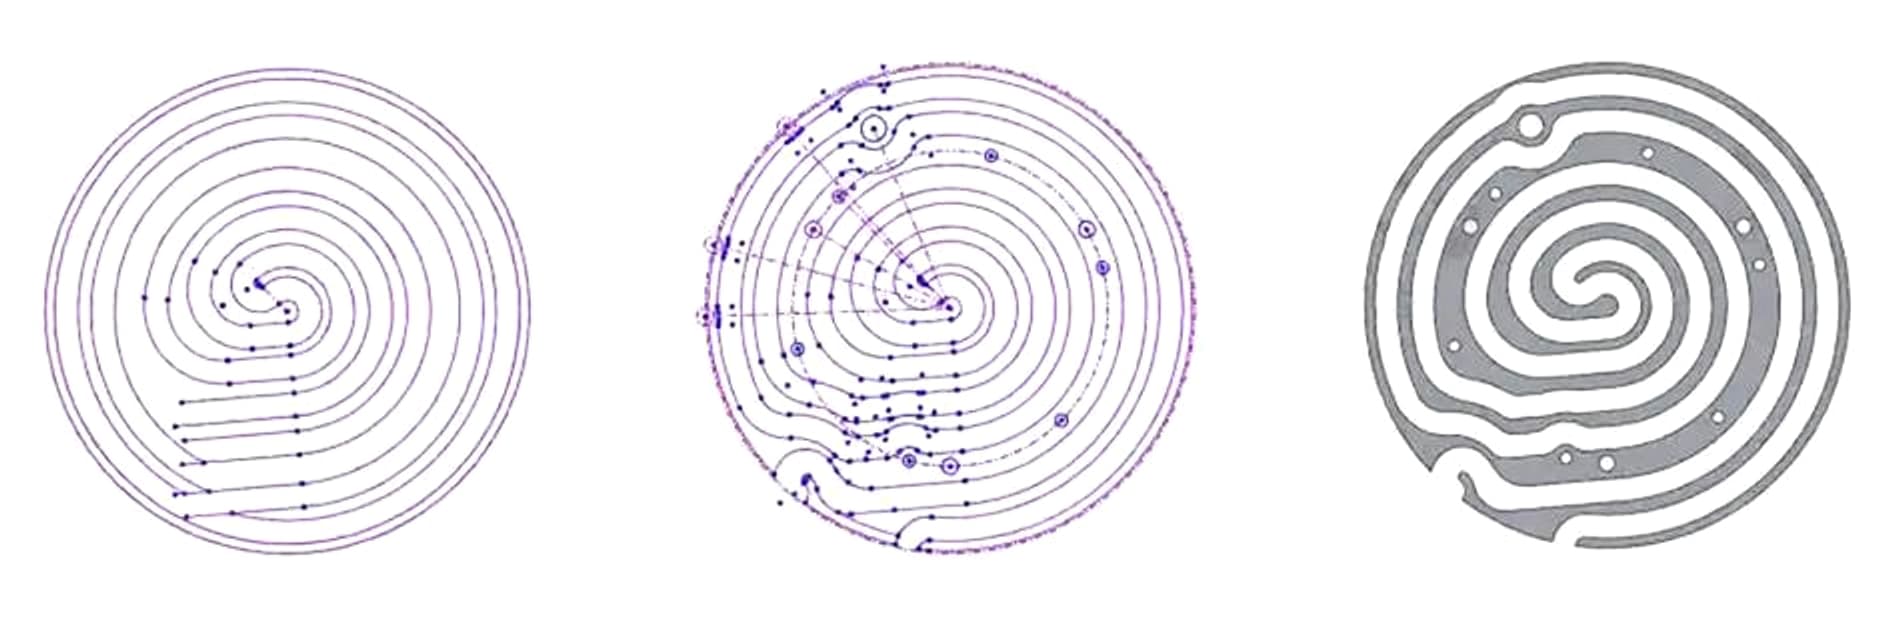
Exemple : disque chauffant de wafer Ø374 mm. Après perte des plans, un ZEISS GOM Scan 1 a capturé canaux spiralés et relations entre perçages. Le projet décrit une capacité de numérisation de classe 0,01 mm et six millions de points par image. La capacité instrumentale n’est pas une tolérance universelle de pièce finie ; les caractéristiques critiques exigent une vérification adaptée. Voir la reconstruction du disque chauffant.
Étape 3 : reconstruction CAO — du nuage de points au modèle fabricable
Le scan seul n’est pas une définition de fabrication complète. La géométrie nominale doit être reconstruite en CAO modifiable, avec références fonctionnelles, ajustements et tolérancement géométrique (GD&T).
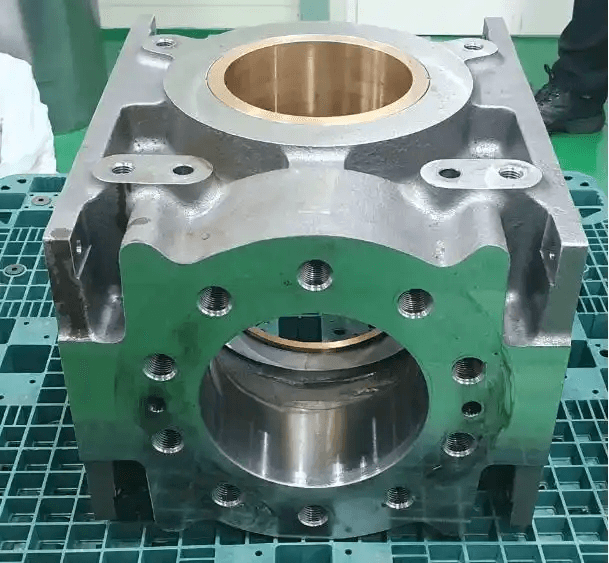
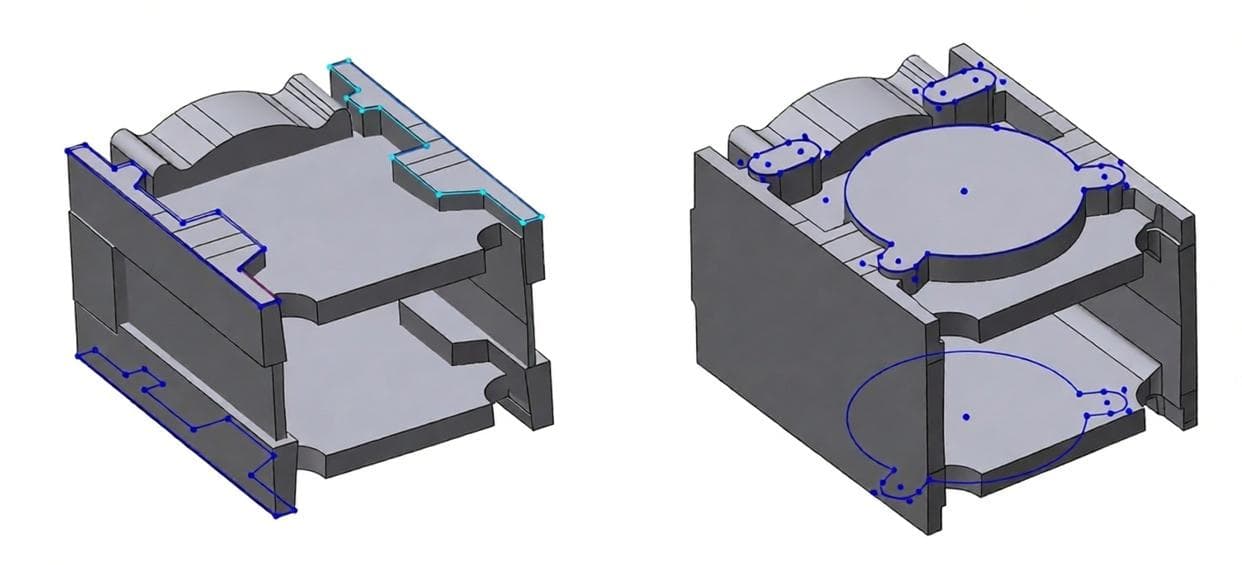
Exemple : corps de pompe moulé de 600 × 500 mm. Le carter abandonné exigeait la récupération du centre du manchon d’arbre et la maîtrise de perpendicularité et parallélisme à 0,1 mm. La géométrie CNC a été préparée sans dépouille de moulage. Une voie de fonderie demande séparément dépouilles, retrait et surépaisseurs d’usinage. Suivre les décisions de reconstruction du corps de pompe.
Un maillage représente une surface. CAO maîtrisée, plans et exigences de contrôle définissent comment fabriquer et vérifier le composant. STEP ou IGES sont utiles pour l’échange, mais l’historique paramétrique natif doit être demandé séparément si nécessaire.
Étape 4 : validation — matière, ajustements et fonction
La validation relie le modèle reconstruit aux exigences de service. Elle peut associer identification matière, contrôle dimensionnel, essais d’assemblage, simulation et essais propres à l’application.
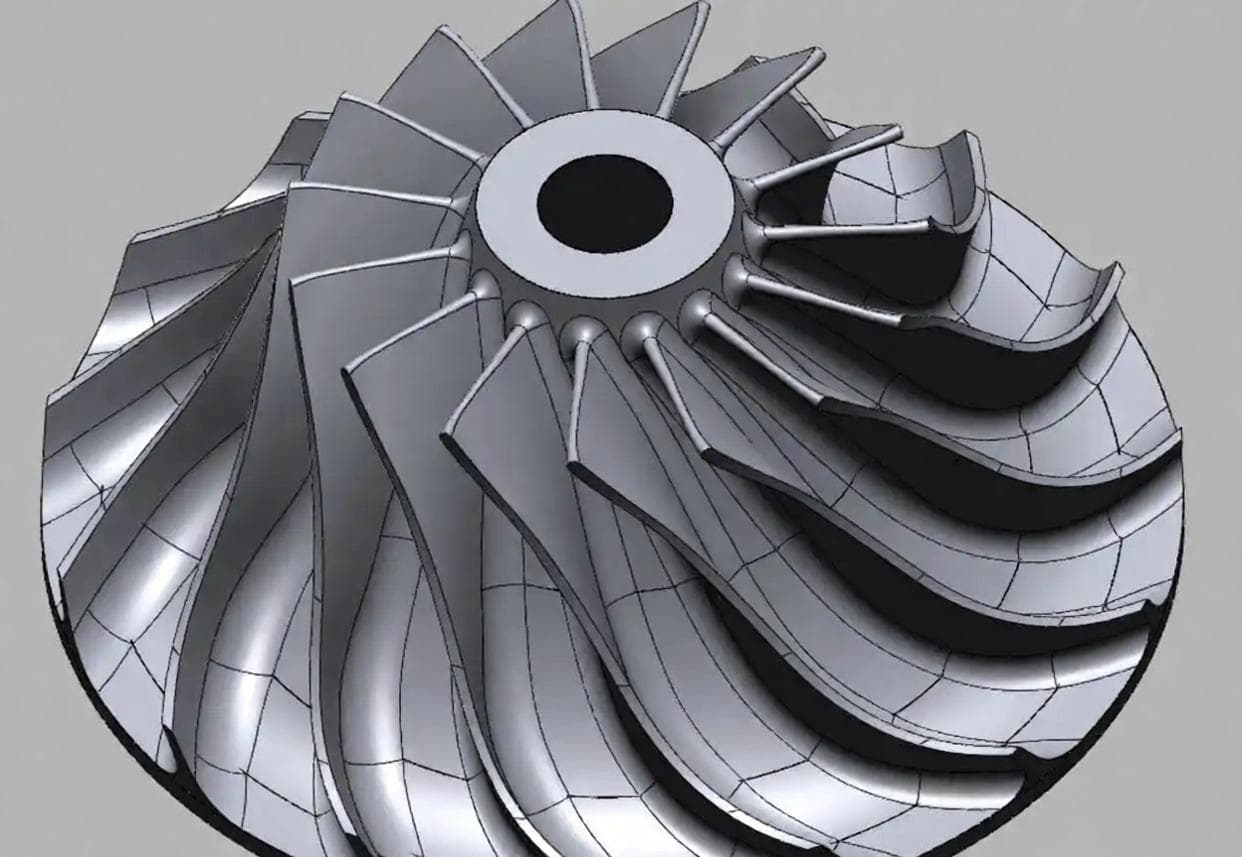
Exemple : optimisation d’une pale Kaplan. Plusieurs itérations CFD ont ajusté la ligne centrale pour réduire la cavitation. Un anneau de guidage au moyeu a amélioré l’écoulement. Après moulage et installation, le groupe a retrouvé sa puissance nominale de 3 MW et le rendement de conception rapporté. C’était une amélioration propre au projet, pas une simple copie.
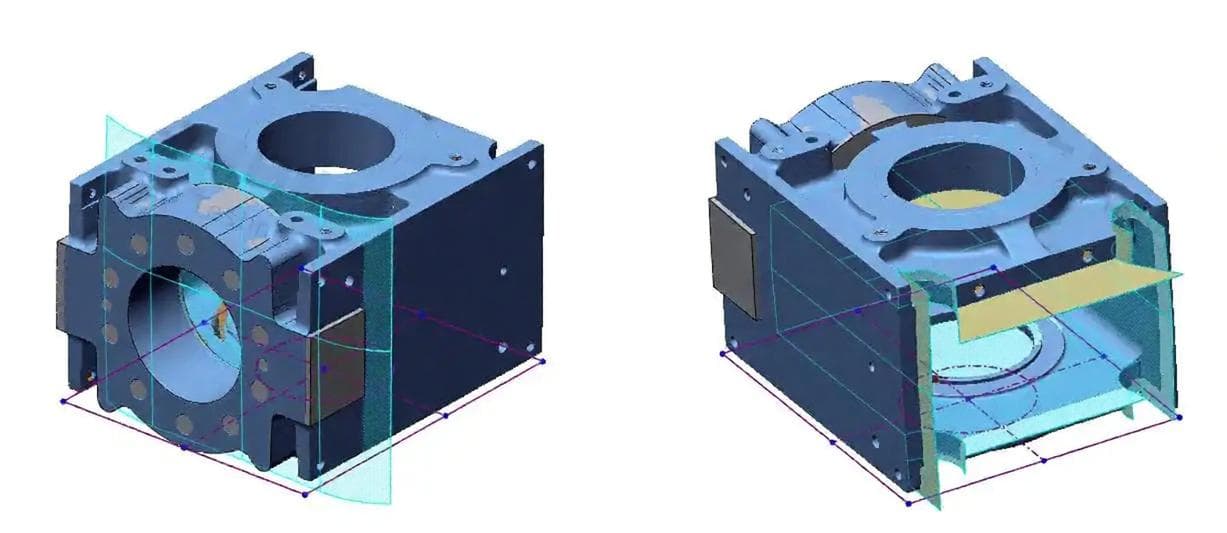
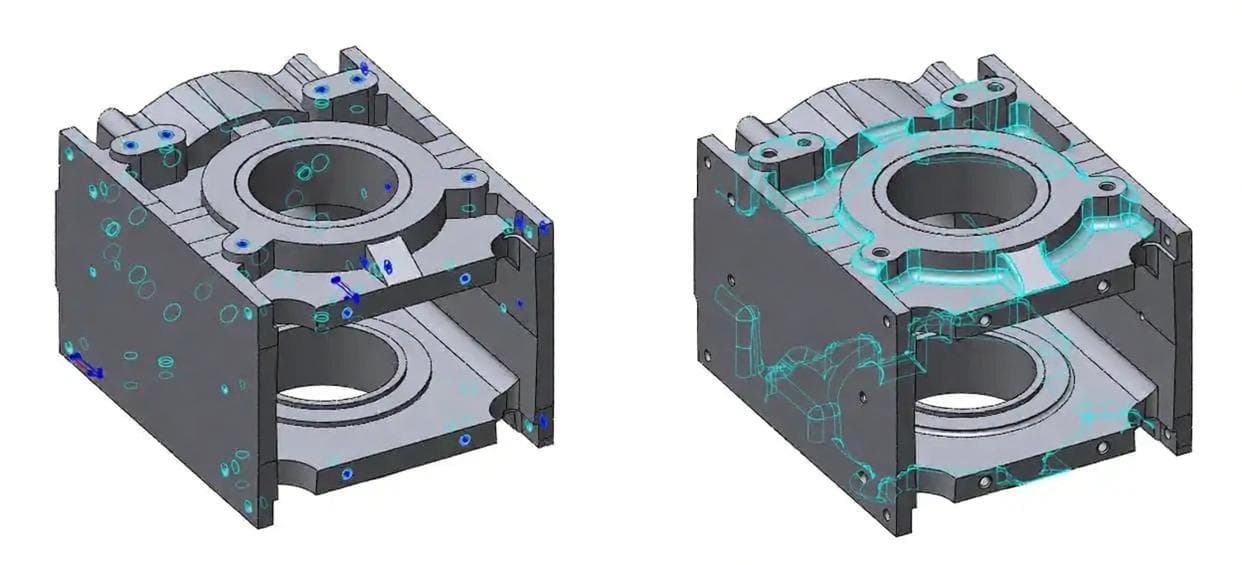
Exemple : validation du corps de pompe. La CAO a été comparée au scan par cartographie des écarts. Les zones principales d’usinage ont été maîtrisées à 0,1 mm et le projet a rapporté une efficacité d’assemblage multipliée par trois. Ces résultats ne sont pas des garanties pour chaque projet.
Ce que cela change pour votre exploitation
Ces projets n’ont pas commencé par « que peut-on numériser ? », mais par « qu’est-ce qui tombe en panne, pourquoi et comment retrouver la fonction ? »
- Réduire l’exposition aux arrêts. Un plan technique et de fabrication convenu offre une alternative aux recherches incertaines de stocks et aux longs délais constructeur. Le calendrier dépend du périmètre.
- Éviter des coûts de remplacement. Une récupération faisable au niveau du composant peut éviter de remplacer un groupe turbine ou une pompe complète.
- Réutiliser les données de fabrication. La CAO maîtrisée soutient outillage, usinage CNC et futurs rechanges, pas seulement une réparation unique.
“Nous avions prévu d’abandonner cette activité de réparation. Mechonus a non seulement reconstitué les données, mais livré une CAO prête pour l’outillage. Nous pouvons désormais réparer et produire nos propres rechanges.”
Retour client anonymisé du projet d’étrier de frein
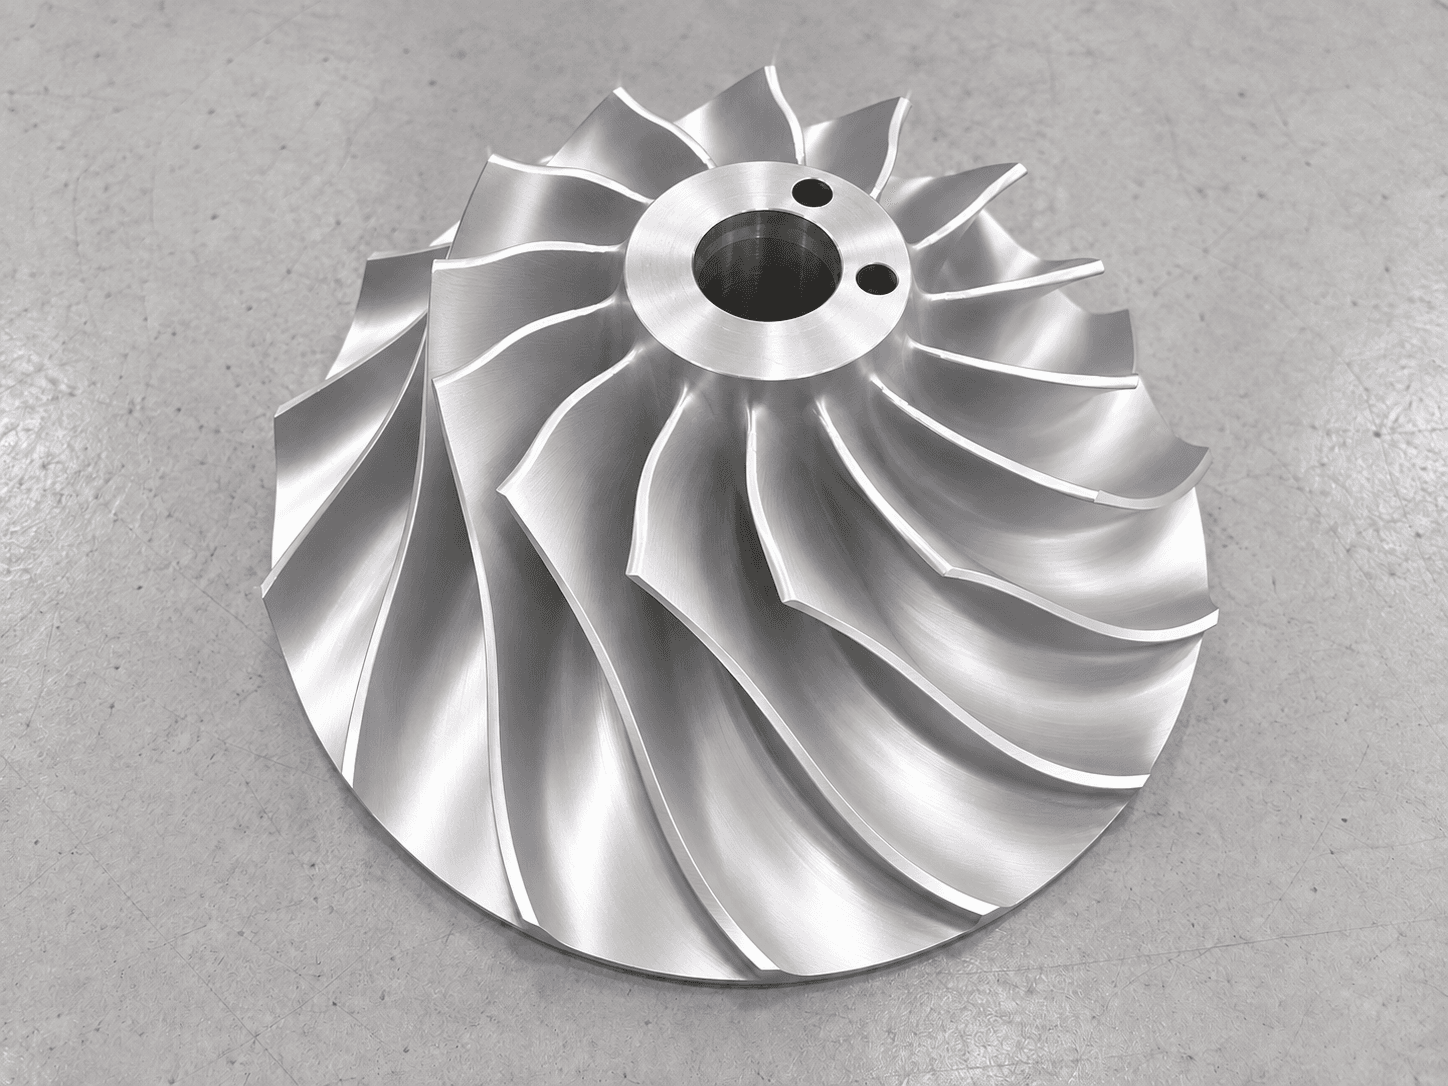
Avant de mettre cette pièce obsolète au rebut
- Documenter la défaillance. Enregistrer panne, causes et conditions de service. L’usure indique les zones sollicitées, pas automatiquement l’intention de conception.
- Identifier les interfaces critiques. Perçages, alésages, joints, filetages et faces associées déterminent ajustements et fonction.
- Ne pas prendre la pièce usée pour un plan. Usure, déformation et corrosion sont des dommages, pas des caractéristiques de conception.
- Demander une sortie fabricable. Convenir d’une CAO modifiable, de plans GD&T, d’exigences matière et de preuves de contrôle, pas seulement d’un maillage.
- Consulter tôt un partenaire technique. Examiner faisabilité et validation avant d’engager des ressources dans le remplacement.
Envoyez photos, dimensions approximatives, détails des pièces associées, matière, quantités et historique de défaillance. Contacter l’équipe technique Mechonus.
Questions fréquentes
Qu’est-ce que la rétro-ingénierie industrielle ?
Elle recrée les données techniques d’une pièce par numérisation 3D, reconstruction CAO, identification matière et validation. L’objectif est de retrouver l’intention de conception et définir un remplacement fabricable, pas copier l’usure de service.
Quand choisir cette démarche ?
Lorsque les rechanges sont abandonnés, les plans perdus, les délais inacceptables ou le support constructeur arrêté. La faisabilité dépend de la matière, du service, des preuves et des validations, particulièrement pour les pièces critiques pour la sécurité.
Peut-on reconstruire sans plan ?
Oui. Mesures de la pièce, interfaces associées, symétrie et historique peuvent soutenir la reconstruction. Les zones manquantes ou endommagées demandent une revue technique, pas des hypothèses non étayées.
Quels fichiers sont livrés ?
Le dossier convenu peut inclure CAO paramétrique native modifiable, STEP ou IGES, plans 2D avec cotes critiques et GD&T, et rapport de contrôle. Les formats neutres ne préservent pas nécessairement l’historique natif. Formats et documents sont définis au devis.
Comment assurer la précision dimensionnelle ?
Équipements étalonnés, lumière bleue et métrologie ciblée, notamment MMT. La cartographie valide les surfaces ; alésages, ajustements et références critiques nécessitent des contrôles spécifiques. Les tolérances dépendent de la fonction, pas d’une valeur uniforme.
Quels secteurs sont concernés ?
Hydroélectricité, mines, automobile, équipements semi-conducteurs, maintenance industrielle et équipements lourds. Le besoin commun est une pièce critique indisponible ou sans documentation exploitable.
À propos de cet article
Cet article synthétise des dossiers Mechonus anonymisés en hydroélectricité, mines, véhicules industriels et semi-conducteurs. Paramètres et résultats concernent des projets individuels, pas des capacités, économies ou certifications universelles. Les conditions d’usinage varient selon équipements, outils, matière et géométrie.
Les illustrations réutilisent les images des cas correspondants. Elles ne constituent ni des procès-verbaux de contrôle indépendants ni une preuve de performance.
Sources
- Fluke Corporation : enquête multinationale de 2025 sur les arrêts industriels, publiée le 30 octobre 2025.
- Documentation Mechonus anonymisée et résumée : Turbine Kaplan, Carter de pompe, Étrier de frein, Disque chauffant de wafer.
Compétences associées : Rétro-ingénierie, Usinage CNC, Qualité et contrôle.