Structure principale
Architecture de canaux chauffants spiralés et disposition circulaire concentrique de haute précision.
Cas représentatif de rétro-ingénierie · équipements semi-conducteurs
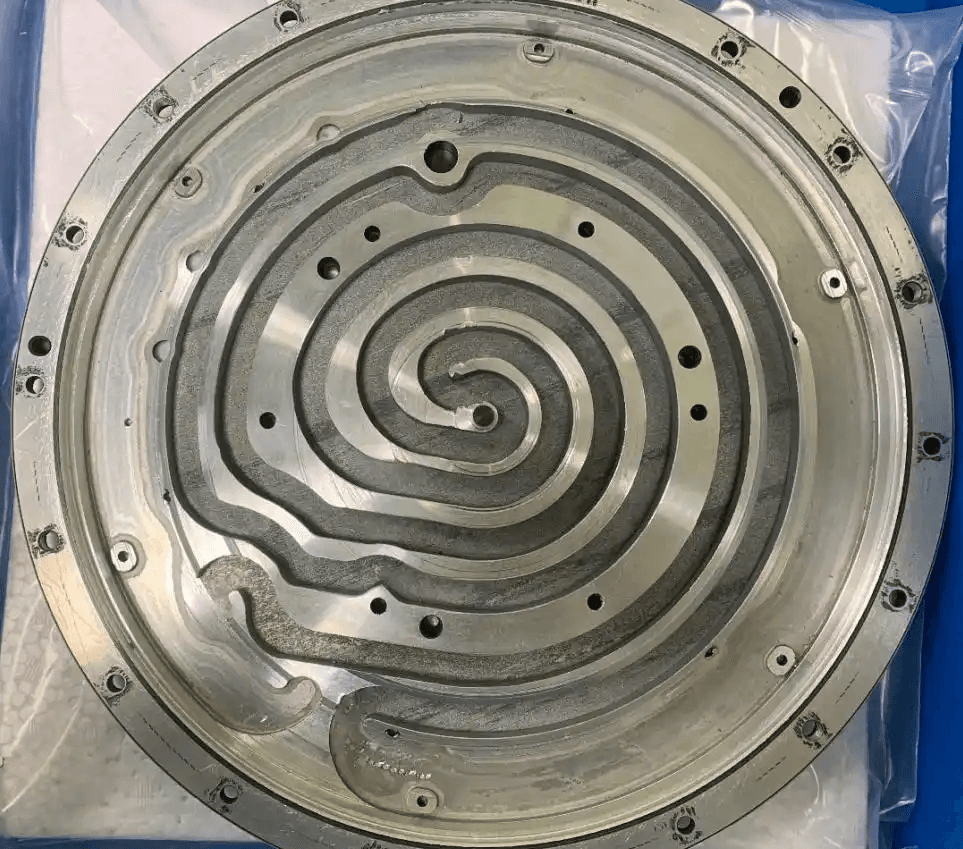
Un disque chauffant de Ø374 mm, avec canaux spiralés, géométrie concentrique et nombreux perçages de fixation liés à l’étanchéité, a été reconstruit pour un prestataire européen de maintenance. La pièce sans support documentaire est devenue une définition de fabrication contrôlable, prête pour la CNC.
Le défi
Dans un équipement de procédé pour semi-conducteurs, le disque chauffant participe à la régulation thermique. Canaux spiralés, concentricité et interfaces d’étanchéité doivent fonctionner comme une géométrie maîtrisée unique. Après la perte du plan constructeur, le rechange importé imposait un circuit d’approvisionnement long et un coût inacceptable pour le client.
Le spécimen de Ø374 mm réunissait trois risques : de faibles erreurs de concentricité peuvent perturber le champ thermique ; la position des nombreux trous de vis conditionne l’étanchéité et la stabilité à long terme ; une simple copie surfacique du scan ne fournit pas le modèle sans dépouille, pensé pour l’usinage et directement exploitable en CNC. Le pied à coulisse ou les mesures ponctuelles en MMT ne décrivent pas fiablement l’ensemble de ces relations spatiales.
Spécification
Canaux spiralés, concentricité de précision et perçages critiques pour l’étanchéité étaient au cœur du projet. Il fallait préserver leurs relations dans une définition contrôlable, programmable et usinable, pas seulement les afficher en 3D.
Architecture de canaux chauffants spiralés et disposition circulaire concentrique de haute précision.
Coaxialité et position des perçages de fixation influencent directement l’étanchéité et la stabilité du procédé.
Acquisition par lumière bleue structurée ZEISS GOM Scan 1, de classe 0,01 mm, jusqu’à six millions de points par image.
CAO paramétrique sans dépouille, plan 2D maîtrisé, données STP/IGS et sortie directement exploitable en CNC/FAO.
L’approche
Le livrable n’est pas un fichier STL isolé. C’est une définition modifiable et contrôlable qui fixe l’axe commun, conserve les relations entre canaux, trous et faces d’appui, et donne à la FAO et au contrôle une référence de fabrication sans ambiguïté.
Orientation, faces d’appui, alésages, orifices et perçages denses du disque retourné ont été enregistrés. Canaux spiralés et relations concentriques ont été documentés avant que nettoyage ou acquisition ne modifient les preuves disponibles. Le plan principal de montage et l’axe de rotation ont ensuite défini la hiérarchie des références.
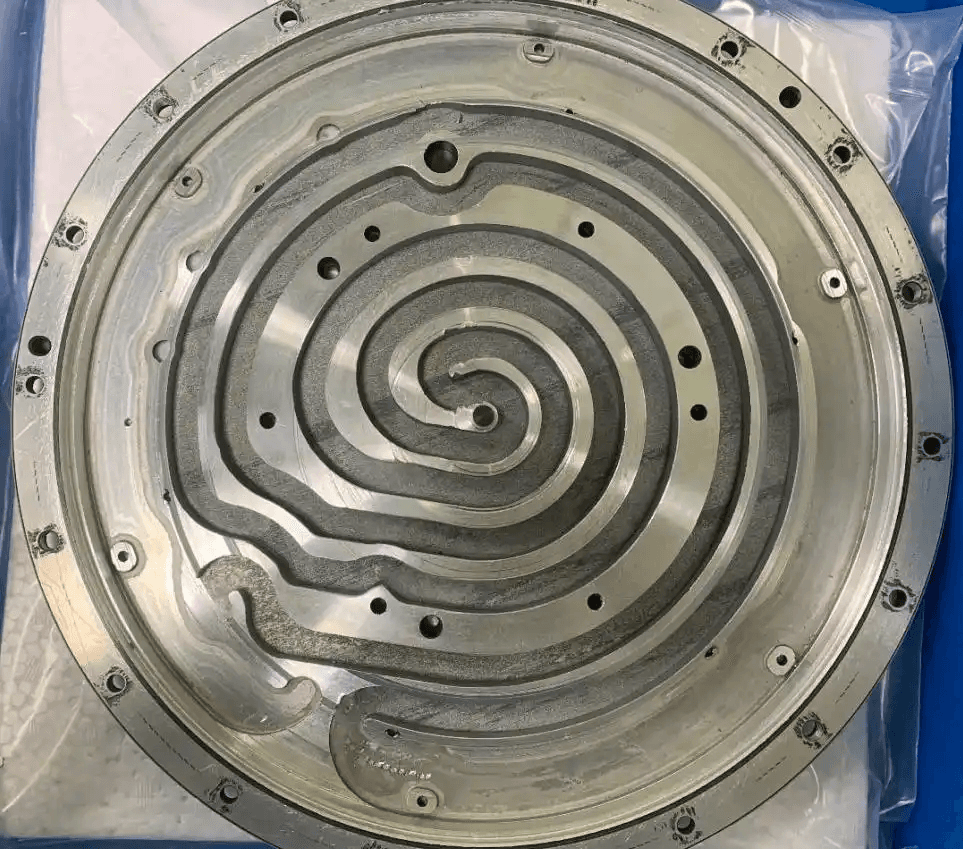
Un ZEISS GOM Scan 1 a capturé forme extérieure, éléments circulaires, canaux et positions des trous. Avec une capacité de classe 0,01 mm et jusqu’à six millions de points par image, vues recouvrantes, cibles et préparation de surface maîtrisée ont préservé les détails de cette grande pièce usinée réfléchissante.
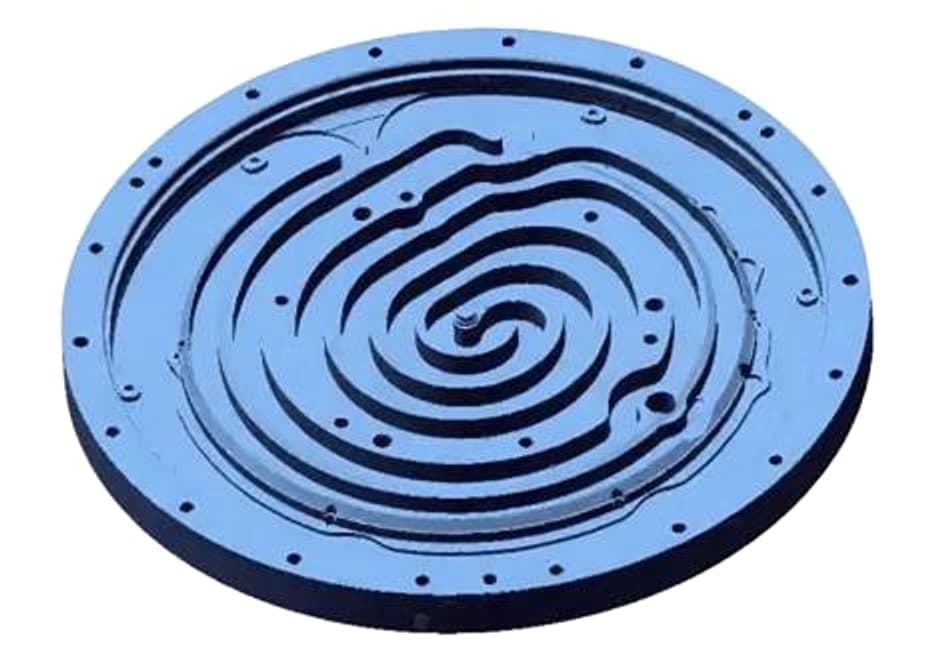
Le traitement a réduit le bruit en conservant arêtes usinées, limites des canaux et petits trous. Des sections autour de l’axe établi ont permis d’extraire trajectoires des canaux, anneaux concentriques, lamages, positionnements et centres des fixations avant toute création paramétrique.
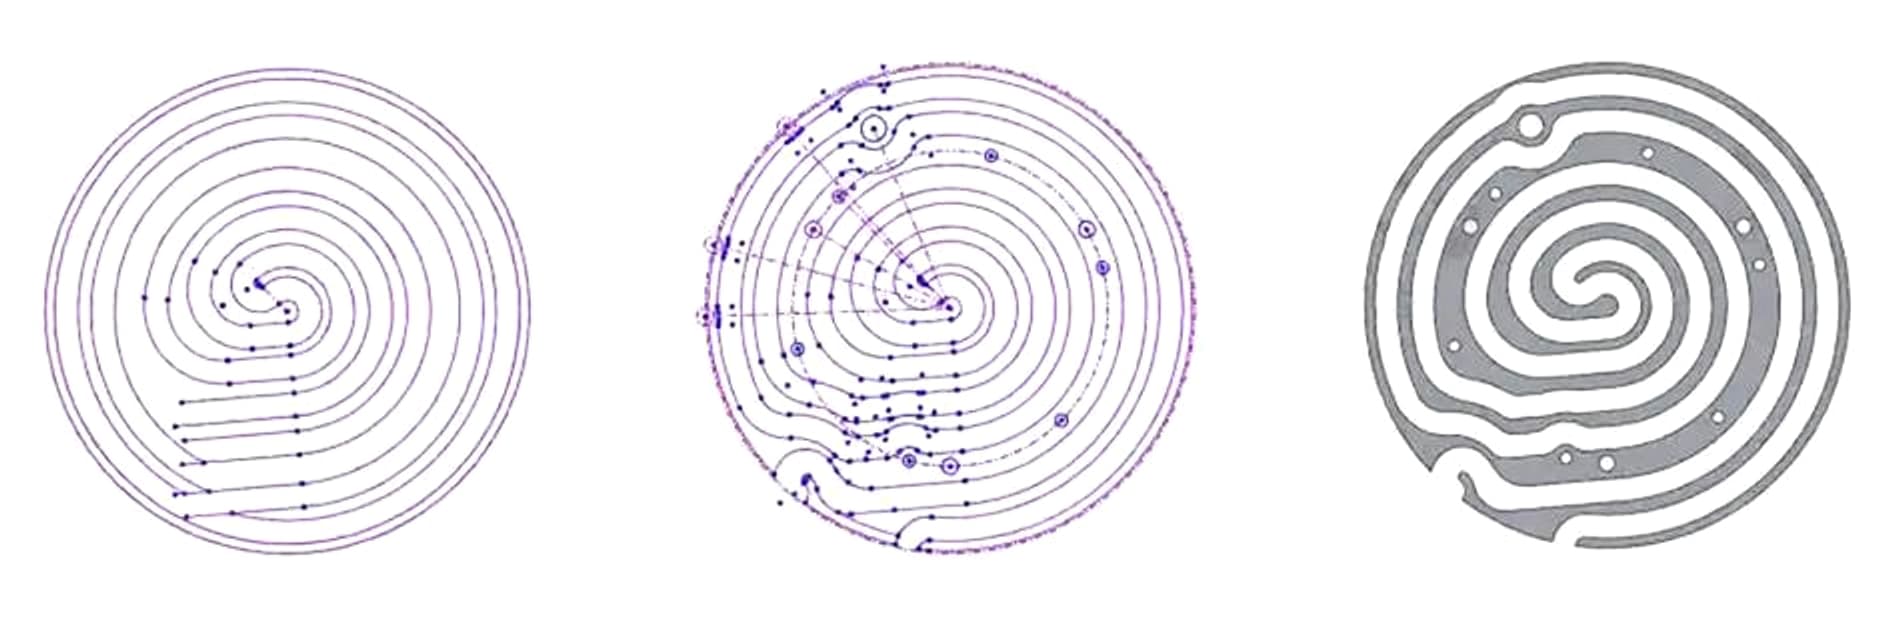
L’équipe n’a pas simplement ajusté des surfaces libres au nuage. Des esquisses concentriques ont été dérivées des sections, la plaque reconstruite à l’échelle 1:1 en solide natif et les relations entre canaux, positionnements et vis rétablies selon les entraxes mesurés. Le modèle paramétrique sans dépouille est structuré pour la programmation CNC directe.
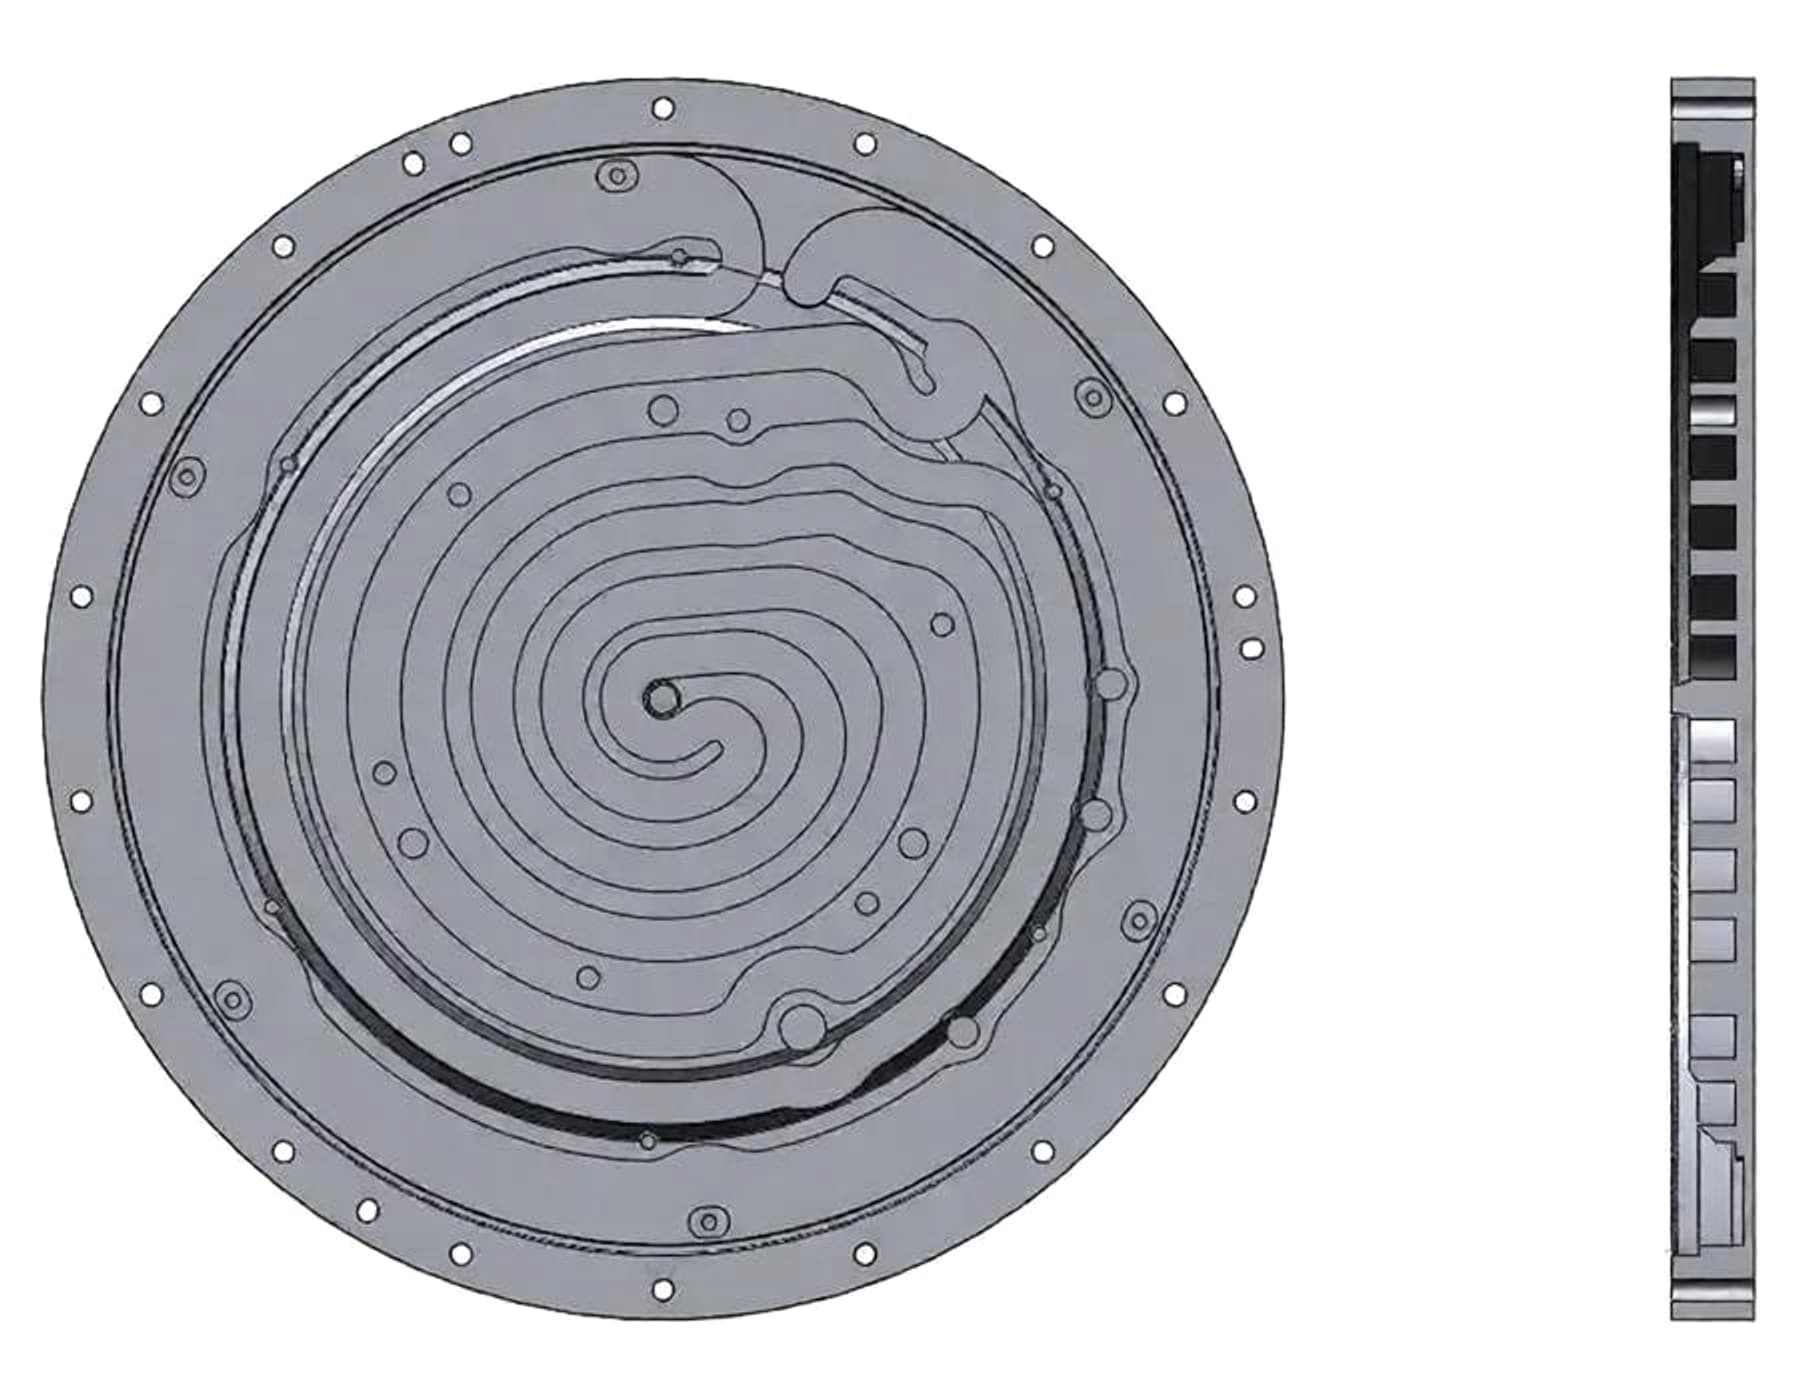
La CAO a été comparée au scan par cartographie colorimétrique, complétée par des contrôles ciblés sur faces d’étanchéité et positions des trous. Forme globale, concentricité et perçages critiques ont été évalués dans une plage maîtrisée ≤ 0,01–0,10 mm, selon l’accès et la méthode de contrôle convenue, avant diffusion de la CAO et du plan.
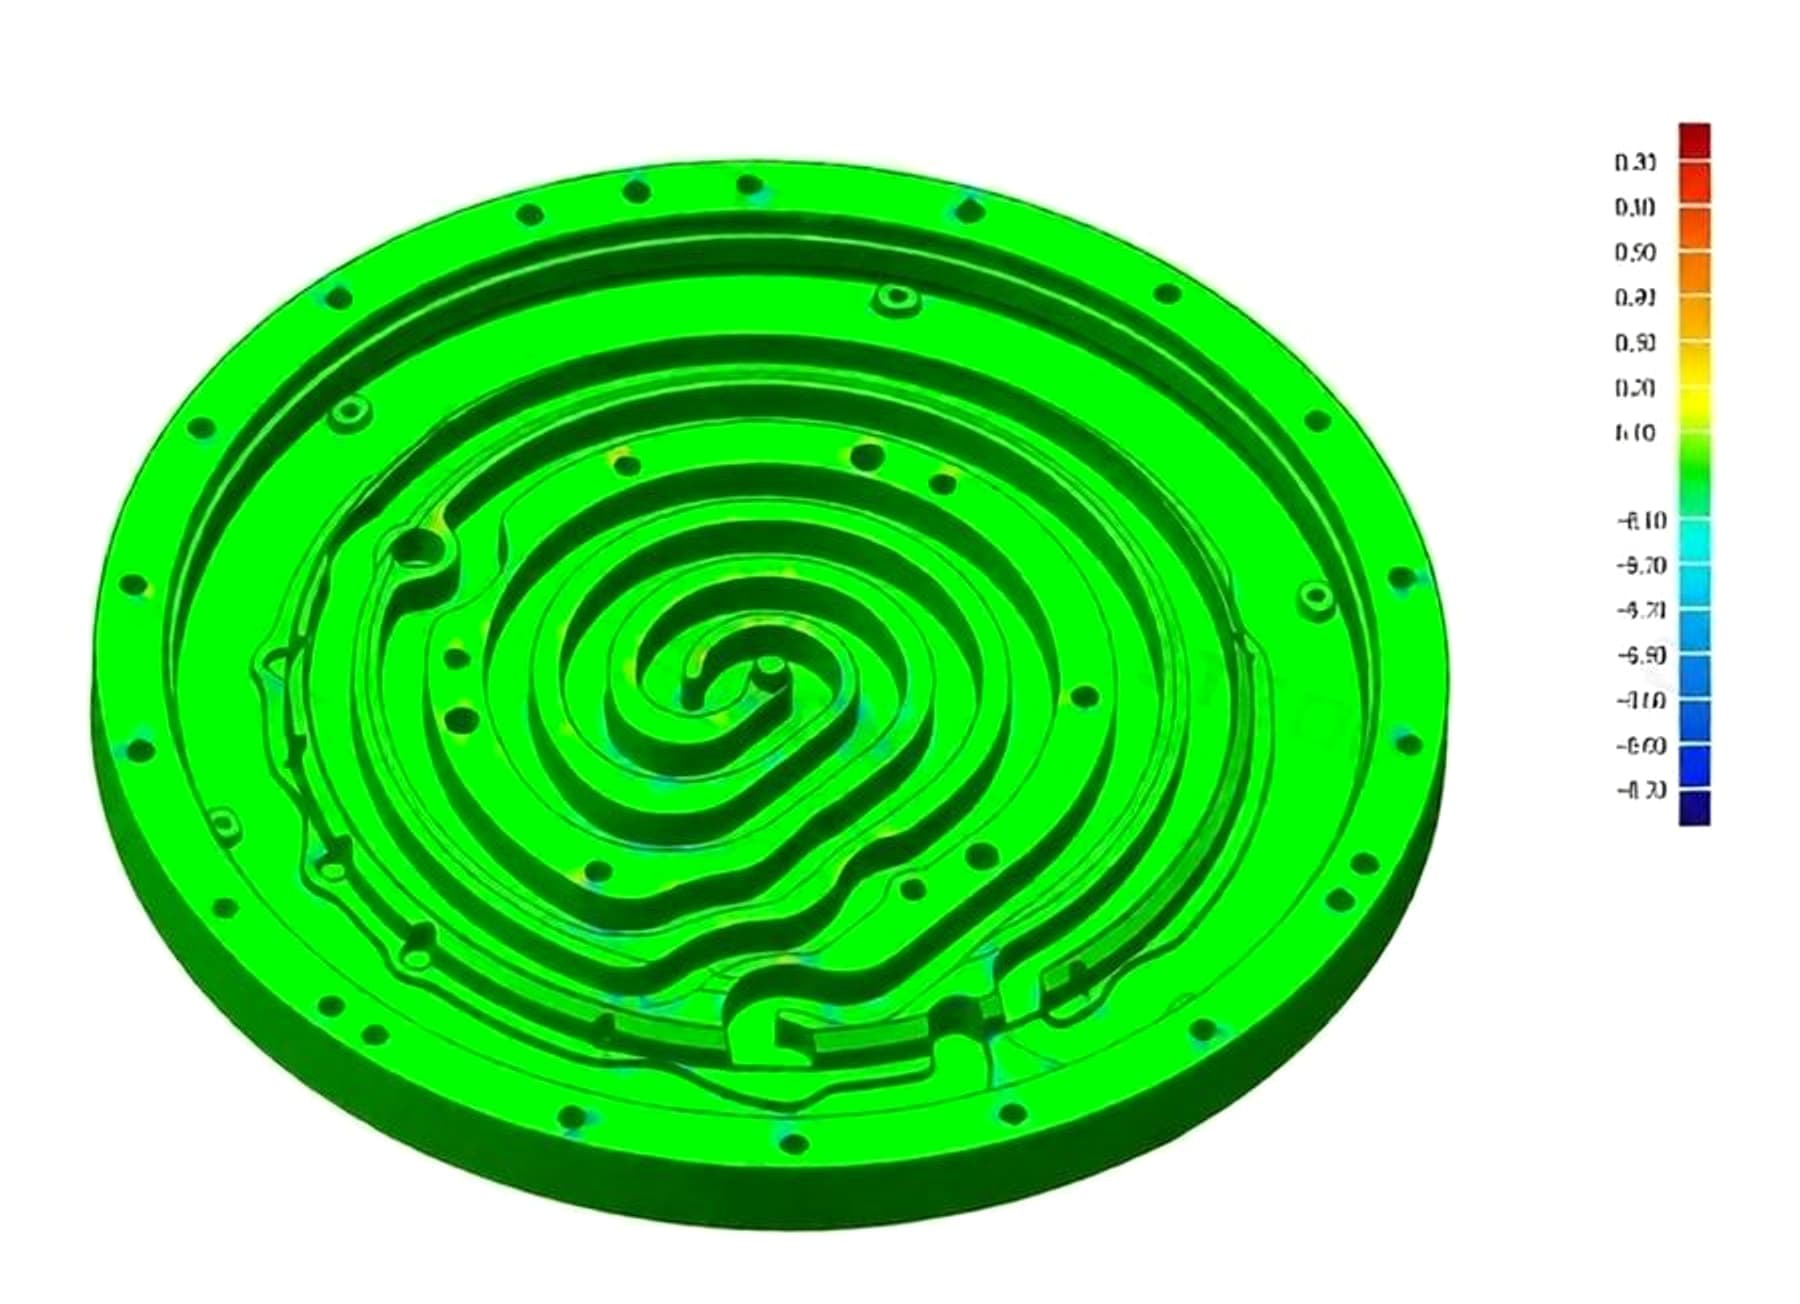
Processus technique détaillé
Chaque jalon réduit une incertitude : alignement, acquisition réfléchissante, identification des caractéristiques, intention paramétrique, critères d’acceptation ou préparation à la fabrication. Les preuves restent liées à la révision autorisée.
Documenter fonction, températures de service, interfaces, état du spécimen, historique disponible et critères d’acceptation du client. Identifier les éléments à récupérer et ceux à confirmer.
LivrableDossier d’application et registre du spécimenChoisir plan de montage, axe de rotation et éléments de positionnement. Définir orientations, cibles, préparation antireflet et contrôles indépendants des trous, orifices et zones cachées.
LivrableStratégie de références et plan d’acquisitionCollecter des vues recouvrantes, valider l’alignement et conserver nuage et maillage bruts. Ajouter des mesures ciblées lorsque le scan ne prouve pas suffisamment une référence critique ou un état interne.
LivrableDonnées alignées et enregistrement des mesuresRéduire le bruit sans altérer les limites usinées ; isoler cercles, relations entre plans, lamages et centres des trous. Comparer motifs répétés et sections avant toute hypothèse CAO.
LivrableMaillage traité et cartographie des caractéristiquesRebâtir par esquisses, plans, axes et fonctions solides maîtrisés. Concentricité, fixations denses et géométrie d’usinage restent modifiables pour maintenance, révision et production futures.
LivrableModèle CAO paramétrique modifiableProduire un plan 2D avec références, cotes critiques, tolérances de position et repères de contrôle. Définir les preuves pour l’inspection du premier article et les commandes répétées.
LivrablePlan 2D et plan de contrôleExaminer CAO, plan, hypothèses restantes et comparaison dimensionnelle avant autorisation de fabrication. Les révisions approuvées deviennent l’unique source pour FAO et programmation du contrôle.
LivrableDossier autorisé par le clientFournir modèles natifs et neutres et dossier compatible avec le flux client. Les données permettent la programmation CNC/FAO directe, sans seconde rétro-ingénierie chez l’usineur.
LivrableSTP/IGS, plan et données CNC/FAOLivrables
La rétro-ingénierie aboutit à l’atelier, pas dans une visionneuse. Le dossier autorisé donne à production et qualité une référence contrôlable, sans qu’un deuxième fournisseur retrace ou réinterprète le maillage brut.
“Le plan manquant était devenu le point bloquant. Le modèle récupéré a donné à notre partenaire de production une définition exploitable et à notre équipe une référence de contrôle pour les futures interventions.”Responsable technique, prestataire de maintenance d’équipements semi-conducteurs
Ce cas repose sur un projet réellement livré. Les informations client et certains paramètres ont été anonymisés. Transmettez les informations de votre pièce via notre site pour une première évaluation technique.
Un plan perdu ne ferme pas la voie technique
Partagez photos, dimensions, contexte machine, conditions de service et documents de contrôle ou maintenance disponibles. Nous définirons les preuves nécessaires à un remplacement maîtrisé.