Cas représentatif de rétro-ingénierie · mines

Récupération d’une pompe à boues : de la pièce moulée usée au composant fini CNC

Un carter abandonné d’une mine nord-américaine est devenu un composant approuvé, accompagné de contrôles complets et d’une référence numérique réutilisable ; l’efficacité d’assemblage a été multipliée par trois.

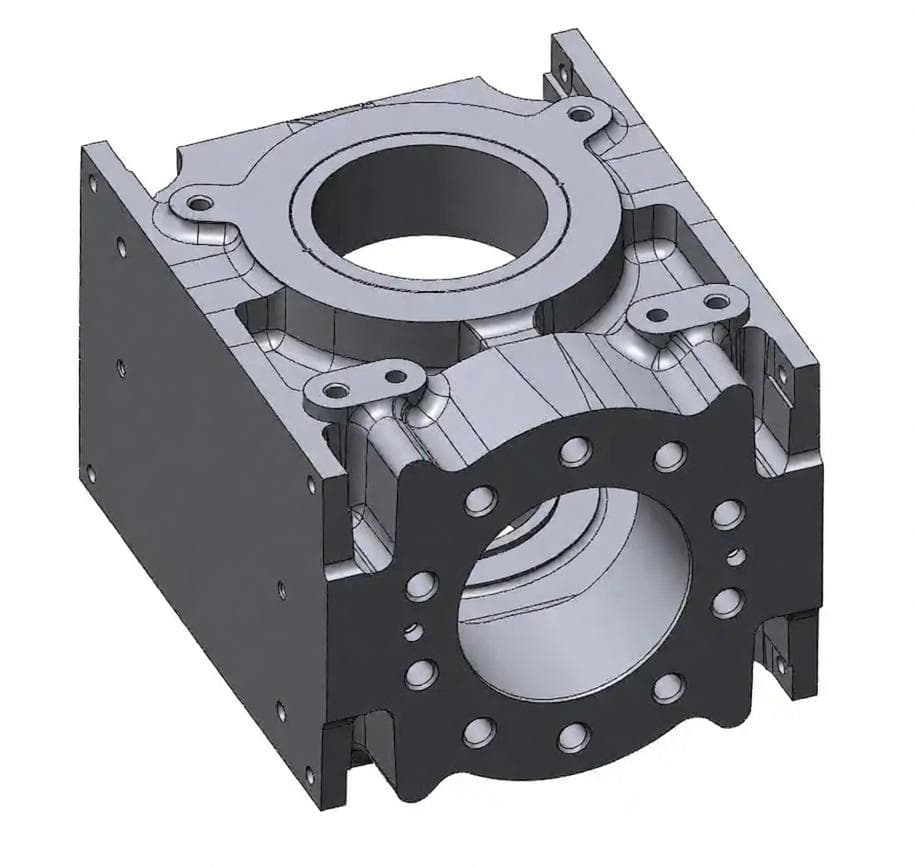
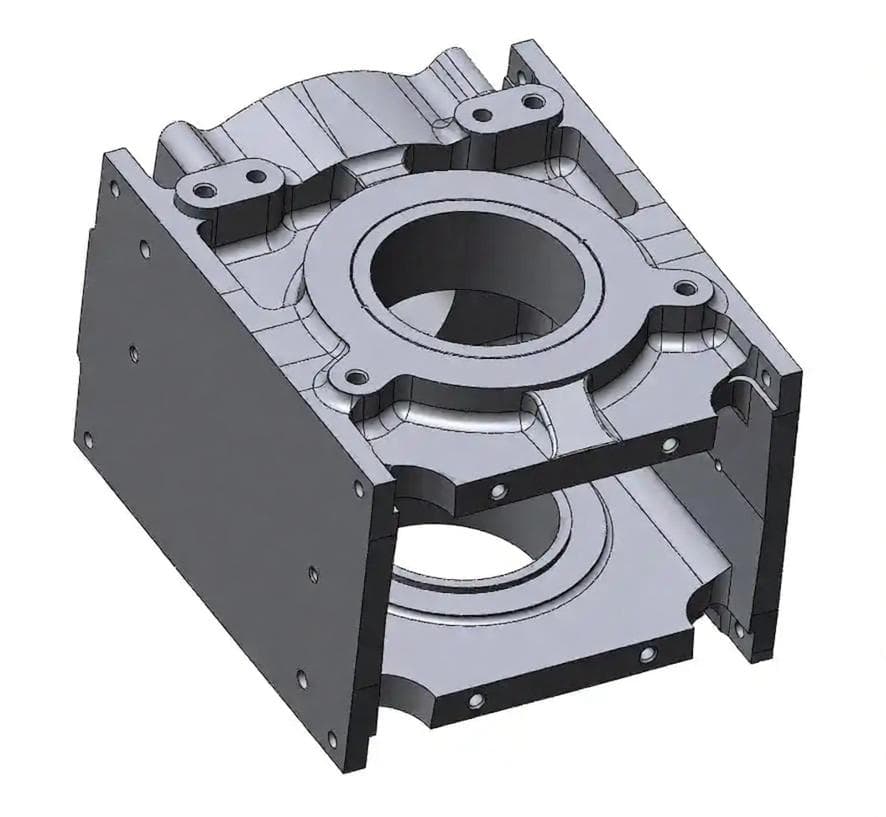
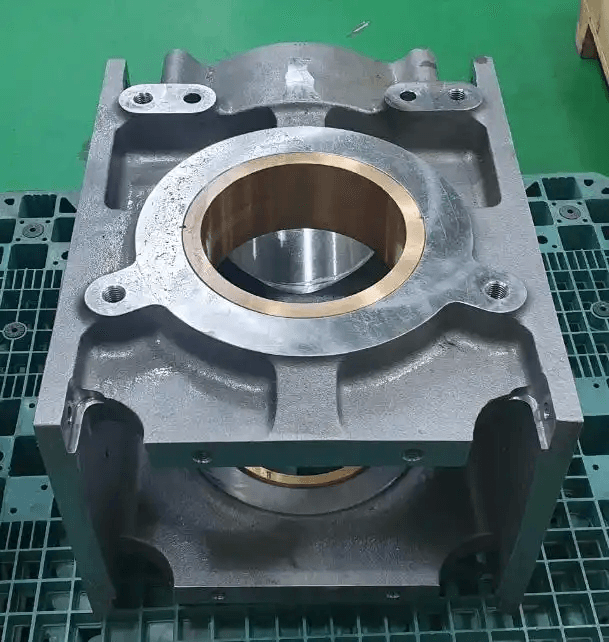
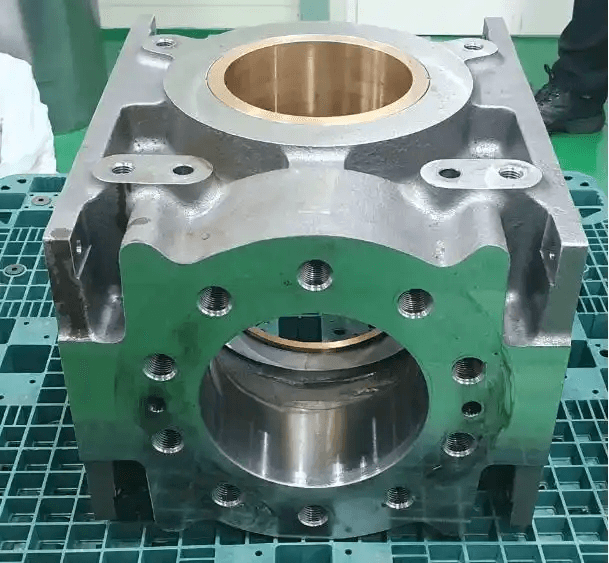
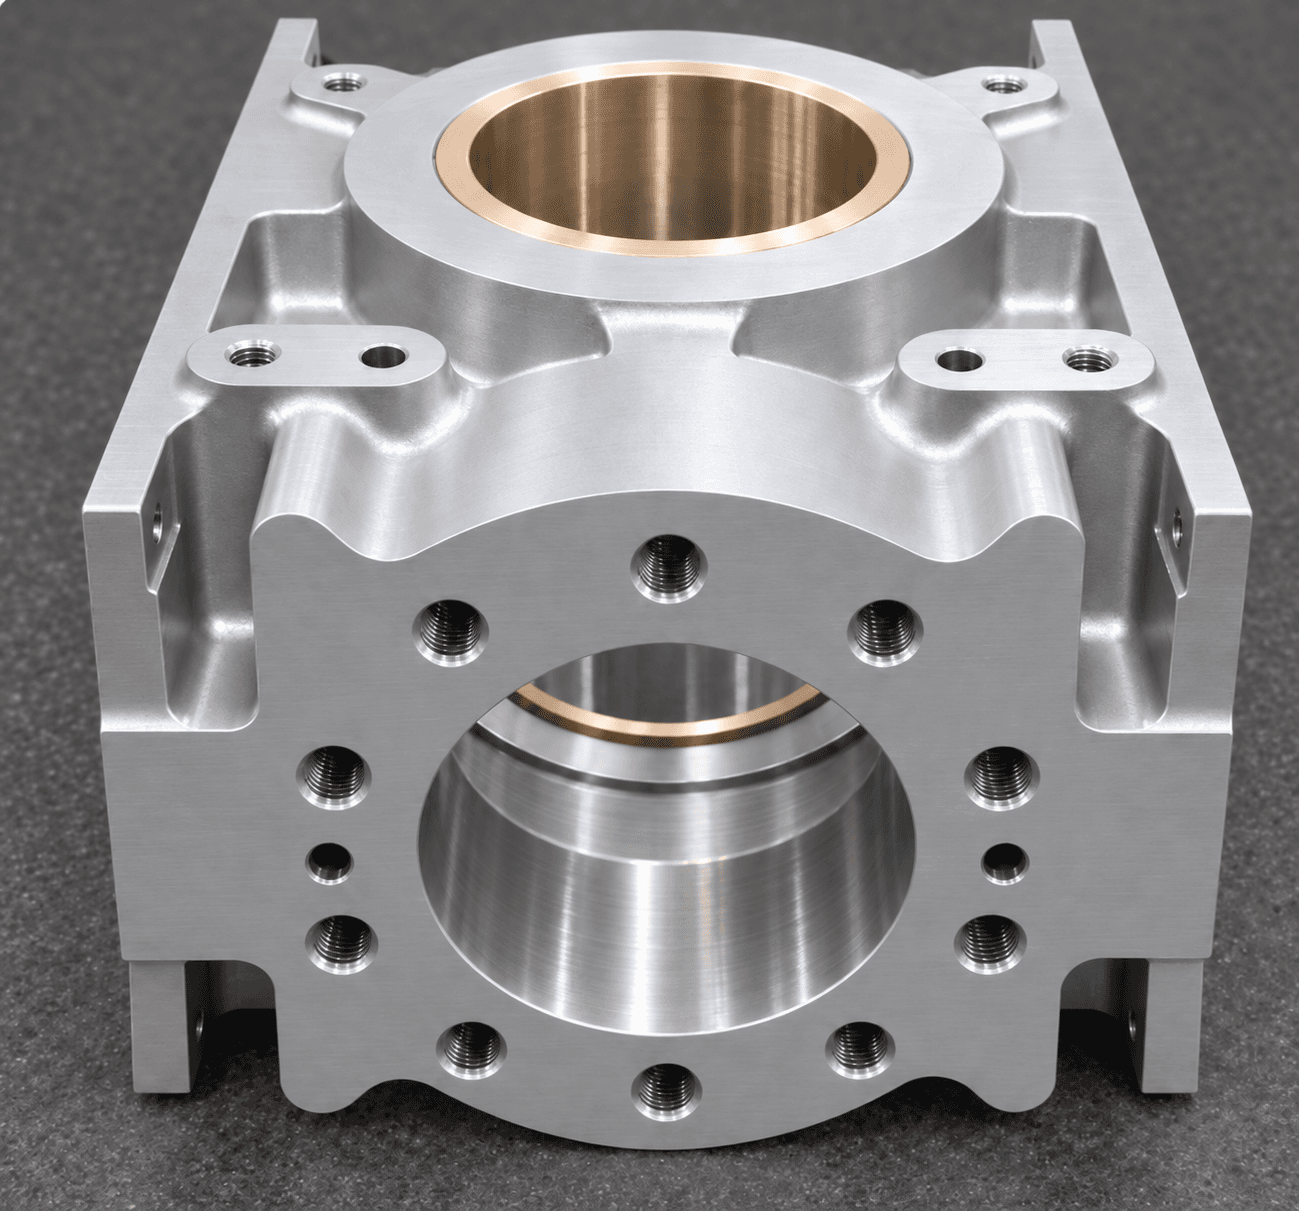
Carter usé d’origine, vue supérieureCarter usé d’origine, vue avantNouveau carter fini par CNC
Vues du spécimen suivies du remplacement nouvellement fabriqué.

Le défi

Une pompe critique à boues soudainement à l’arrêt.

Une pompe essentielle présentait de fortes vibrations et a été arrêtée. La pièce moulée interne de transmission était très usée et localement fissurée ; elle ne pouvait rester en service.

La pompe transférait les boues du broyeur vers les cyclones. Un arrêt de plus de 48 heures menaçait le traitement. Le modèle des années 1990 était abandonné, aucun rechange n’était disponible et l’unique spécimen était trop usé pour une mesure directe fiable. La mine devait choisir entre une pompe neuve coûteuse et une reconstruction maîtrisée du carter.

Le défi

Usure, fissures et absence de plans au cœur de la production.

Le spécimen conservait les seules preuves géométriques, mais aussi des dommages à ne pas reproduire. Il fallait retrouver interfaces fonctionnelles, passages internes et relations d’assemblage sans transférer l’usure au remplacement.

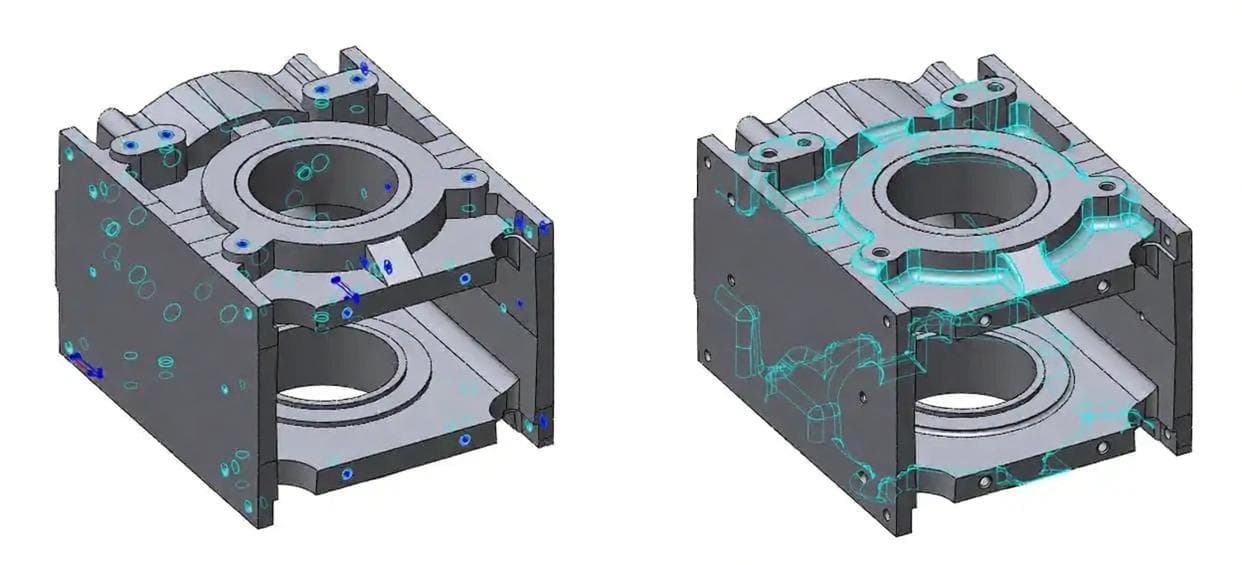
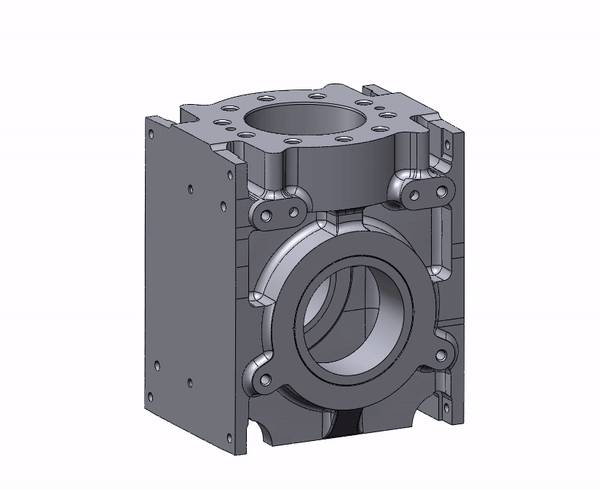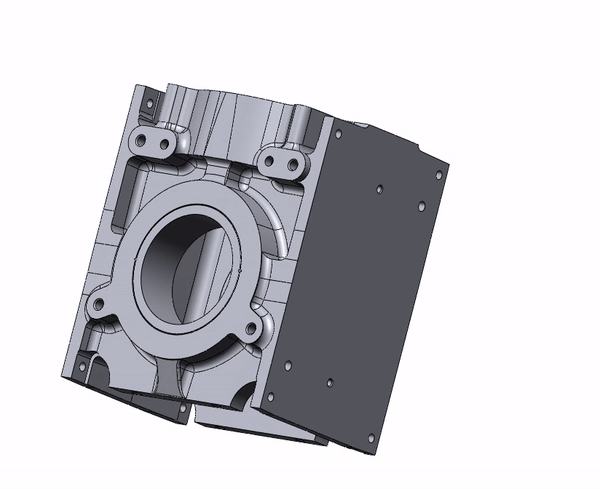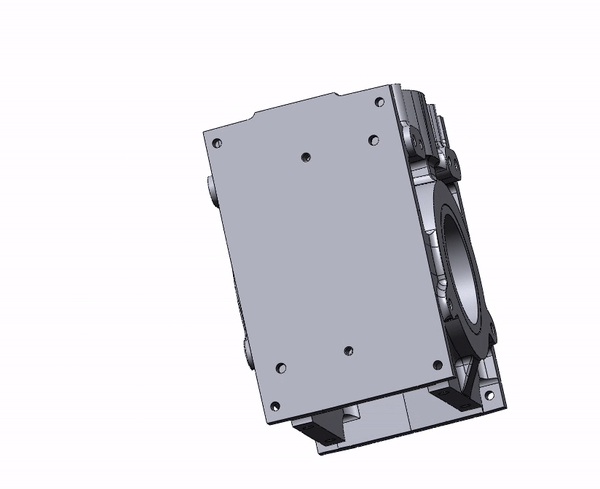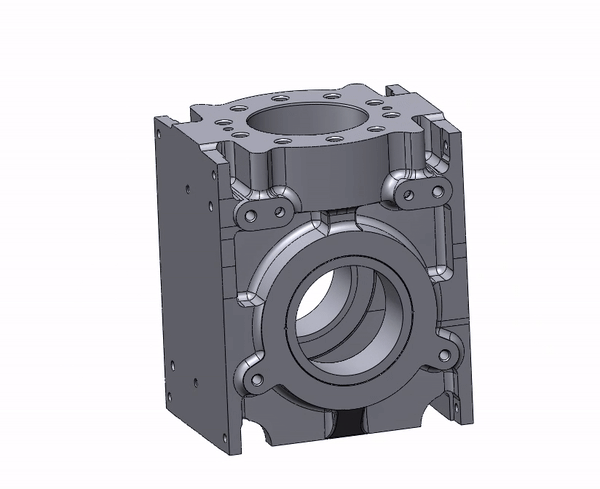
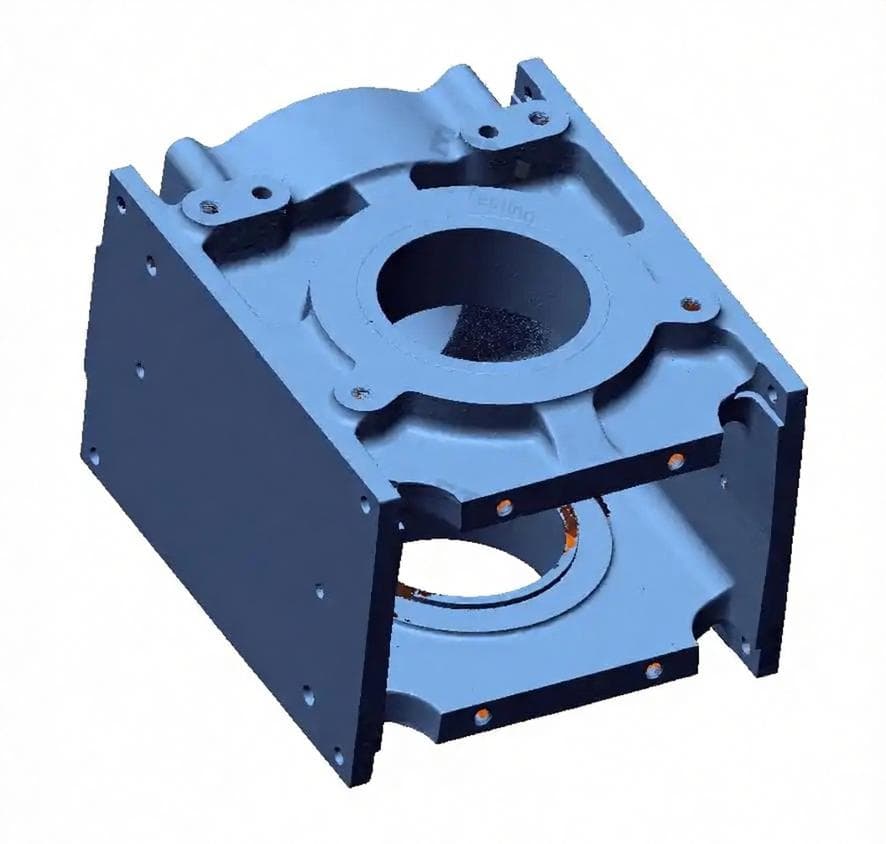
Carter usé d’origine, vue supérieureCAO du carter, première vue
Comparaison supérieure du spécimen et de la CAO récupérée.
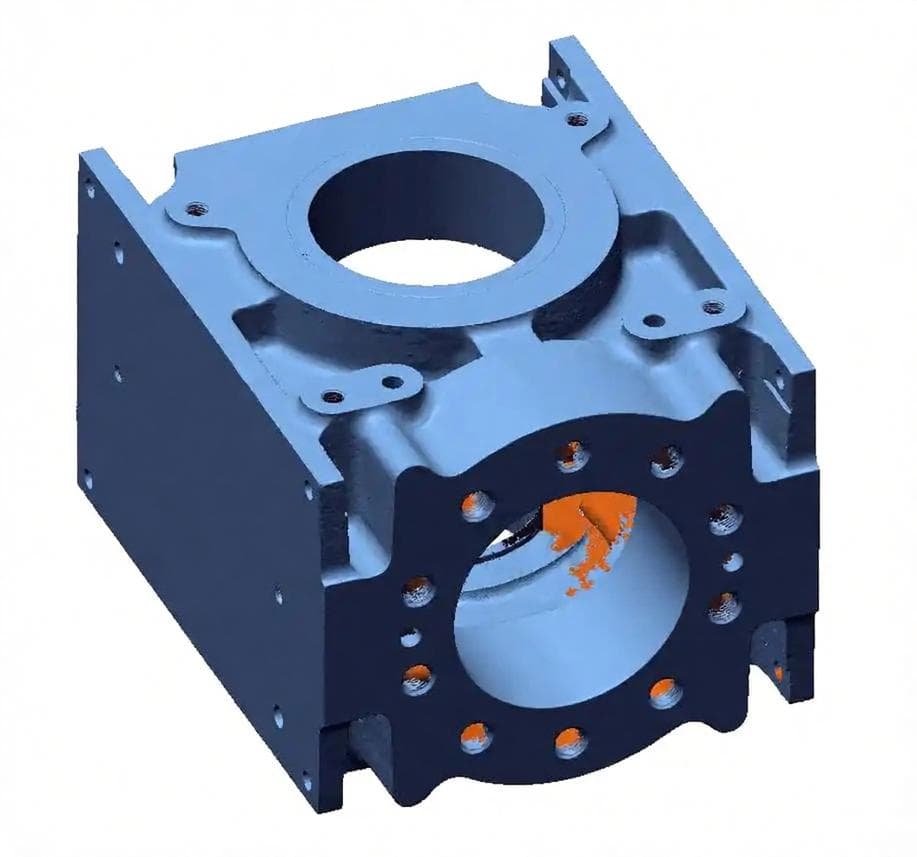
Carter usé d’origine, vue avantCAO du carter, deuxième vue
Comparaison avant du spécimen et de la CAO récupérée.

L’approche

De la pièce physique au composant fini installable.

Six étapes contrôlées ont relié spécimen, CAO approuvée, moulage, finition CNC, contrôle et livraison, avec chaque décision rattachée à la révision autorisée.

01

Capturer la géométrie réelle

La lumière bleue a capturé formes externes, passages internes et petits éléments. La stratégie ciblait les fonctions plutôt que les piqûres, textures et variations non fonctionnelles de fonderie.

  • Capacité de classe 0,01 mm
  • Plus de cinq millions de points à une résolution de 0,03 mm
  • Couverture des passages et petits perçages
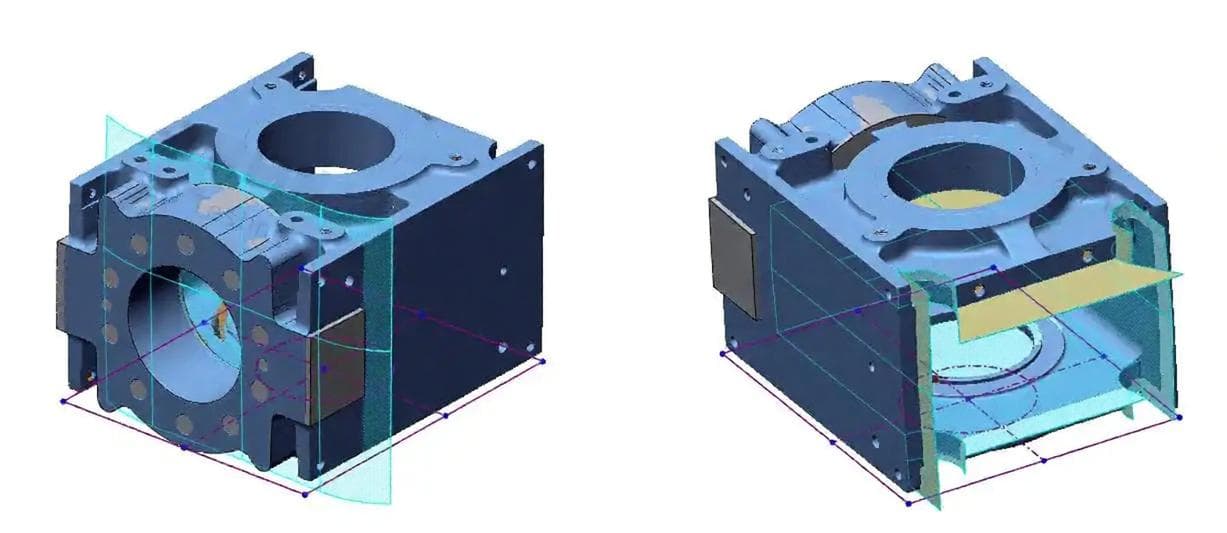
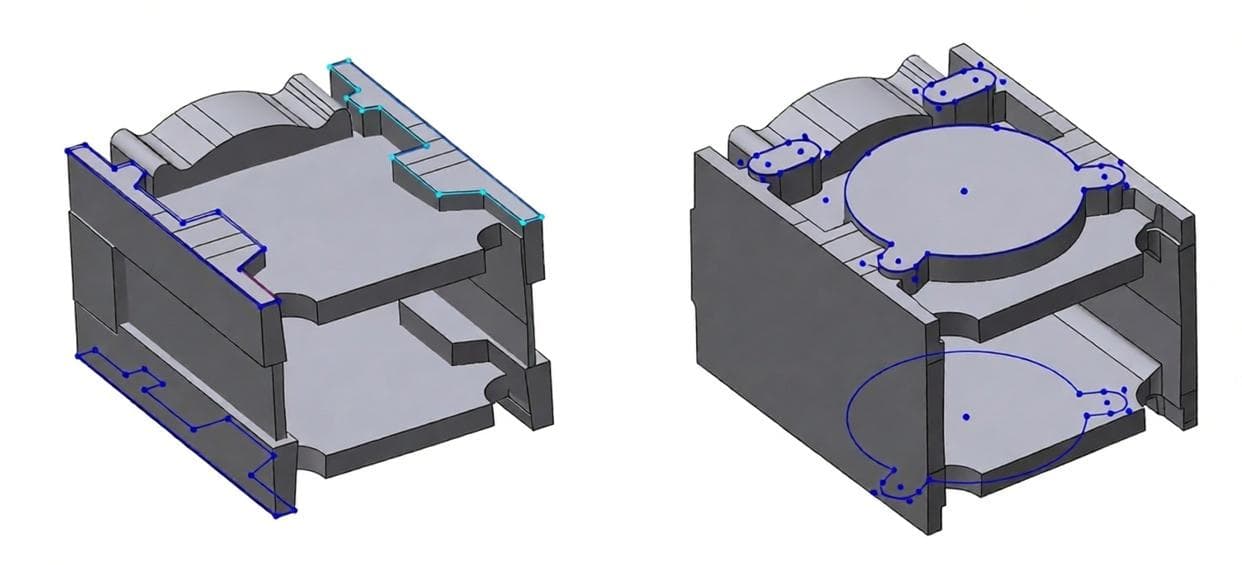
Analyse des sections et plans de mesure pour récupérer la géométrie.
Structure CAO récupérée et profils maîtrisés.
02

Reconstruire une CAO moulable et fabricable

Le nuage de points n’était pas un modèle terminé. Les sections ont défini références et esquisses concentriques ; corps, positionnement et perçages ont été reconstruits en géométrie paramétrique native selon la fonction, pour piloter moulage et usinage.

  • Références extraites des sections mesurées
  • Reconstruction solide à l’échelle 1:1 avec caractéristiques de fonderie
  • Compensation mesurée des entraxes de positionnement et fixation
Reconstruction paramétrique avec interfaces et géométrie récupérées.
03

Obtenir l’approbation client

CAO, dimensions critiques, tolérances géométriques et interfaces ont été examinées par le client. La production n’a commencé qu’après autorisation, évitant les hypothèses non enregistrées.

  • Revue CAO et plans
  • Confirmation des interfaces
  • Révision approuvée comme référence
CAO approuvée, première vueCAO approuvée, deuxième vue
Vues CAO approuvées avant fabrication.
04

Produire et contrôler le brut moulé

Le modèle approuvé a été transmis au partenaire fondeur pour modèles, outillage et moulage. Le brut a été contrôlé pour les inclusions de sable, retassures et défauts pouvant compromettre le composant fini.

  • Outillage guidé par la CAO
  • Moulage du brut de remplacement
  • Contrôle initial des porosités et défauts
Cartographie du contrôle du brut moulé avant usinage.
05

Finir le brut par CNC

Après contrôle du brut, un bridage spécifique a assuré rigidité et positionnement. Ajustements, alésages, étanchéité et perçages ont été usinés, ébavurés et finis selon le plan approuvé.

  • Montage dédié rigide et précis
  • Usinage des ajustements et surfaces fonctionnelles
  • Ébavurage et états de surface selon plan
Modèle de carter prêt pour la CNC.
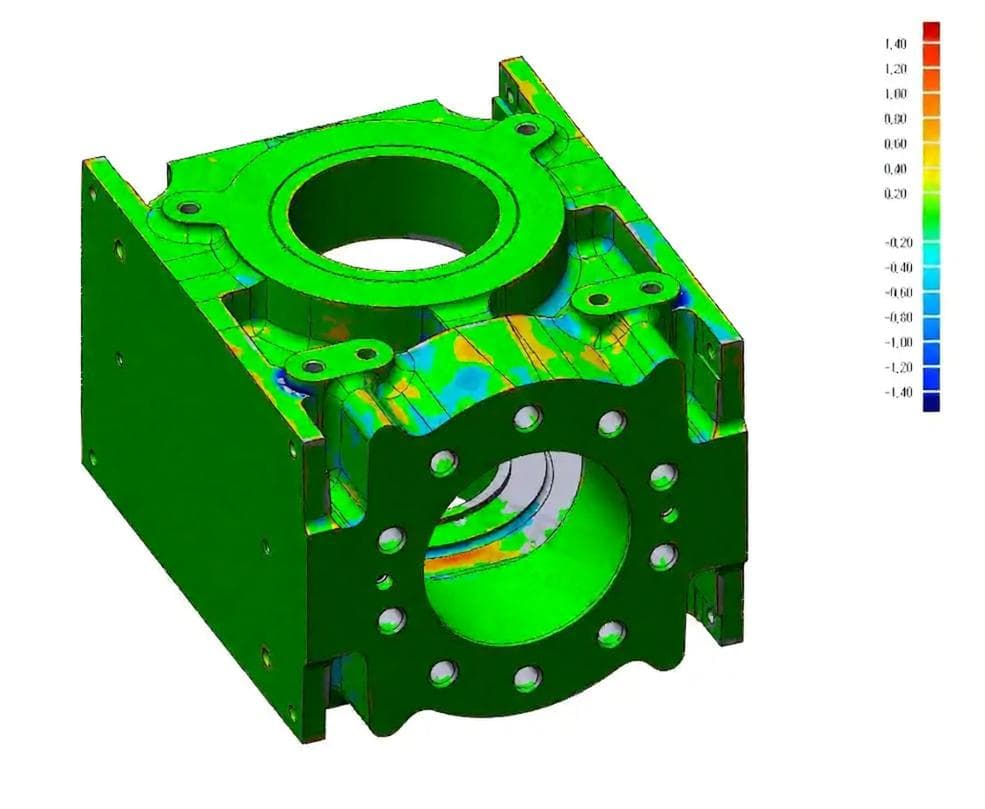
06

Contrôler et livrer pour installation

Dimensions, tolérances et interfaces ont été vérifiées avant autorisation. Livraison avec preuves de contrôle, cartographie des écarts et emballage pour transport international.

  • Contrôle à 100 % des interfaces critiques
  • Écart des caractéristiques principales ≤ 0,1 mm
  • Pièce finie, dossier de contrôle et emballage
Nouveau carter fini par CNC
Remplacement fini CNC prêt pour contrôle et livraison.

Le résultat

Assemblage trois fois plus efficace, sans ajustages répétés.

La géométrie maîtrisée a remplacé les ajustages manuels successifs par une installation définie. Le carter fini a fourni précision, documentation et reproductibilité à l’équipe de maintenance.

Écart des caractéristiques principales≤ 0,1 mm
Efficacité d’assemblageMultipliée par trois
InstallationDes ajustages répétés à une installation du premier coup
LivraisonComposant fini CNC et rapport complet

Livrables

Un composant CNC installable et un dossier complet.

Le client a reçu un remplacement physique et une référence numérique traçable. Les futures interventions peuvent partir d’une CAO maîtrisée plutôt que de la mémoire d’un artisan.

01

Composant fini CNC

Usiné selon la CAO approuvée, avec caractéristiques fonctionnelles principales maîtrisées à ≤ 0,1 mm.

02

Données CAO standardisées

Modèle paramétrique conservant dimensions clés, tolérances géométriques et références de fabrication.

03

Rapport dimensionnel complet

Cartographie des écarts et preuves dimensionnelles du composant autorisé pour installation.

Retour client

L’efficacité d’assemblage a triplé. Notre équipe ne passe plus des heures à ajuster la pièce à la main. Cette voie numérique nous a fait passer de la réparation fondée sur l’expérience à une maintenance fondée sur les données.Responsable maintenance, exploitation minière nord-américaine
Note de publication

Ce cas repose sur un projet réellement livré. Les informations client et certains paramètres techniques ont été anonymisés. Transmettez les informations de votre pièce via notre site pour une première évaluation d’un projet similaire.

Ce que montre ce cas

Des preuves physiques à une pièce CNC installable.

Capture dense des surfaces moulées rugueuses, reconstruction paramétrique fonctionnelle et boucle complète jusqu’à la CNC et aux preuves de contrôle.

01

Capturer malgré les irrégularités

La lumière bleue de classe 0,01 mm capture les fonctions sans laisser les piqûres et rugosités définir le remplacement.

02

CAO guidée par la fonction

Parallélisme, concentricité, références et interfaces critiques commandent la reconstruction, pas le tracé visuel des courbes.

03

Du scan à la livraison CNC

Le client reçoit un composant installable et les données maîtrisées pour une maintenance future répétable, pas seulement un rapport de scan.

Votre pièce moulée usée reste une preuve technique

Commencez par le spécimen, les interfaces et le problème d’installation.

Partagez photos, dimensions, matière, conditions de service et documents de pompe disponibles. Nous définirons capture, reconstruction et validation avant fabrication.

Demander une étude technique →

Vous gardez le contrôle de votre choix. La poursuite de la navigation ne vaut pas consentement.

Strictement nécessaire — toujours actif

Le stockage local mémorise votre choix pendant 180 jours au maximum et ne sert pas au suivi.

Google Analytics — facultatif

Google Analytics 4 mesure les visites et les informations techniques après acceptation uniquement. La publicité et Google signals sont désactivés. Nos événements de page excluent les champs de demande et les jetons privés.

Consulter notre politique relative aux cookies.