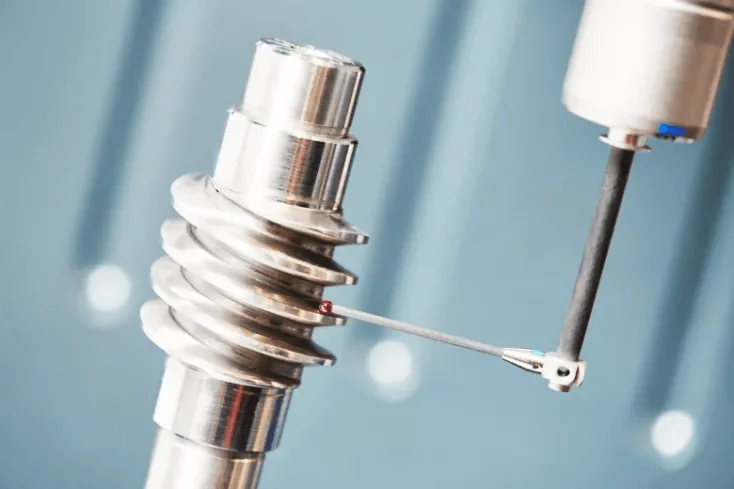
Toleranzen und Oberflächengüte sind die zwei am häufigsten missverstandenen Spezifikationen in der CNC-Bearbeitung. Zu streng spezifiziert, explodieren die Kosten. Zu locker, versagen die Teile. Dieser Leitfaden erklärt ISO 2768 Allgemeintoleranzen, GD&T, Oberflächenrauheit (Ra) und deren Validierung per CMM.
Was sind CNC-Bearbeitungstoleranzen?
Toleranzen definieren die zulässige Abweichung von einem Nennmaß. In der Präzisions-CNC-Bearbeitung sind zwei Systeme weit verbreitet:
- ISO 2768: Allgemeintoleranzen für Längen- und Winkelmaße. Häufige Klassen: f (fein) und m (mittel).
- GD&T (ASME Y14.5 / ISO 1101): Geometrische Bemaßung und Tolerierung für Form, Orientierung, Lage und Lauf.
Bei Mechonus:
- Metalle: ±0,05 mm (ISO 2768-f)
- Kunststoffe: ±0,1 mm (ISO 2768-m)
- 3D-Druck, Vakuumguss, Blech: ±0,2 mm
Oberflächengüte: Ra und was sie bedeutet
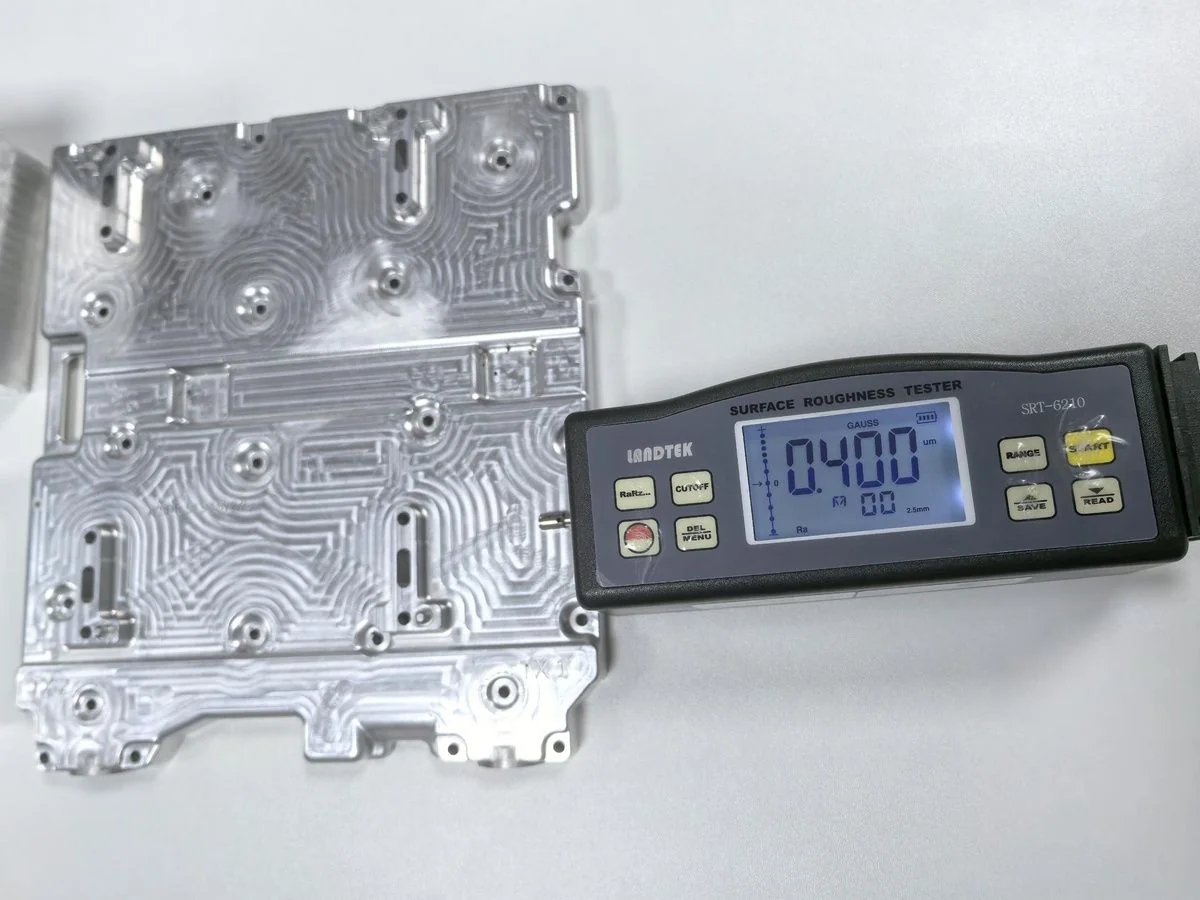
Oberflächengüte wird als Ra (arithmetischer Mittenrauwert) gemessen. Typische CNC-Bereiche:
- Ra 3,2 μm: Standard-Bearbeitungsfinish
- Ra 1,6 μm: Feinschliff
- Ra 0,8 μm: Präzisionsfinish
- Ra 0,4 μm: Spiegelfinish (auf Anfrage)
Wie man Toleranzen und Oberflächengüte spezifiziert
- Verwenden Sie ISO 2768-f/m für unkritische Merkmale.
- Wenden Sie GD&T nur auf funktionale Merkmale an (Passflächen, Lagerpassungen).
- Spezifizieren Sie Oberflächengüte nur wo nötig (Dichtflächen, Gleitkontakte).
- Stellen Sie eine 3D-CAD-Datei und eine 2D-Zeichnung mit kritischen Angaben bereit.
Wie man validiert: CMM und Rauheitsmessgeräte
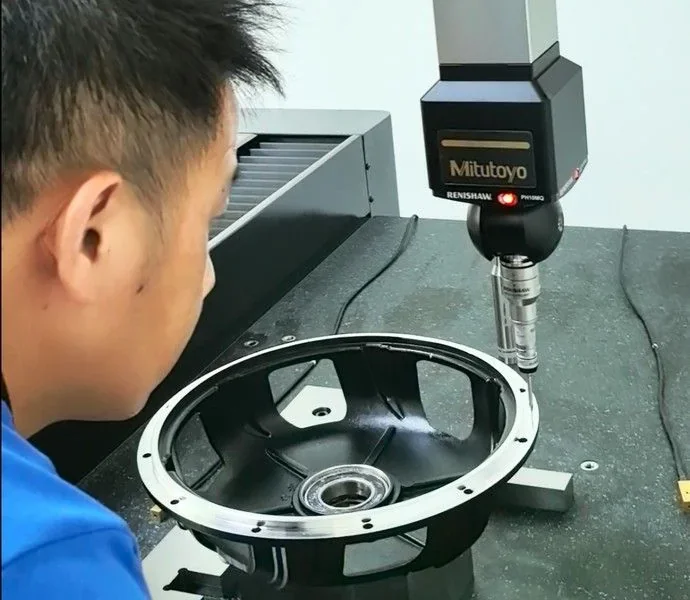
- CMM (Koordinatenmessgerät): validiert Dimensionen und GD&T.
- Rauheitsmessgerät: misst Ra.
- FAI-Bericht (AS9102): dokumentiert die Erstmusterprüfung.
Vergleich: Mechonus vs. typische CNC-Werkstätten
| Merkmal | Mechonus | Typische CNC-Werkstätten |
|---|---|---|
| Toleranzfähigkeit | Metalle ±0,05 mm (ISO 2768-f) | Oft ±0,1 mm |
| Oberflächengüte | Ra 0,8–3,2 μm | Ra 1,6–3,2 μm |
| CMM-Inspektion | Inklusive | Optional |
| FAI-Bericht | Inklusive (AS9102) | Selten angeboten |
| Werkstoffzeugnis | Inklusive (MTR) | Optional |
| MOQ | 1–500 Stück | Hohe MOQ |
FAQ
Was ist die Standardtoleranz für CNC-Bearbeitung?
ISO 2768-f (±0,05 mm für Metalle) ist ein üblicher Standard für Präzisions-CNC-Bearbeitung. ISO 2768-m (±0,1 mm) wird für Kunststoffe und weniger kritische Merkmale verwendet.
Welche Oberflächengüte kann CNC-Bearbeitung erreichen?
Standard-CNC-Bearbeitung erreicht Ra 3,2 μm. Feinschliff kann Ra 1,6 μm erreichen, Präzisionsfinish Ra 0,8 μm. Spiegelfinishes (Ra 0,4 μm) sind auf Anfrage erhältlich.
Woran erkenne ich, ob meine Toleranzen zu eng sind?
Wenn eine Toleranz enger als ±0,05 mm an einem Metallteil ist, steigen die Kosten deutlich. Wenden Sie enge Toleranzen nur auf funktionale Merkmale an.
Stellen Sie Inspektionsberichte bereit?
Ja. Wir stellen CMM-Dimensionsinspektionsberichte, FAI-Berichte (AS9102-Struktur) und Werkstoffzeugnisse (MTR) bereit.
Was ist der Unterschied zwischen ISO 2768 und GD&T?
ISO 2768 bietet Allgemeintoleranzen für Dimensionen ohne individuelle Angaben. GD&T (ASME Y14.5 / ISO 1101) kontrolliert geometrische Eigenschaften wie Ebenheit, Parallelität und Position.
Fazit
Toleranzen und Oberflächengüte sind keine Schätzungen. Sie sind Engineering-Entscheidungen, die Kosten, Funktion und Lieferzeit beeinflussen. Mechonus bietet CMM-validierte CNC-Bearbeitung mit ISO 2768-f/m-Toleranzen und Ra 0,8–3,2 μm-Finishes. Für verwandte Services siehe unsere CNC-Bearbeitungsservices und Reverse-Engineering-Services.