Kernstruktur
Spiralförmige Heizkanäle und hochpräzise konzentrische Kreisanordnung.
Referenzfall Reverse Engineering · Halbleiterausrüstung
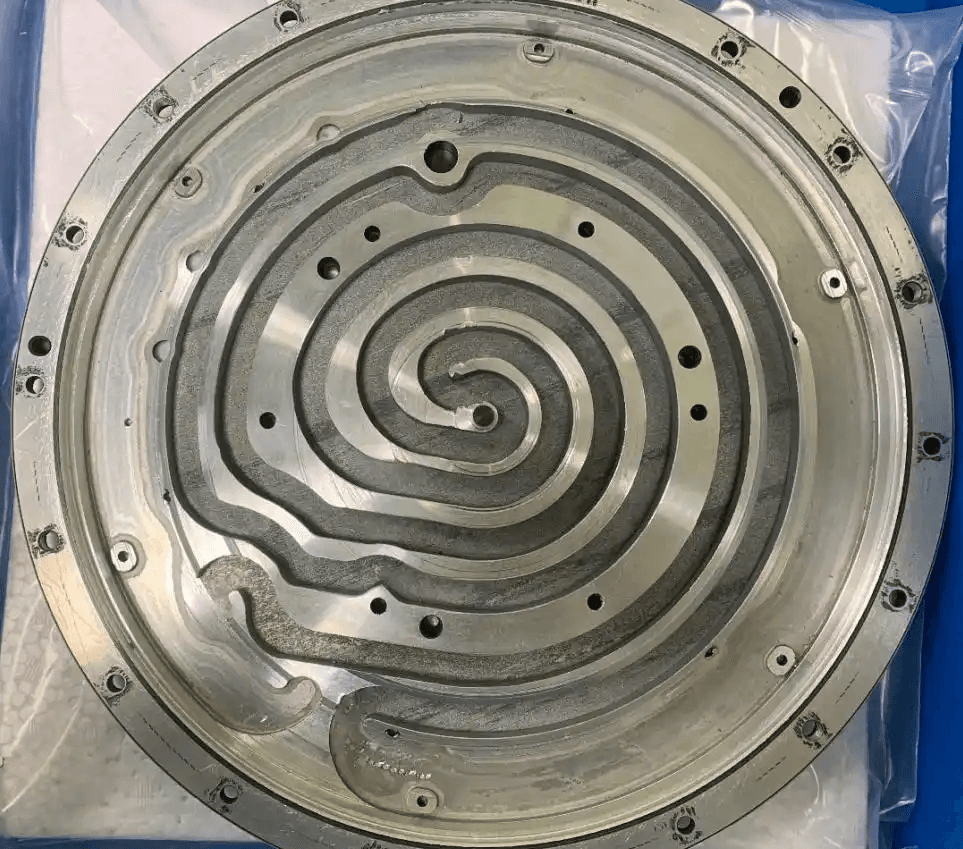
Eine Ø374-mm-Heizscheibe mit spiralförmigen Heizkanälen, konzentrischer Geometrie und dichtem Befestigungslochbild wurde für einen europäischen Wartungsdienstleister rekonstruiert. Aus einem nicht dokumentierten Bauteil wurden prüfbare, CNC-fähige Fertigungsdaten.
Die Herausforderung
Die Wafer-Heizscheibe gehört zur Temperaturregelung einer Halbleiterprozessanlage. Spiralheizkanäle, konzentrische Anordnung und Dichtschnittstellen müssen als kontrollierte Gesamtgeometrie funktionieren. Nach Verlust der OEM-Zeichnung waren Beschaffungsweg und Kosten eines importierten Ersatzteils für den Kunden nicht tragbar.
Das Ø374-mm-Muster vereinte drei Risiken: Geringe Konzentrizitätsfehler können das Temperaturfeld beeinflussen; das dichte Schraubenlochbild bestimmt Dichtheit und Langzeitstabilität; eine reine Scanflächenkopie liefert kein entformungsschrägenfreies, bearbeitungsgerechtes Modell für direkte CNC-Programmierung. Einzelmessungen mit Messschieber oder punktweiser KMG-Erfassung beschreiben diese räumlichen Beziehungen nicht zuverlässig vollständig.
Spezifikation
Spiralkanäle, hochpräzise Konzentrizität und dichtungsrelevante Bohrungen standen im Mittelpunkt. Ihre Funktionsbeziehungen mussten in einer prüfbaren, programmierbaren und bearbeitbaren Definition erhalten bleiben, nicht nur als 3D-Scan angezeigt werden.
Spiralförmige Heizkanäle und hochpräzise konzentrische Kreisanordnung.
Koaxialität und Position der Befestigungsbohrungen beeinflussen Dichtheit und langfristige Prozessstabilität direkt.
ZEISS GOM Scan 1 mit strukturiertem Blaulicht, Messfähigkeit der 0,01-mm-Klasse und bis zu sechs Millionen Punkten pro Aufnahme.
Parametrisches CAD ohne Entformungsschrägen, kontrollierte 2D-Zeichnung, STP/IGS und direkt CNC/CAM-fähige Daten.
Das Vorgehen
Der Lieferumfang ist keine isolierte STL-Datei, sondern eine editierbare und prüfbare Definition. Sie sichert die gemeinsame Achse und Beziehungen zwischen Kanälen, Bohrungen und Auflageflächen und bietet CAM und Prüfung eine eindeutige Fertigungsreferenz.
Orientierung, Auflageflächen, Bohrungen, Anschlüsse und dichtes Befestigungsmuster wurden registriert. Spiralkanäle und konzentrische Beziehungen wurden dokumentiert, bevor Reinigung oder Scan die Nachweislage veränderten. Hauptmontageebene und Rotationsachse bildeten danach die Bezugshierarchie.
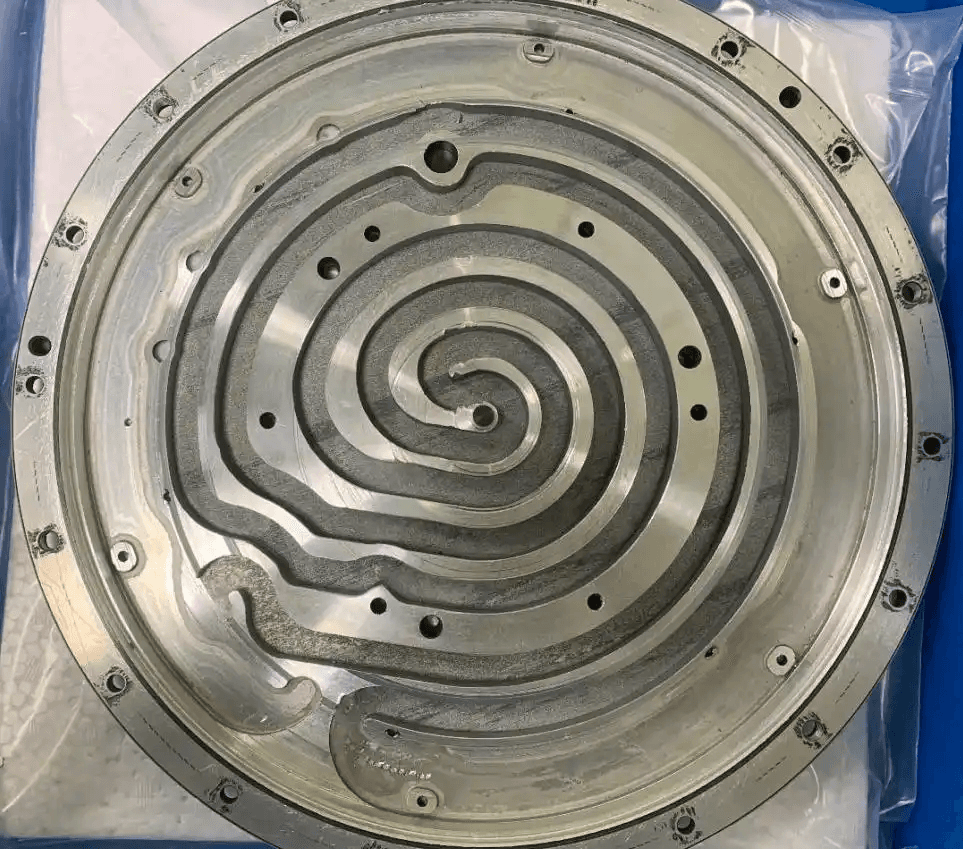
ZEISS GOM Scan 1 erfasste Außenform, Kreismerkmale, Spiralkanäle und Lochpositionen. Bei Messfähigkeit der 0,01-mm-Klasse und bis zu sechs Millionen Punkten pro Aufnahme bewahrten überlappende Ansichten, Referenzmarken und kontrollierte Oberflächenvorbereitung die Details der großen reflektierenden Scheibe.
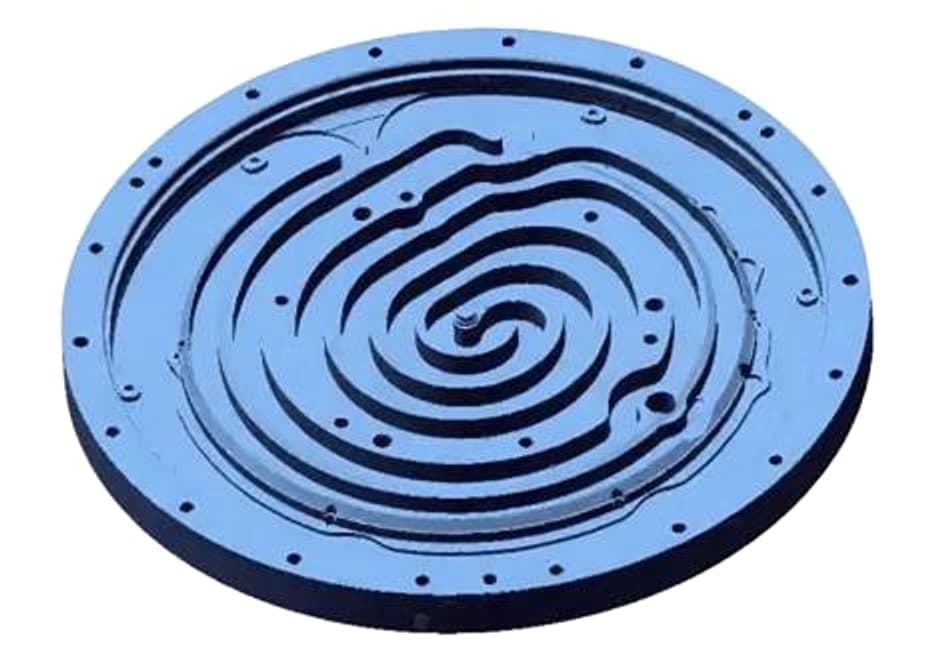
Die Netzaufbereitung reduzierte Rauschen bei Erhalt bearbeiteter Kanten, Kanalgrenzen und kleiner Bohrungen. Schnitte um die Bezugsachse lieferten Kanalverläufe, konzentrische Ringe, Senkungen, Positioniermerkmale und Lochmittelpunkte vor der parametrischen Modellierung.
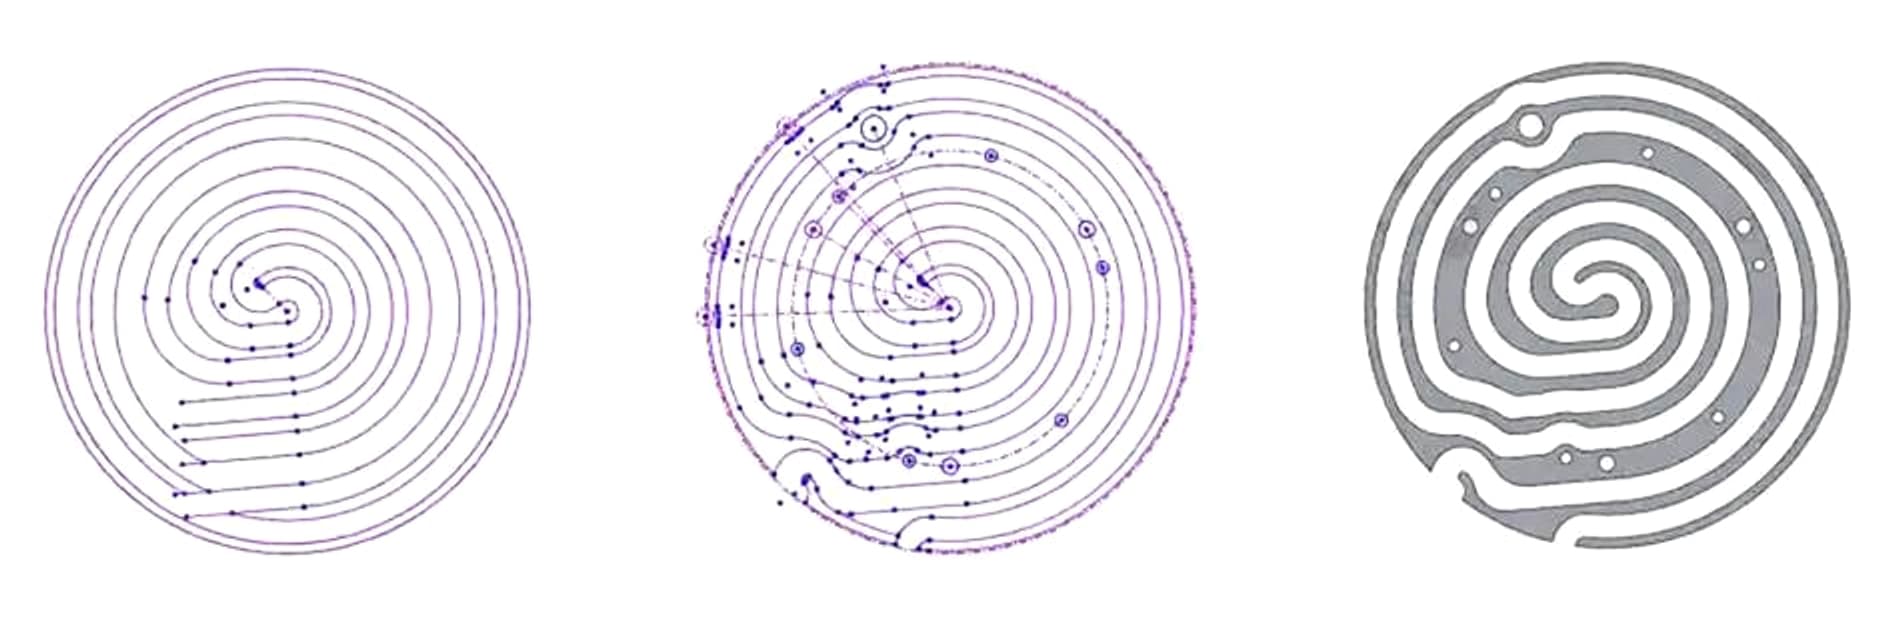
Statt Freiformflächen an die Punktwolke anzupassen wurden konzentrische Skizzen aus Schnittanalysen abgeleitet, die Platte 1:1 als natives Volumen aufgebaut und Kanal-, Positionier- und Schraubenbeziehungen anhand gemessener Achsabstände wiederhergestellt. Das parametrische Modell ohne Entformungsschrägen ist für direkte CNC-Programmierung strukturiert.
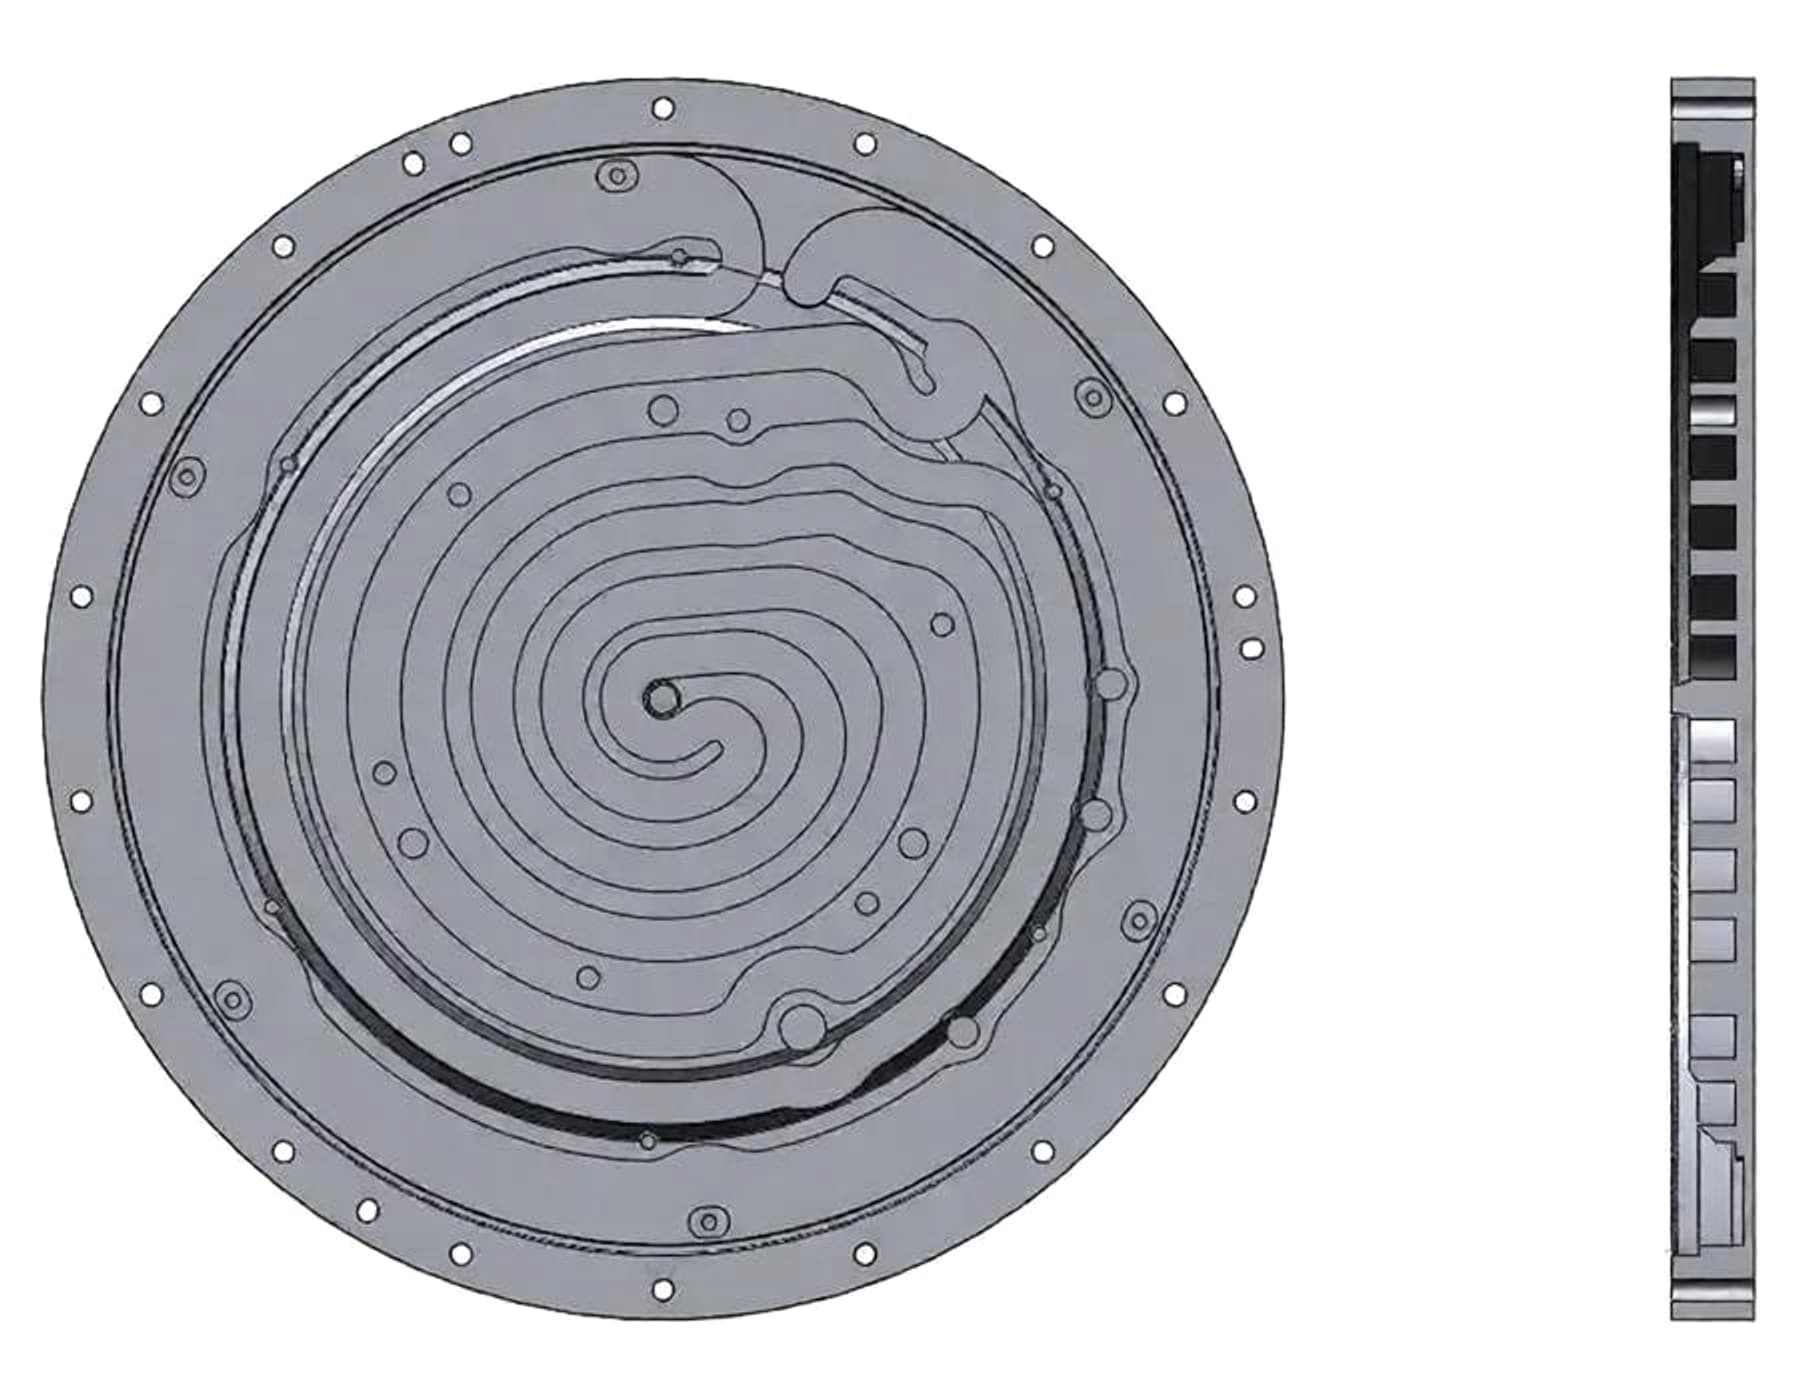
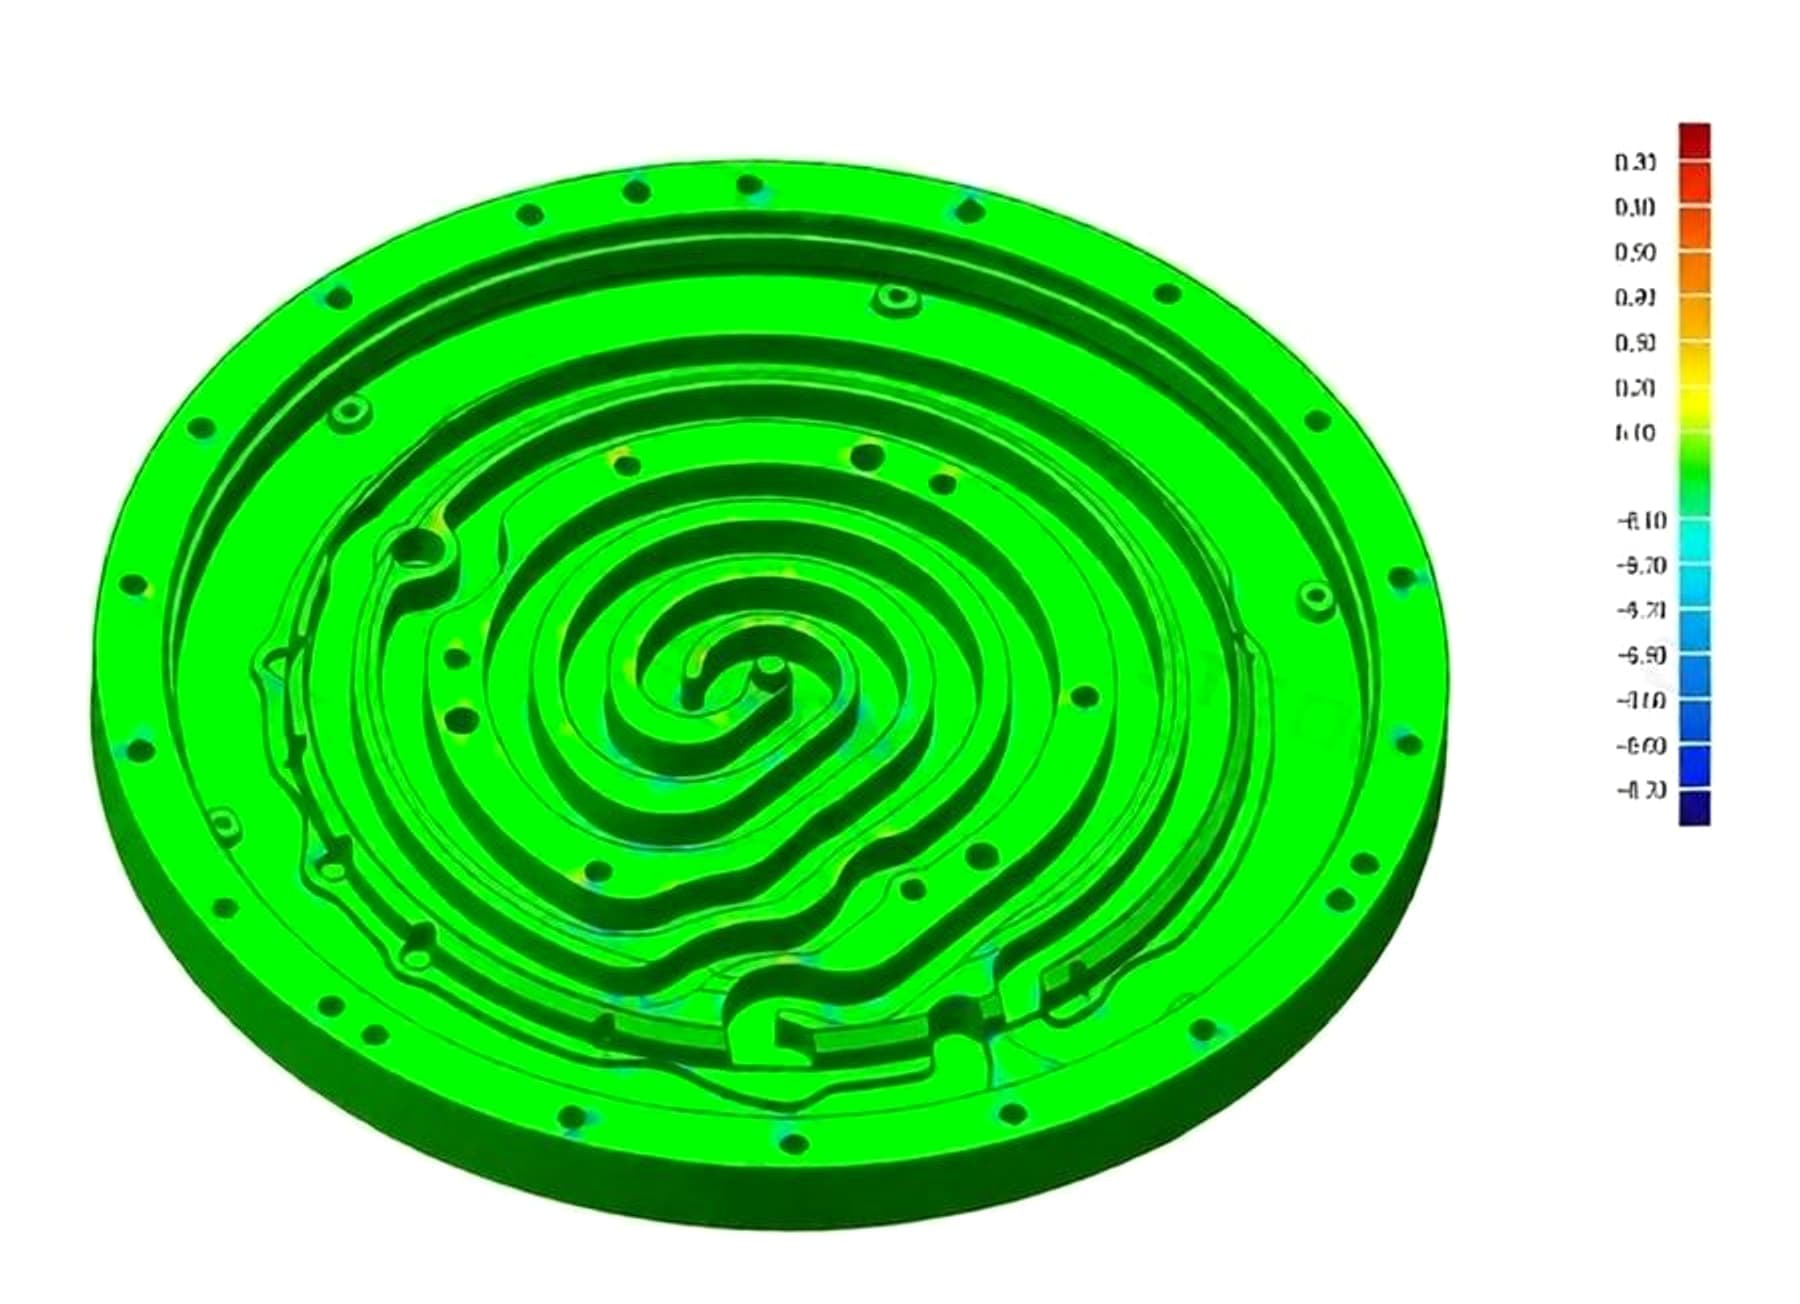
CAD und Originalscan wurden vollflächig verglichen, ergänzt durch gezielte Maßprüfungen an Dichtflächen und Lochpositionen. Gesamtform, Konzentrizität und kritische Bohrungen wurden vor CAD- und Zeichnungsfreigabe im kontrollierten Bereich ≤ 0,01–0,10 mm bewertet, abhängig von Zugänglichkeit und vereinbarter Prüfmethode.
Detaillierter Engineering-Prozess
Jeder Schritt reduziert eine eigene Unsicherheit: Ausrichtung, Erfassung reflektierender Oberflächen, Merkmalsidentifikation, parametrische Absicht, Abnahmekriterien und Fertigungsreife. Die Nachweise bleiben mit dem freigegebenen Änderungsstand verknüpft.
Funktion, Betriebstemperaturen, Schnittstellen, Musterzustand, verfügbare Wartungshistorie und Abnahmekriterien erfassen. Rekonstruktionsumfang und offene Bestätigungen bestimmen.
ErgebnisAnwendungsbeschreibung und MusterregisterMontageebene, Rotationsachse und Positioniermerkmale auswählen. Scanorientierungen, Marken, Antireflexvorbereitung und unabhängige Prüfungen für Bohrungen, Anschlüsse und verdeckte Bereiche definieren.
ErgebnisBezugsstrategie und ErfassungsplanÜberlappende Ansichten aufnehmen, Ausrichtungsqualität validieren und Rohpunktwolken sowie Netze aufbewahren. Kritische Bezüge oder Innenzustände bei Bedarf unabhängig messen.
ErgebnisAusgerichteter Scandatensatz und MessprotokollRauschen bei Erhalt bearbeiteter Grenzen reduzieren; Kreismerkmale, Ebenenbeziehungen, Senkungen und Lochmittelpunkte isolieren. Wiederholmuster und Schnitte vor CAD-Annahmen vergleichen.
ErgebnisAufbereitetes Netz und MerkmalsübersichtScheibe über kontrollierte Skizzen, Ebenen, Achsen und native Volumenmerkmale aufbauen. Konzentrische Beziehungen, Befestigungspositionen und Bearbeitungsgeometrie bleiben für Wartung, Änderungen und Fertigung editierbar.
ErgebnisEditierbares parametrisches CAD-Modell2D-Fertigungszeichnung mit Bezügen, kritischen Maßen, Positionstoleranzen und Prüfreferenzen erstellen. Nachweise für Erstmusterprüfung und Wiederholaufträge definieren.
Ergebnis2D-Zeichnung und PrüfplanCAD, Zeichnung, offene Annahmen und Maßvergleich vor Fertigungsfreigabe gemeinsam prüfen. Genehmigte Änderungsstände sind die alleinige Quelle für CAM und Prüfprogrammierung.
ErgebnisKundenfreigegebenes DatenpaketNative und neutrale Modelle sowie Fertigungsunterlagen passend zum Kundenprozess liefern. Die Daten ermöglichen direkte CNC/CAM-Programmierung ohne erneutes Reverse Engineering beim Bearbeiter.
ErgebnisSTP/IGS, Zeichnung und CNC/CAM-DatenLieferumfang
Reverse Engineering endet in der Werkstatt, nicht im Betrachter. Produktion und Qualität erhalten eine prüfbare Referenz, ohne dass ein zweiter Lieferant das Rohnetz erneut zeichnet oder interpretiert.
“Die fehlende Zeichnung war zum Engpass geworden. Das rekonstruierte Modell gab unserem Fertigungspartner eine nutzbare Definition und uns eine Prüfgrundlage für künftige Wartungsarbeiten.”Technischer Leiter, Wartungsdienstleister für Halbleiterausrüstung
Dieser Fall beruht auf einem tatsächlich gelieferten Projekt. Kundenangaben und ausgewählte technische Parameter wurden anonymisiert. Senden Sie Ihre Bauteilinformationen über unsere Website für eine erste technische Bewertung.
Fehlende Zeichnungen beenden den Engineering-Weg nicht
Senden Sie Fotos, Maße, Maschinenkontext, Betriebsbedingungen und verfügbare Prüf- oder Wartungsunterlagen. Wir definieren die Nachweise für ein kontrolliertes Ersatzteilprogramm.