Schlammpumpengehäuse: vom verschlissenen Gussteil zur CNC-fertigen Komponente
Ein abgekündigtes Gehäuse einer nordamerikanischen Mine wurde mit vollständigen Prüfnachweisen und wiederverwendbarer digitaler Referenz rekonstruiert. Die Montageeffizienz verdreifachte sich.
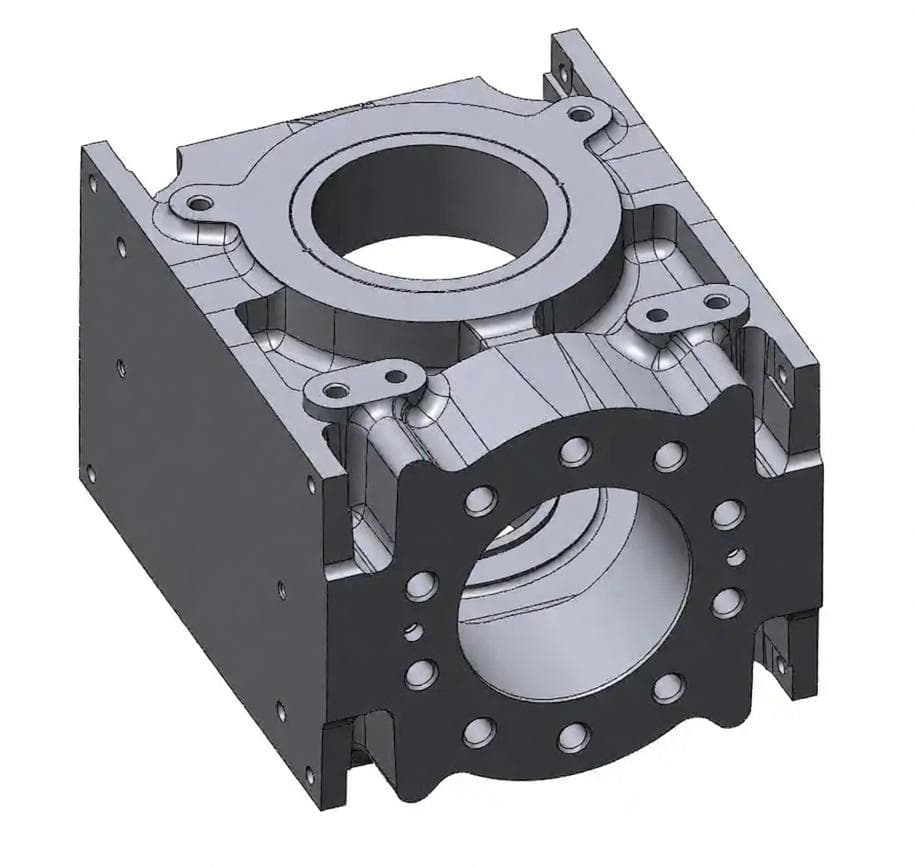
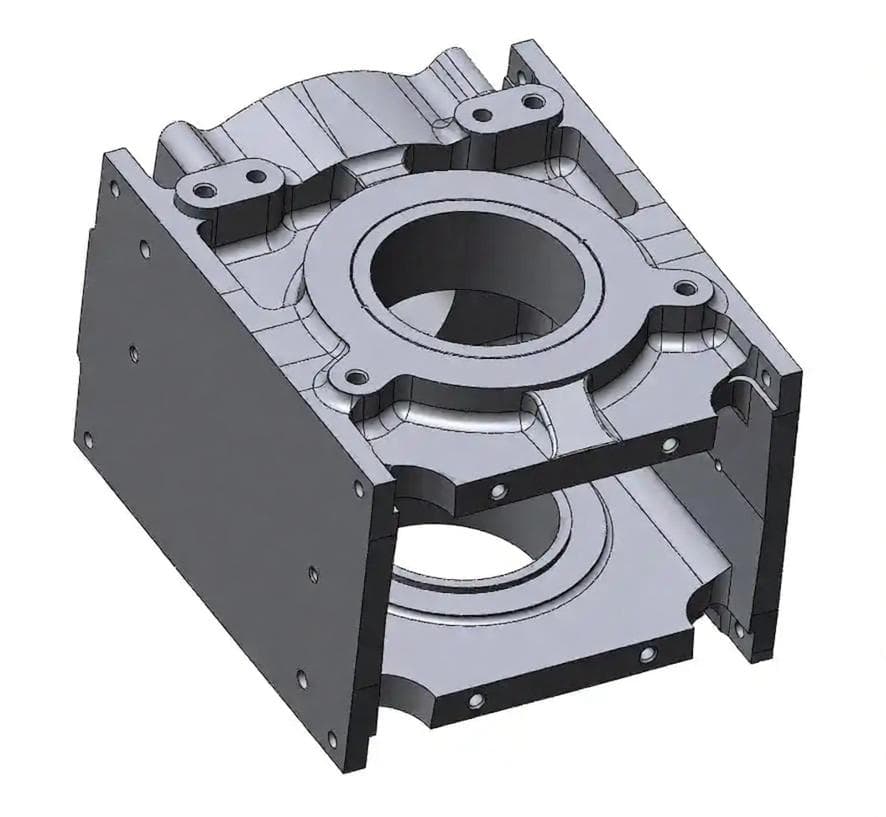
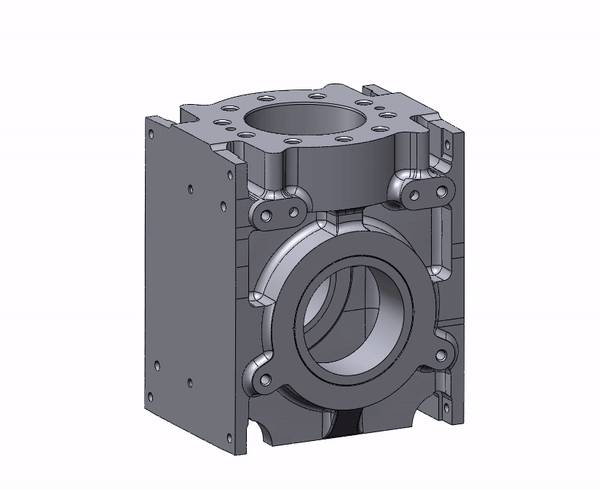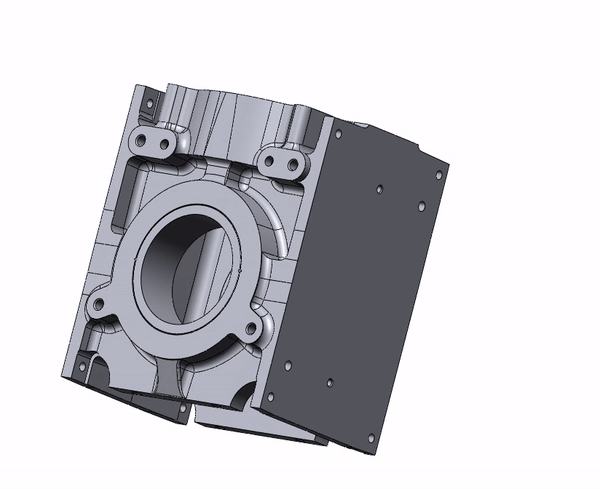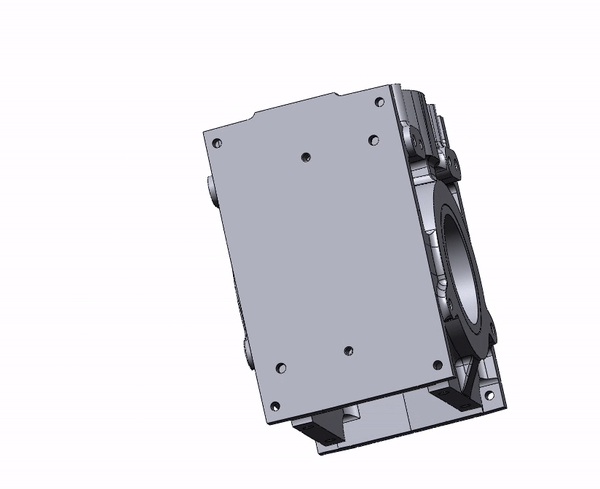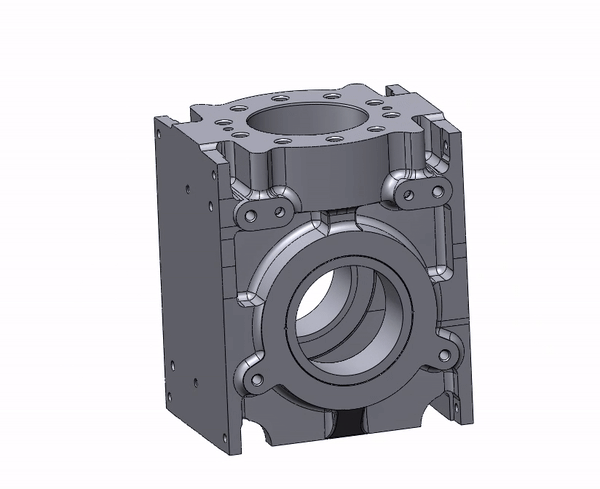
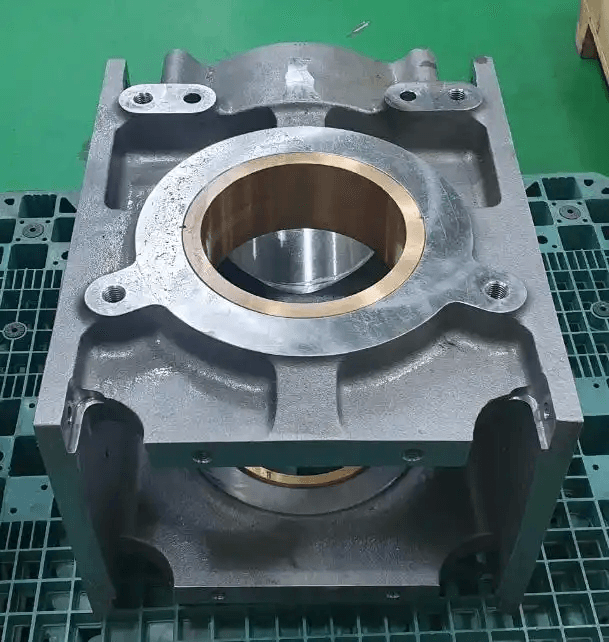
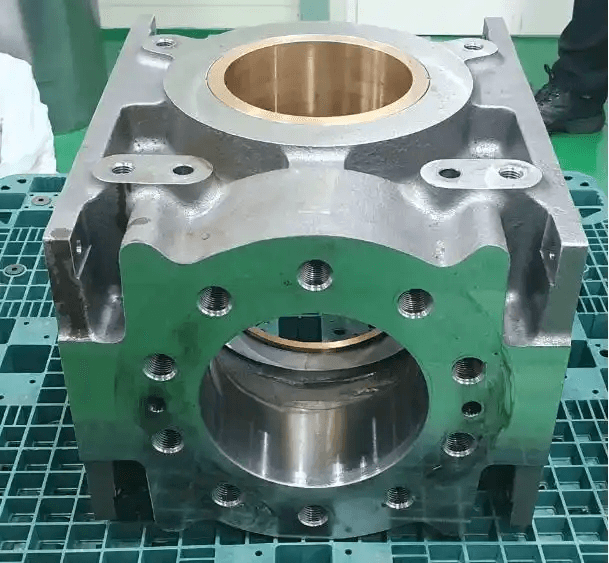
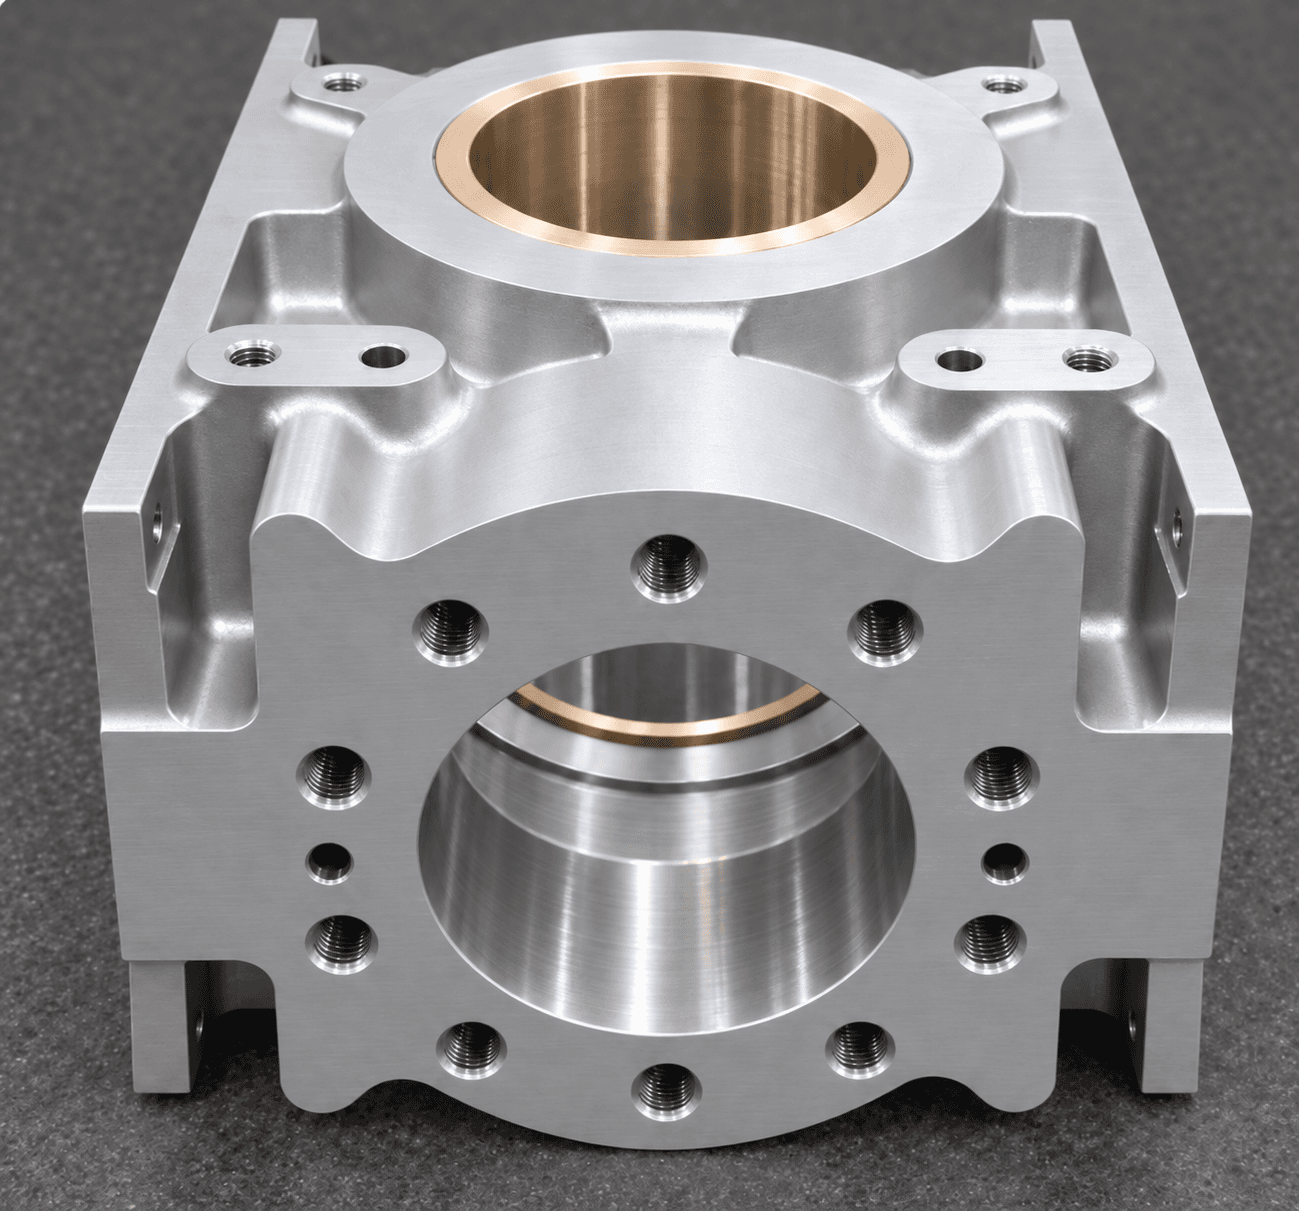
Ansichten des Originalmusters und des neu gefertigten Ersatzteils.
Die Herausforderung
Eine kritische Schlammpumpe fällt aus.
Starke Vibrationen erzwangen die Abschaltung. Das innere Antriebsgehäuse war stark verschlissen und lokal gerissen; ein weiterer Betrieb war nicht möglich.
Die Pumpe förderte Schlamm von der Mühle zu den Zyklonen. Ein Stillstand über 48 Stunden gefährdete die Aufbereitung. Das Modell aus den 1990er-Jahren war abgekündigt, Ersatzteile fehlten und das einzige Muster war für eine zuverlässige direkte Vermessung zu stark verschlissen. Der Betrieb musste zwischen einer teuren neuen Pumpe und einer kontrollierten Gehäuserekonstruktion entscheiden.
Die Herausforderung
Verschleiß, Risse und fehlende Zeichnungen im Produktionskern.
Das Muster enthielt die einzigen geometrischen Nachweise, aber auch Schäden, die nicht kopiert werden durften. Funktionsschnittstellen, innere Kanäle und Montagebeziehungen mussten ohne Übertragung des Verschleißes wiederhergestellt werden.
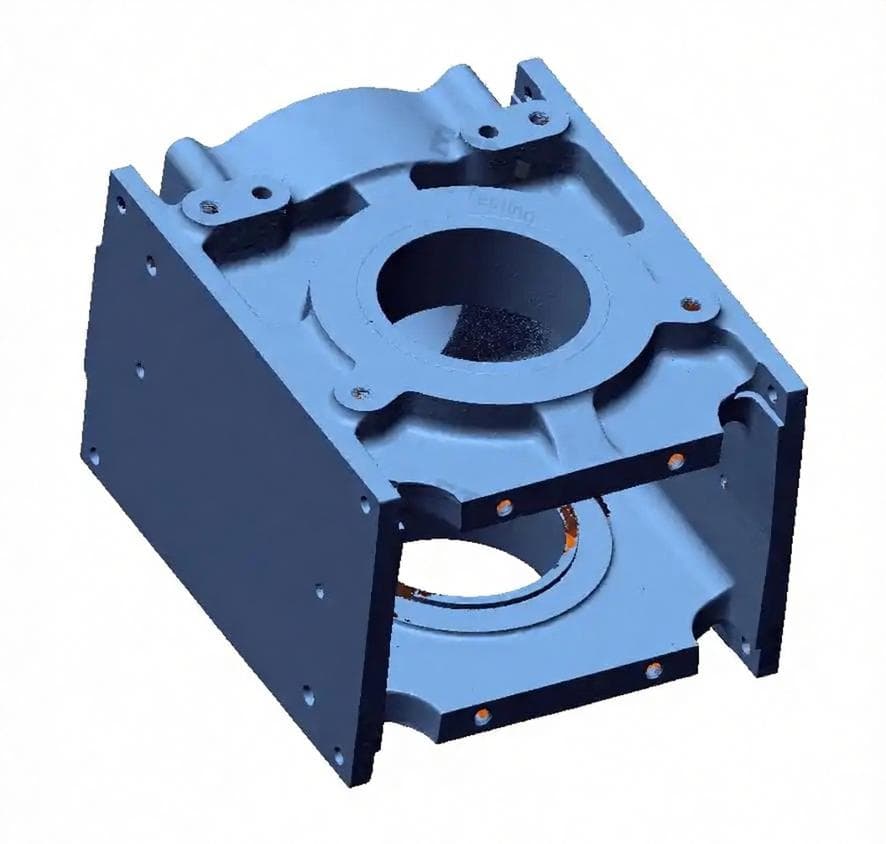
Draufsichtvergleich von Muster und rekonstruiertem CAD.
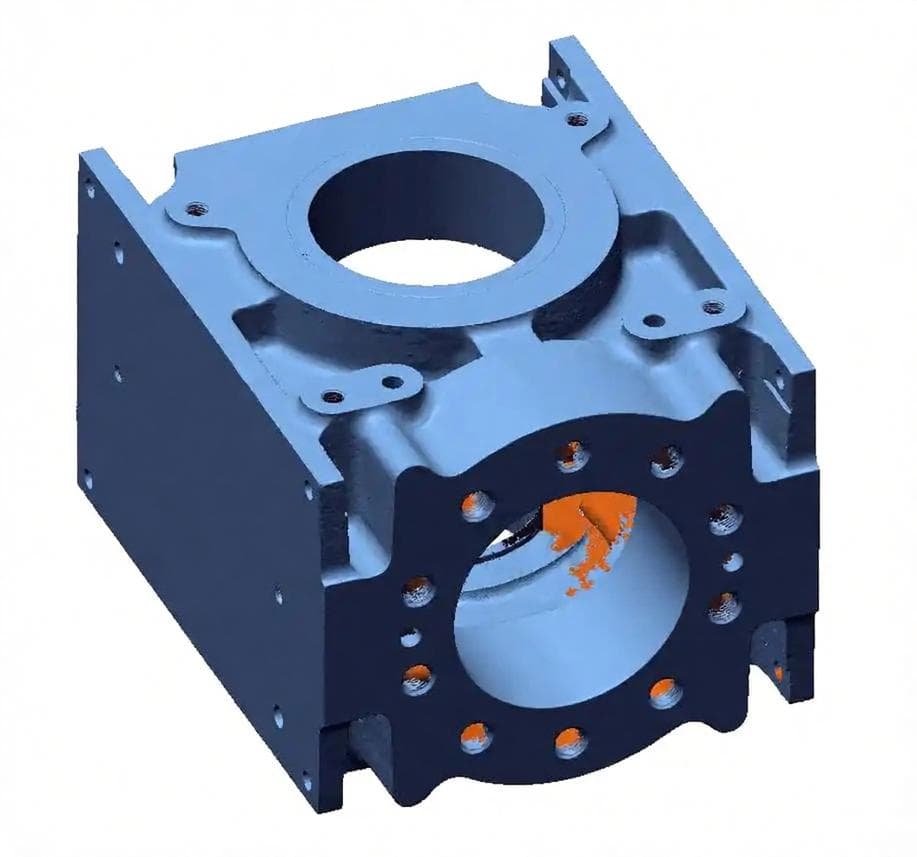
Vorderansichtvergleich von Muster und rekonstruiertem CAD.
Das Vorgehen
Vom physischen Muster zum einbaufertigen Bauteil.
Sechs kontrollierte Schritte verbanden Muster, freigegebenes CAD, Guss, CNC-Fertigbearbeitung, Prüfung und Lieferung. Jede Entscheidung blieb mit dem genehmigten Änderungsstand verknüpft.
01
Reale Geometrie erfassen
Blaulicht erfasste Außenkonturen, innere Kanäle und kleine Merkmale. Bei der rauen Gussoberfläche stand die Funktionsgeometrie im Fokus, nicht Poren, Texturen oder nichtfunktionale Abweichungen.
Messfähigkeit der 0,01-mm-Klasse
Über fünf Millionen Punkte bei 0,03 mm Auflösung
Erfassung innerer Kanäle und kleiner Bohrungen
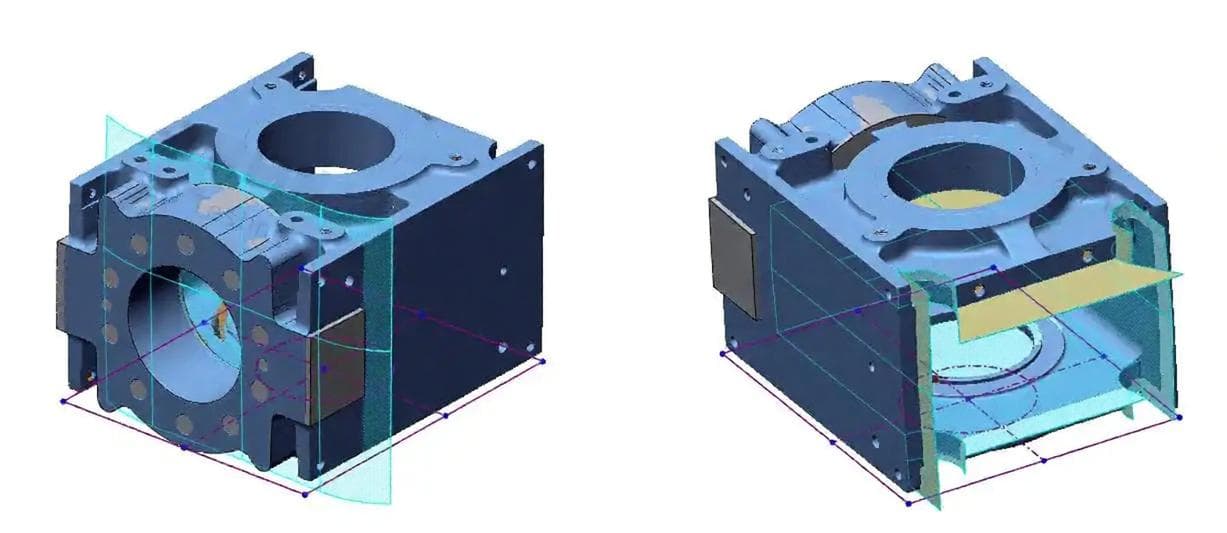
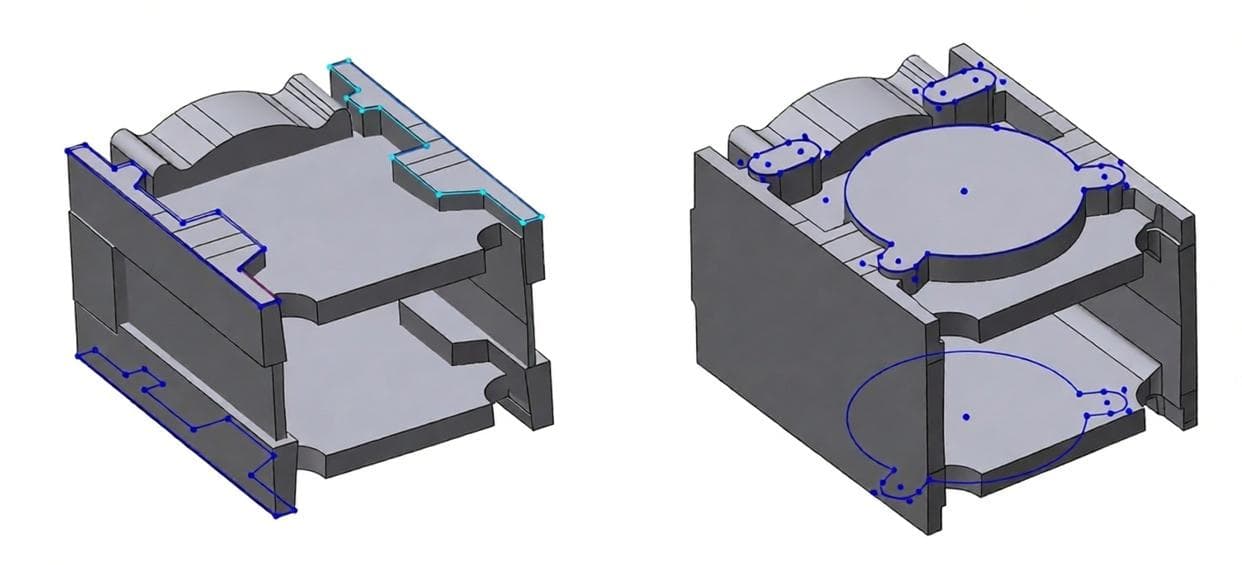
Schnittanalyse und Messebenen zur Geometrierekonstruktion.
Rekonstruierte CAD-Struktur mit kontrollierten Profilen.
02
Gießbares und fertigungsreifes CAD rekonstruieren
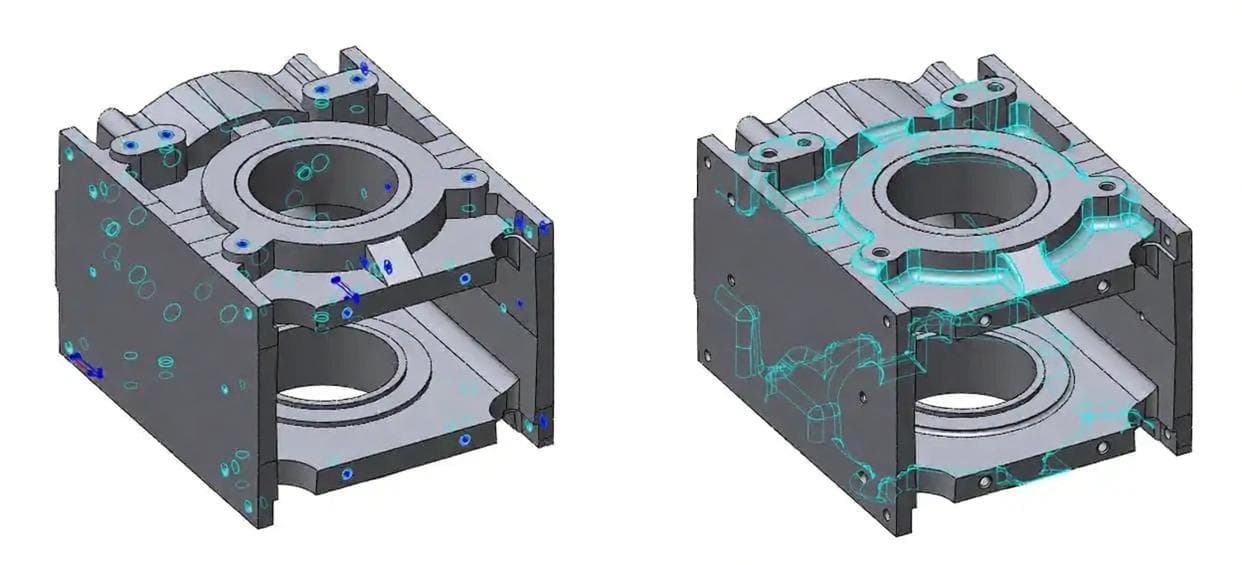
Die Punktwolke war kein fertiges Modell. Schnittanalysen bestimmten Bezüge und konzentrische Skizzen. Gehäusekörper, Positioniermerkmale und Befestigungsbohrungen wurden als native parametrische Geometrie entsprechend der Funktion aufgebaut. Ziel war die Konstruktionsabsicht als Grundlage für Guss und Bearbeitung, nicht visuelles Nachzeichnen.
Funktionsbezüge aus gemessenen Schnitten
Volumenrekonstruktion 1:1 mit gussgerechten Merkmalen
Messgestützte Achsabstandskorrektur an Positionier- und Befestigungsmerkmalen
Parametrische Rekonstruktion mit wiederhergestellten Schnittstellen.
03
Kundenfreigabe vor der Fertigung einholen
CAD, kritische Maße, geometrische Tolerierung und Montageschnittstellen wurden technisch geprüft. Erst nach Kundenfreigabe begann die Fertigung; unprotokollierte Annahmen gelangten nicht in Guss oder Bearbeitung.
CAD- und Zeichnungsprüfung
Bestätigung kritischer Schnittstellen
Freigegebener Änderungsstand als Fertigungsreferenz
Vor Fertigungsbeginn freigegebene CAD-Ansichten.
04
Gussrohteil fertigen und prüfen
Das freigegebene CAD ging an den Gießereipartner für Modell- und Werkzeugbau sowie Guss. Vor der Bearbeitung wurde das Rohteil auf Sandeinschlüsse, Schwindungsporosität und andere relevante Gussfehler geprüft.
CAD-gesteuerter Modell- und Werkzeugbau
Guss des Ersatzrohteils
Erstprüfung auf Poren, Lunker und Defekte
Prüfdarstellung des Gussrohteils vor der Bearbeitung.
05
Gussrohteil CNC-fertigbearbeiten
Nach der Rohteilprüfung sicherte eine Sondervorrichtung Steifigkeit und Positionierung. Passungen, Bohrungen, Dichtflächen und Befestigungsmerkmale wurden nach freigegebener Zeichnung bearbeitet, entgratet und oberflächenbearbeitet.
Steife, präzise Sondervorrichtung
Bearbeitung funktionaler Passungen und Flächen
Entgratung und Oberflächen nach Zeichnung
Für die CNC-Bearbeitung vorbereitetes Gehäusemodell.
06
Prüfen und zum Einbau liefern
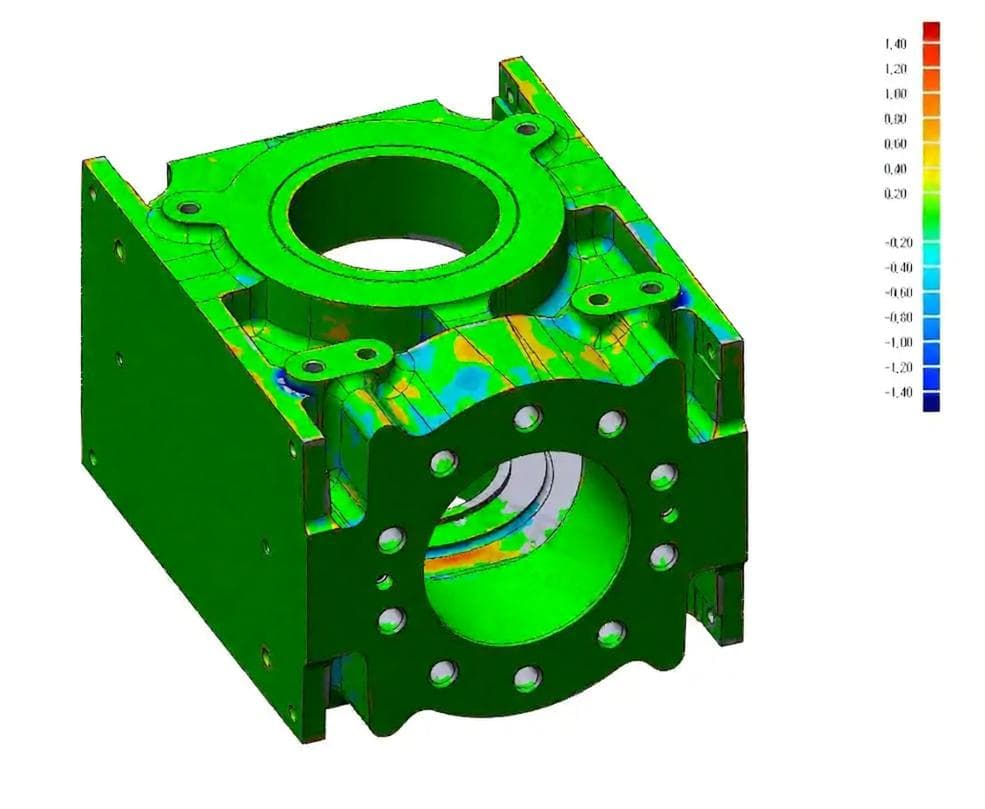
Maße, Toleranzen und Schnittstellen wurden vor Freigabe überprüft. Die Lieferung umfasste Prüfnachweise, Abweichungsdarstellung und Verpackung für den internationalen Transport.
100-%-Prüfung kritischer Schnittstellen
Abweichung der Hauptmerkmale ≤ 0,1 mm
Fertigteil, Prüfdossier und Transportverpackung
CNC-fertiges Ersatzgehäuse bereit für Prüfung und Lieferung.
Kontrollierte Geometrie ersetzte wiederholtes manuelles Anpassen durch einen definierten Einbau. Das fertige Gehäuse gab der Instandhaltung Präzision, Dokumentation und Wiederholbarkeit.
Abweichung der Hauptmerkmale≤ 0,1 mmMontageeffizienzVerdreifachtEinbauVon wiederholter Anpassung zum Einbau im ersten AnlaufLieferungCNC-Fertigteil und vollständiger Prüfbericht
Lieferumfang
Einbaufertige CNC-Komponente und vollständiges Datendossier.
Der Kunde erhielt das physische Ersatzteil und eine nachvollziehbare digitale Referenz. Künftige Wartungsarbeiten können auf kontrolliertem CAD statt auf handwerklichem Erinnerungswissen aufbauen.
01
CNC-fertige Komponente
Nach freigegebenem CAD bearbeitet; wesentliche Funktionsmerkmale mit Abweichungen ≤ 0,1 mm kontrolliert.
02
Standardisierte CAD-Daten
Parametrisches Modell mit Schlüsselmaßen, geometrischer Tolerierung und Fertigungsbezügen.
03
Vollständiger Maßprüfbericht
Abweichungsdarstellung und Maßnachweise des zum Einbau freigegebenen Bauteils.
Kundenrückmeldung
“Die Montageeffizienz hat sich verdreifacht. Unser Team verbringt nicht mehr Stunden damit, das Teil von Hand anzupassen. Dieser digitale Weg hat uns von erfahrungsbasierter Reparatur zu datengestützter Instandhaltung geführt.”Instandhaltungsleiter, nordamerikanischer Bergbaubetrieb
Hinweis zur Veröffentlichung
Dieser Fall beruht auf einem tatsächlich gelieferten Projekt. Kundenangaben und ausgewählte technische Parameter wurden anonymisiert. Übermitteln Sie Ihre Bauteilinformationen über unsere Website für eine erste Bewertung eines ähnlichen Projekts.
Was dieser Fall zeigt
Von physischen Nachweisen zum einbaufertigen CNC-Teil.
Dichte Erfassung rauer Gussflächen, funktionsgerechte parametrische Rekonstruktion und geschlossener Prozess bis zur CNC-Komponente mit Prüfnachweisen.
Blaulicht der 0,01-mm-Klasse erfasst Funktionsmerkmale, ohne dass Poren und Rauheit das Ersatzteil definieren.
02
Funktionsgeführtes CAD
Parallelität, Konzentrizität, Bezüge und kritische Schnittstellen bestimmen die Rekonstruktion, nicht das visuelle Nachzeichnen von Kurven.
03
Vom Scan zur CNC-Lieferung
Der Kunde erhält ein einbaufertiges Bauteil und kontrollierte Daten für wiederholbare künftige Wartung, nicht nur einen Scanbericht.
Ihr verschlissenes Gussteil bleibt ein technischer Nachweis
Beginnen Sie mit Muster, Schnittstellen und Einbauproblem.
Senden Sie Fotos, Maße, Werkstoff, Betriebsbedingungen und verfügbare Pumpenunterlagen. Vor Fertigungsbeginn definieren wir Erfassung, Rekonstruktion und Validierung.