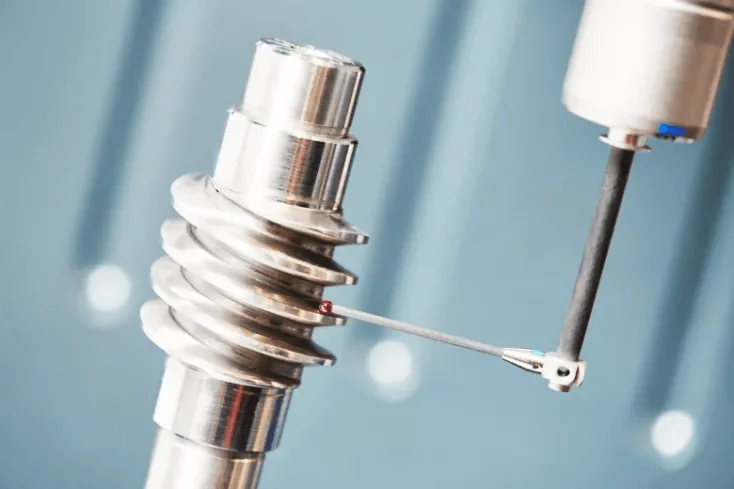
Les tolérances et l'état de surface sont les deux spécifications les plus mal comprises en usinage CNC. Trop strictes, les coûts explosent. Trop laxistes, les pièces échouent. Ce guide explique les tolérances générales ISO 2768, le GD&T, la rugosité (Ra) et comment les valider par inspection CMM.
Que sont les tolérances d'usinage CNC ?
Les tolérances définissent l'écart admissible par rapport à une dimension nominale. En usinage CNC de précision, deux systèmes sont largement adoptés :
- ISO 2768 : tolérances générales pour dimensions linéaires et angulaires. Classes courantes : f (fine) et m (moyenne).
- GD&T (ASME Y14.5 / ISO 1101) : dimensionnement et tolérancement géométriques pour forme, orientation, localisation et battement.
Chez Mechonus :
- Métaux : ±0,05 mm (ISO 2768-f)
- Plastiques : ±0,1 mm (ISO 2768-m)
- Impression 3D, coulée sous vide, tôle : ±0,2 mm
État de surface : Ra et signification
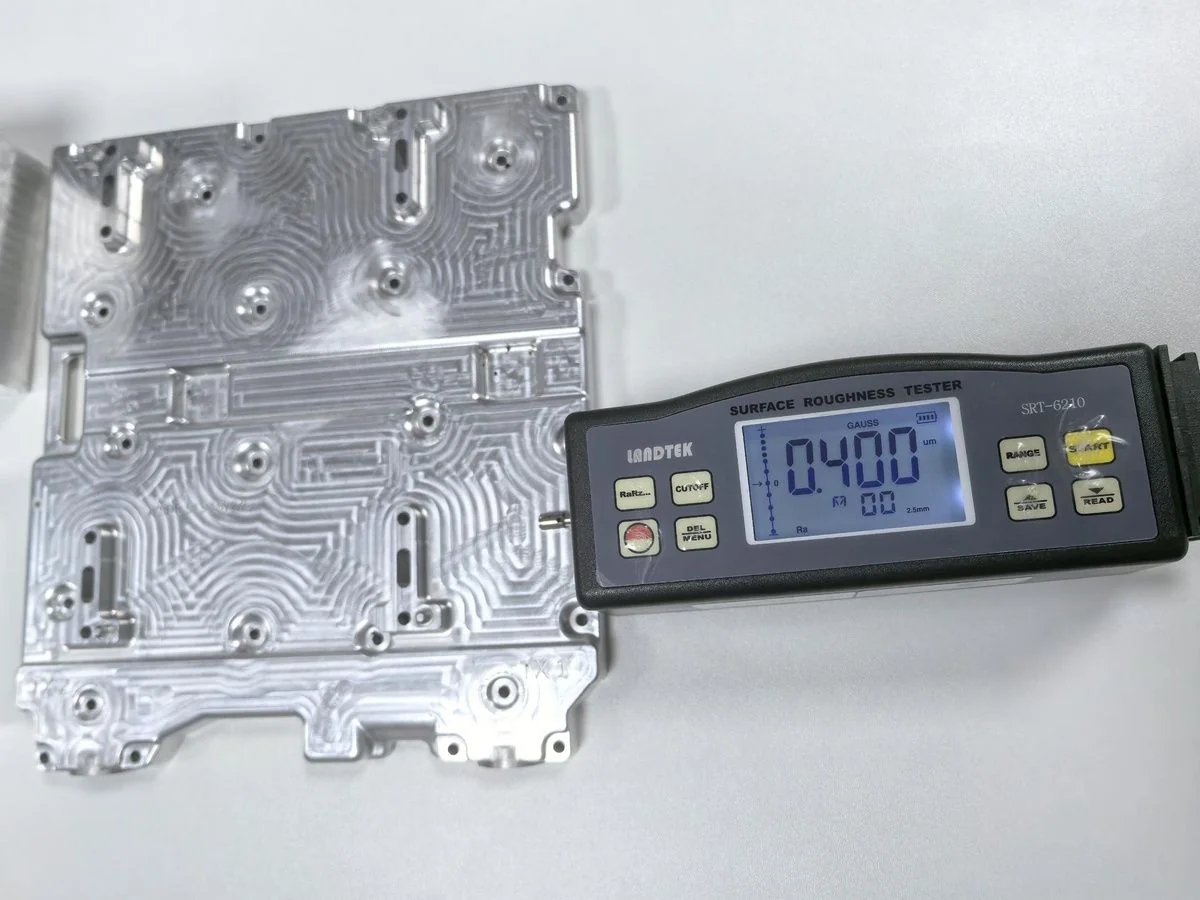
L'état de surface est mesuré par Ra (rugosité moyenne arithmétique). Plages CNC typiques :
- Ra 3,2 μm : finition d'usinage standard
- Ra 1,6 μm : usinage fin
- Ra 0,8 μm : finition de précision
- Ra 0,4 μm : finition miroir (sur demande)
Comment spécifier tolérances et état de surface
- Utilisez ISO 2768-f/m pour les caractéristiques non critiques.
- Appliquez le GD&T uniquement aux caractéristiques fonctionnelles (surfaces d'accouplement, ajustements de roulements).
- Spécifiez l'état de surface seulement où nécessaire (surfaces d'étanchéité, contacts glissants).
- Fournissez un fichier CAO 3D et un plan 2D avec les exigences critiques.
Comment valider : CMM et rugosimètres
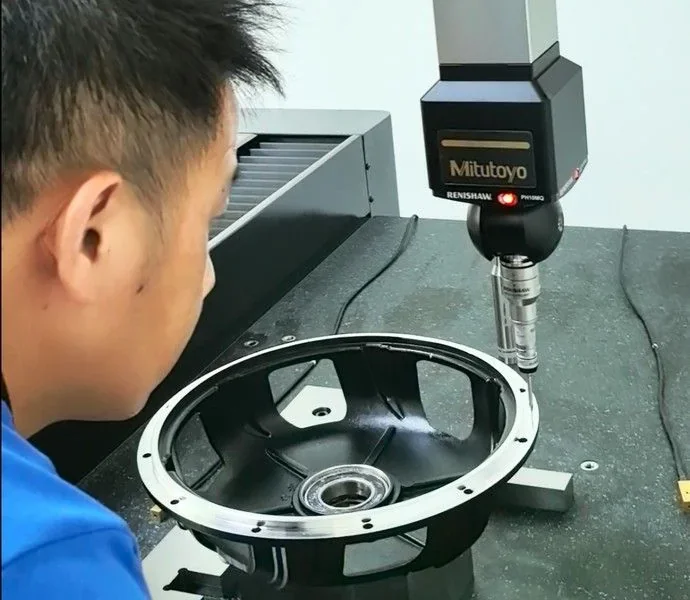
- CMM (machine à mesurer tridimensionnelle) : valide dimensions et GD&T.
- Rugosimètre : mesure Ra.
- Rapport FAI (AS9102) : documente l'inspection de la première pièce.
Comparaison : Mechonus vs. ateliers CNC typiques
| Caractéristique | Mechonus | Ateliers CNC typiques |
|---|---|---|
| Capacité de tolérance | Métaux ±0,05 mm (ISO 2768-f) | Souvent ±0,1 mm |
| État de surface | Ra 0,8–3,2 μm | Ra 1,6–3,2 μm |
| Inspection CMM | Incluse | Optionnelle |
| Rapport FAI | Inclus (AS9102) | Rarement proposé |
| Certificat matière | Inclus (MTR) | Optionnel |
| MOQ | 1–500 pièces | MOQ élevé |
FAQ
Quelle est la tolérance standard en usinage CNC ?
ISO 2768-f (±0,05 mm pour les métaux) est une norme courante pour l'usinage CNC de précision. ISO 2768-m (±0,1 mm) est utilisée pour les plastiques et les caractéristiques moins critiques.
Quel état de surface peut atteindre l'usinage CNC ?
L'usinage CNC standard atteint Ra 3,2 μm. L'usinage fin peut atteindre Ra 1,6 μm, et la finition de précision Ra 0,8 μm. Les finitions miroir (Ra 0,4 μm) sont disponibles sur demande.
Comment savoir si mes tolérances sont trop serrées ?
Si une tolérance est plus serrée que ±0,05 mm sur une pièce métallique, les coûts augmentent significativement. Appliquez des tolérances serrées uniquement aux caractéristiques fonctionnelles.
Fournissez-vous des rapports d'inspection ?
Oui. Nous fournissons des rapports d'inspection dimensionnelle CMM, des rapports FAI (structure AS9102) et des certificats de matière (MTR).
Quelle est la différence entre ISO 2768 et le GD&T ?
ISO 2768 fournit des tolérances générales pour les dimensions sans callouts individuels. Le GD&T (ASME Y14.5 / ISO 1101) contrôle des caractéristiques géométriques comme la planéité, le parallélisme et la position.
Conclusion
Les tolérances et l'état de surface ne sont pas de la devinette. Ce sont des décisions d'ingénierie qui affectent coût, fonction et délai. Mechonus fournit un usinage CNC validé CMM avec tolérances ISO 2768-f/m et finitions Ra 0,8–3,2 μm. Pour les services associés, voir nos services d'usinage CNC et services de rétro-ingénierie.